Fusi. Lavorati.Consegnati.Getti in acciaio, acciaio inox & bronzo dalla Grecia, per l'industria di tutta Europa e del Mediterraneo.
Getti per il settore navale e le riparazioni navali, per cementifici e cave, impianti per fertilizzanti, industria chimica e petrolifera, officine meccaniche e carpenterie metalliche. Modelleria, fusione, trattamento termico e lavorazioni CNC all'interno di un unico gruppo, con certificati EN 10204 3.1 e risposta a ogni richiesta entro 24 ore.
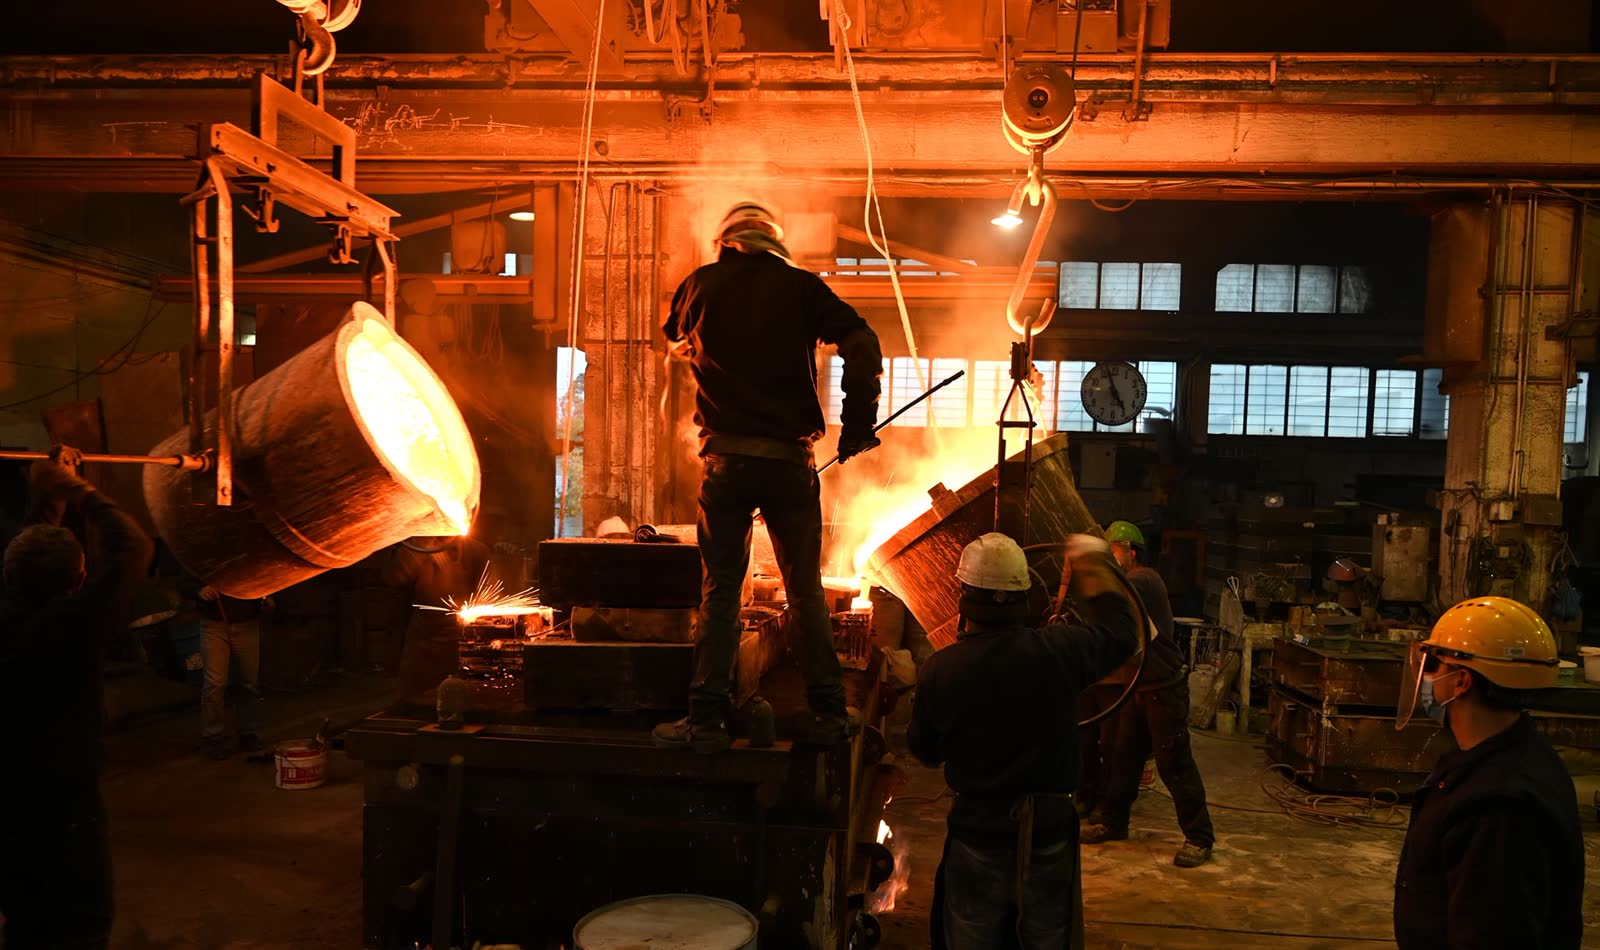
Getti e parti lavorate, da un unico gruppo
TSITOURAS FOUNDRY GROUP riunisce due stabilimenti sotto un unico nome: Tsitouras Bros Co., la fonderia di Mandra, e Tsitouras Metallurgy S.A., l'officina meccanica nella zona industriale di Schisto–Perama (VI.PA.S.). Un solo ordine, un'unica responsabilità, dal modello al pezzo lavorato e certificato.
Leghe difficili, fuse e lavorate internamente
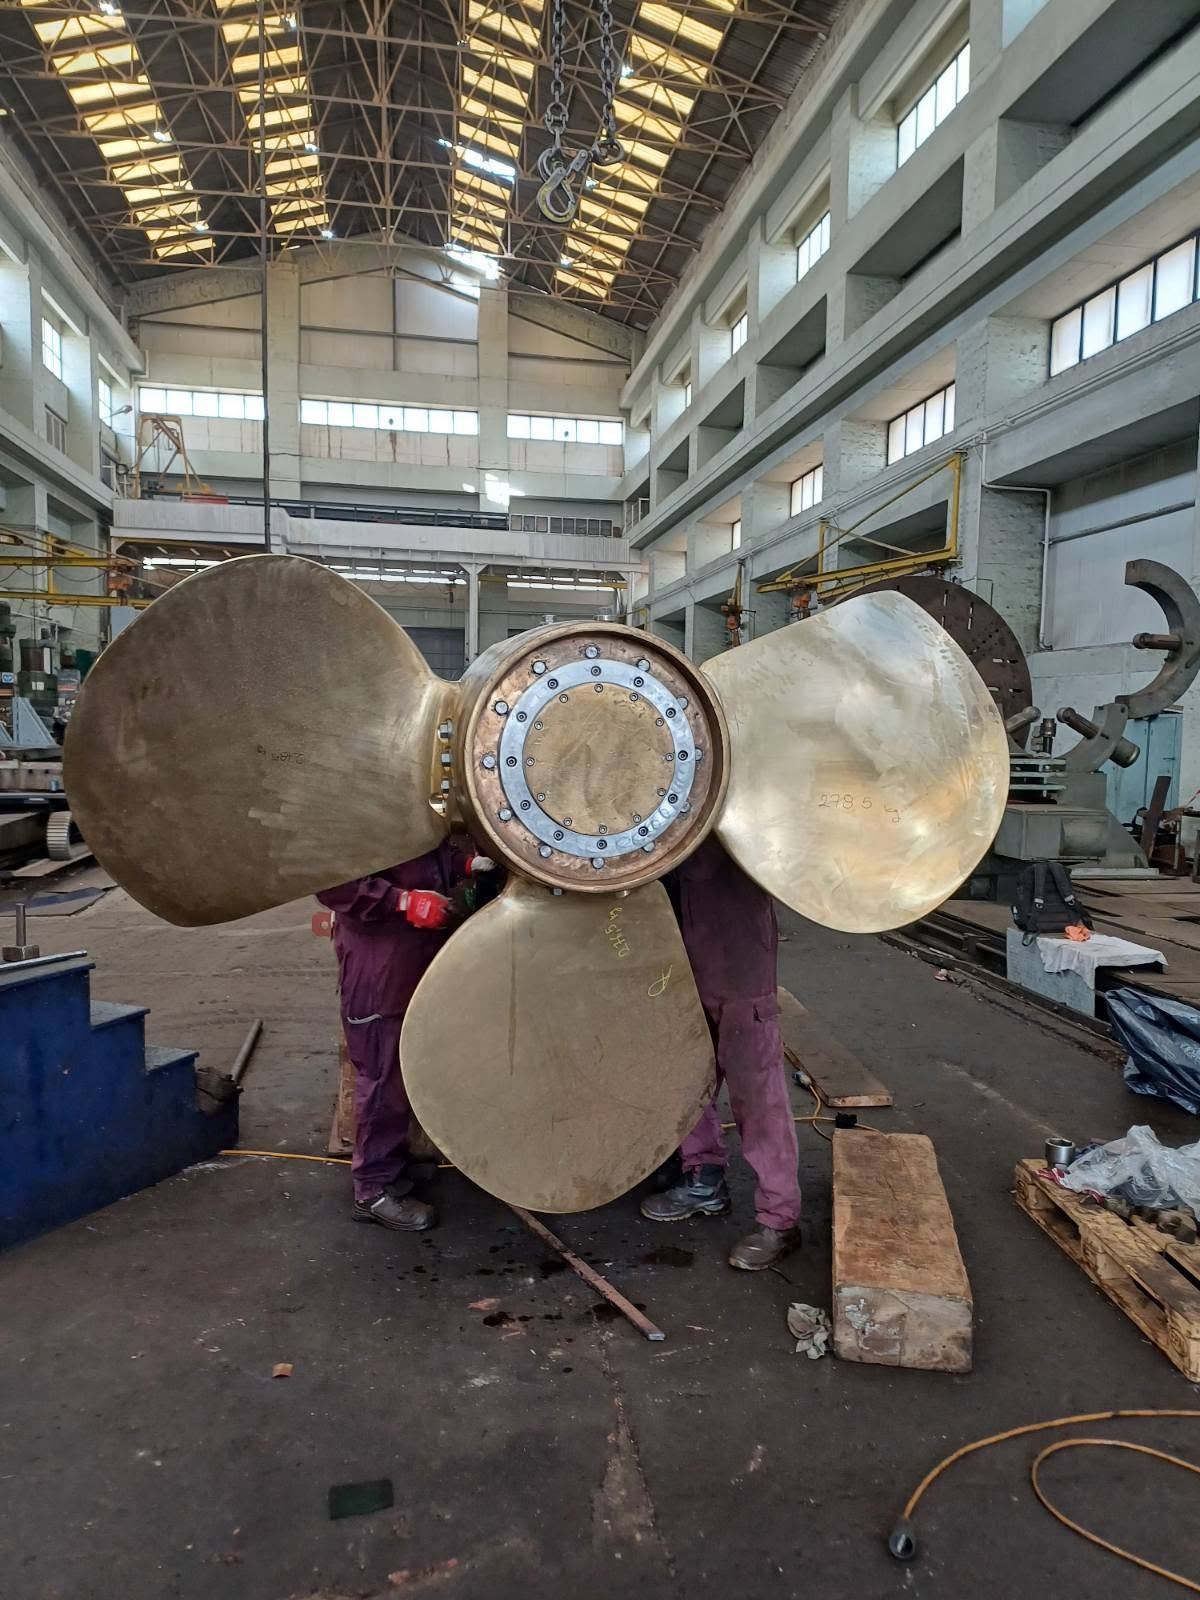
Acciai inox super duplex e duplex, Alloy 33, 1.4136, ghise ad alto cromo e bronzo al nichel-alluminio: colati a Mandra, trattati termicamente e lavorati internamente, certificati EN 10204 3.1.
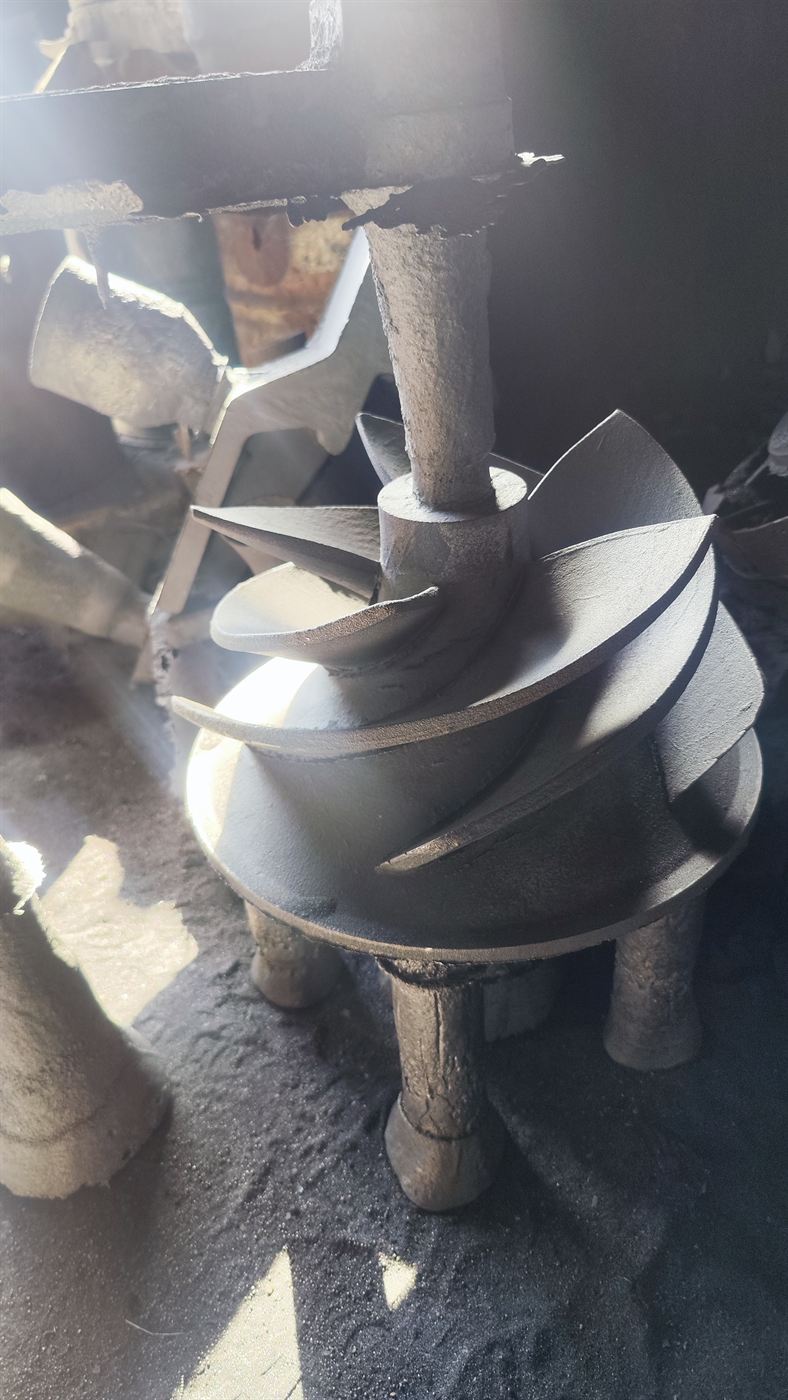
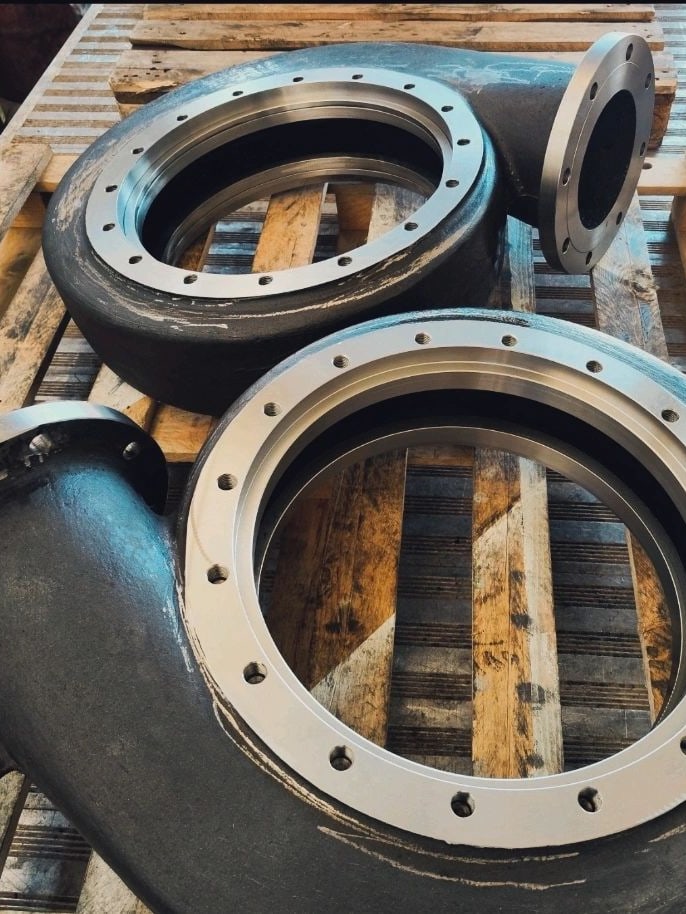
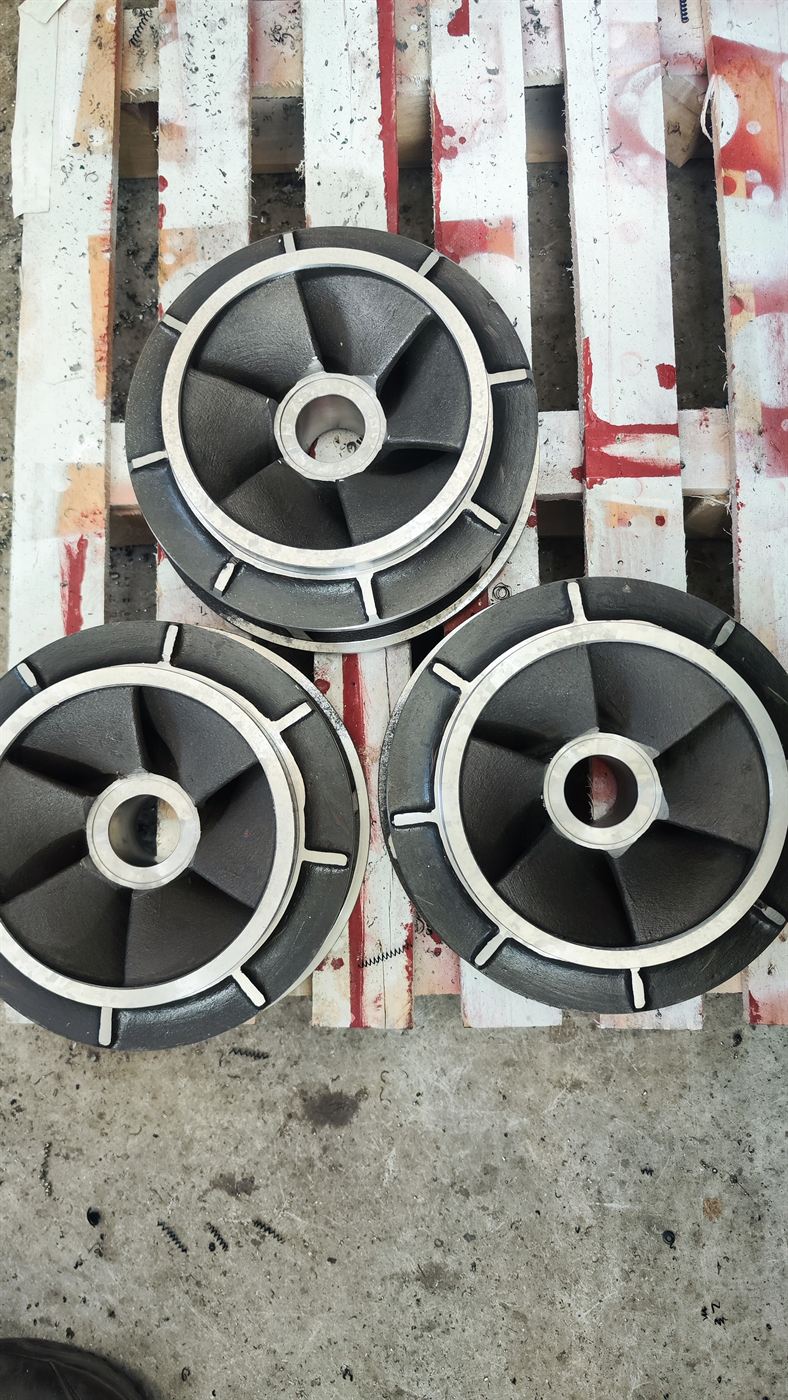
Oltre 90 anni di esperienza in fonderia
Dal 1930 Tsitouras produce getti industriali per applicazioni gravose in tutta Europa e in Medio Oriente. Ogni progetto è studiato singolarmente, unendo l'esperienza tradizionale di fonderia alla moderna simulazione di colata, alle lavorazioni CNC e a un rigoroso controllo qualità. Produzione completa all'interno di un unico gruppo, dal modello al componente completamente lavorato.
Risposta entro 24 ore.Consegne in tutto il Mediterraneo.
Ogni richiesta riceve una risposta entro 24 ore; per iniziare basta un disegno o un campione. Da Mandra e Perama, accanto al porto del Pireo, spediamo pezzi finiti in tutto il Mediterraneo e, quando una nave è in attesa, possiamo consegnare entro 24 ore: un anello reggispinta navale urgente in bronzo all'alluminio CuAl10Fe5Ni5 è uscito da Tsitouras Metallurgy in un solo giorno. Nessun quantitativo minimo d'ordine.
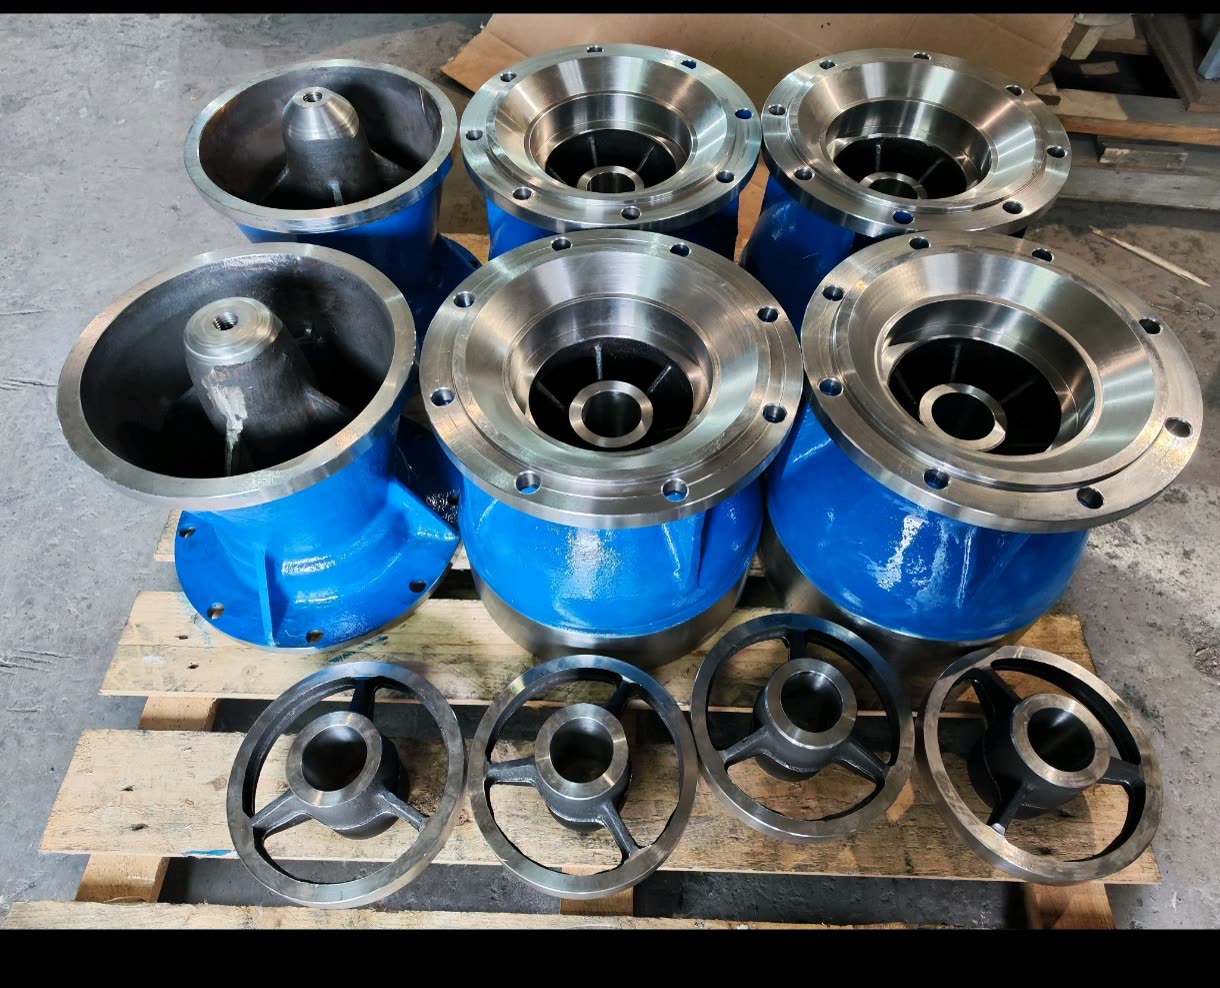
Giranti & componenti per pompe,fusi e lavorati
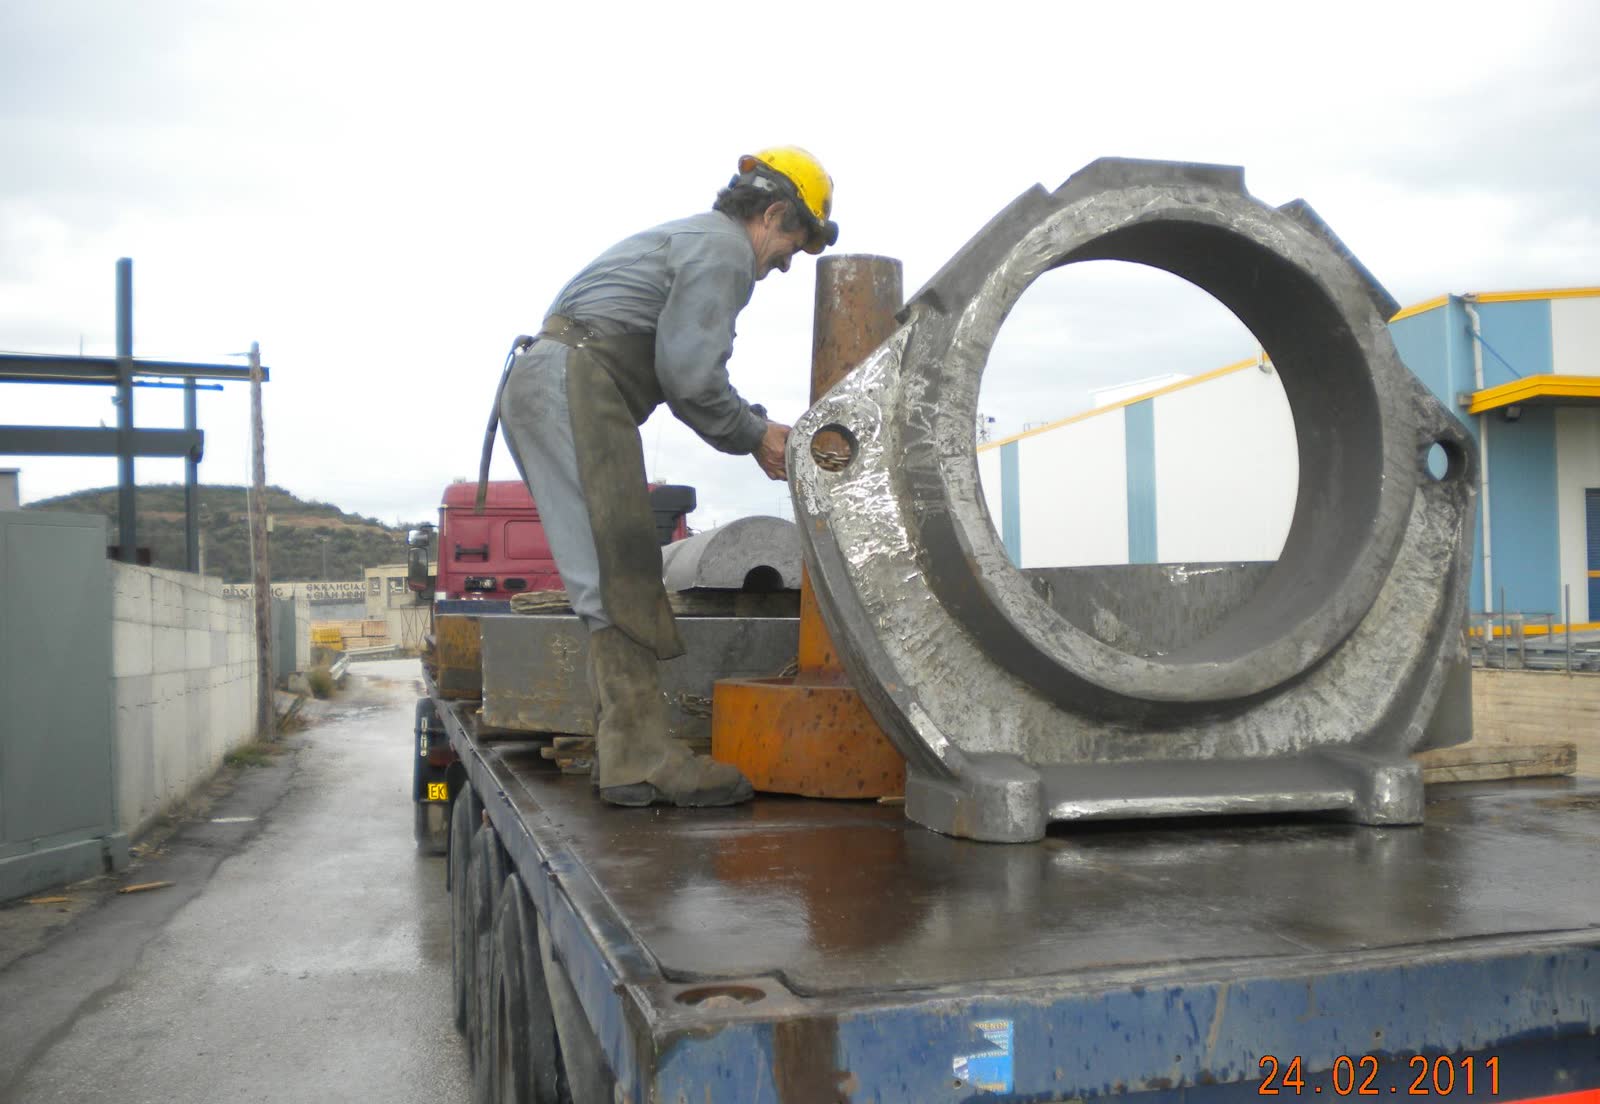
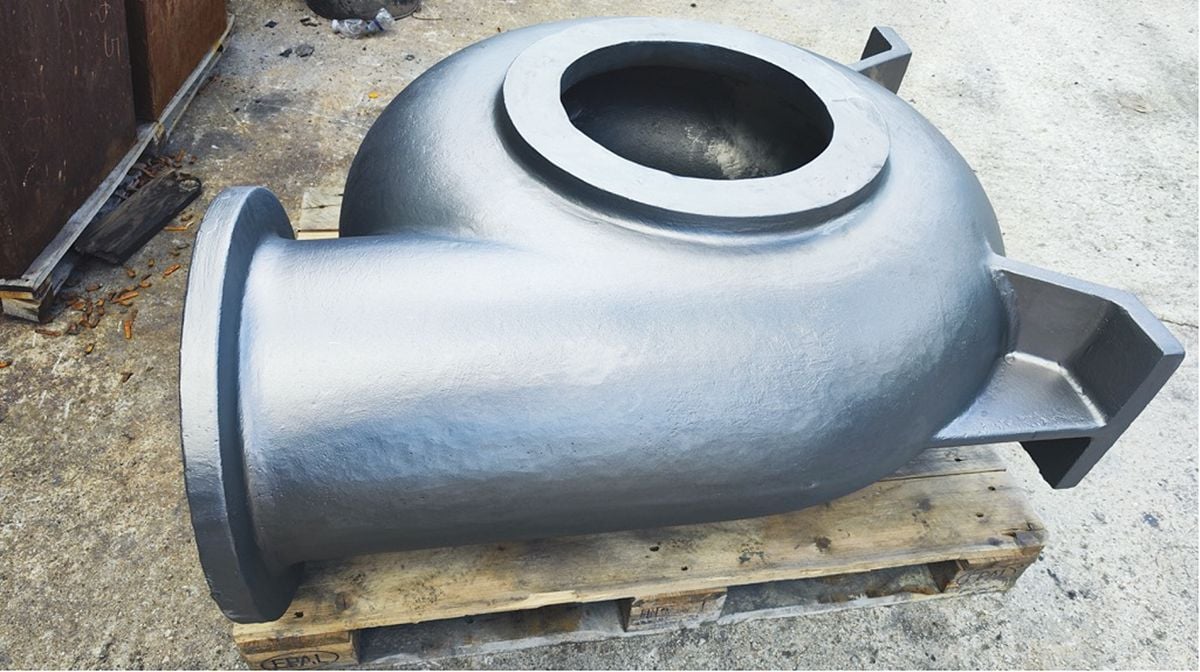
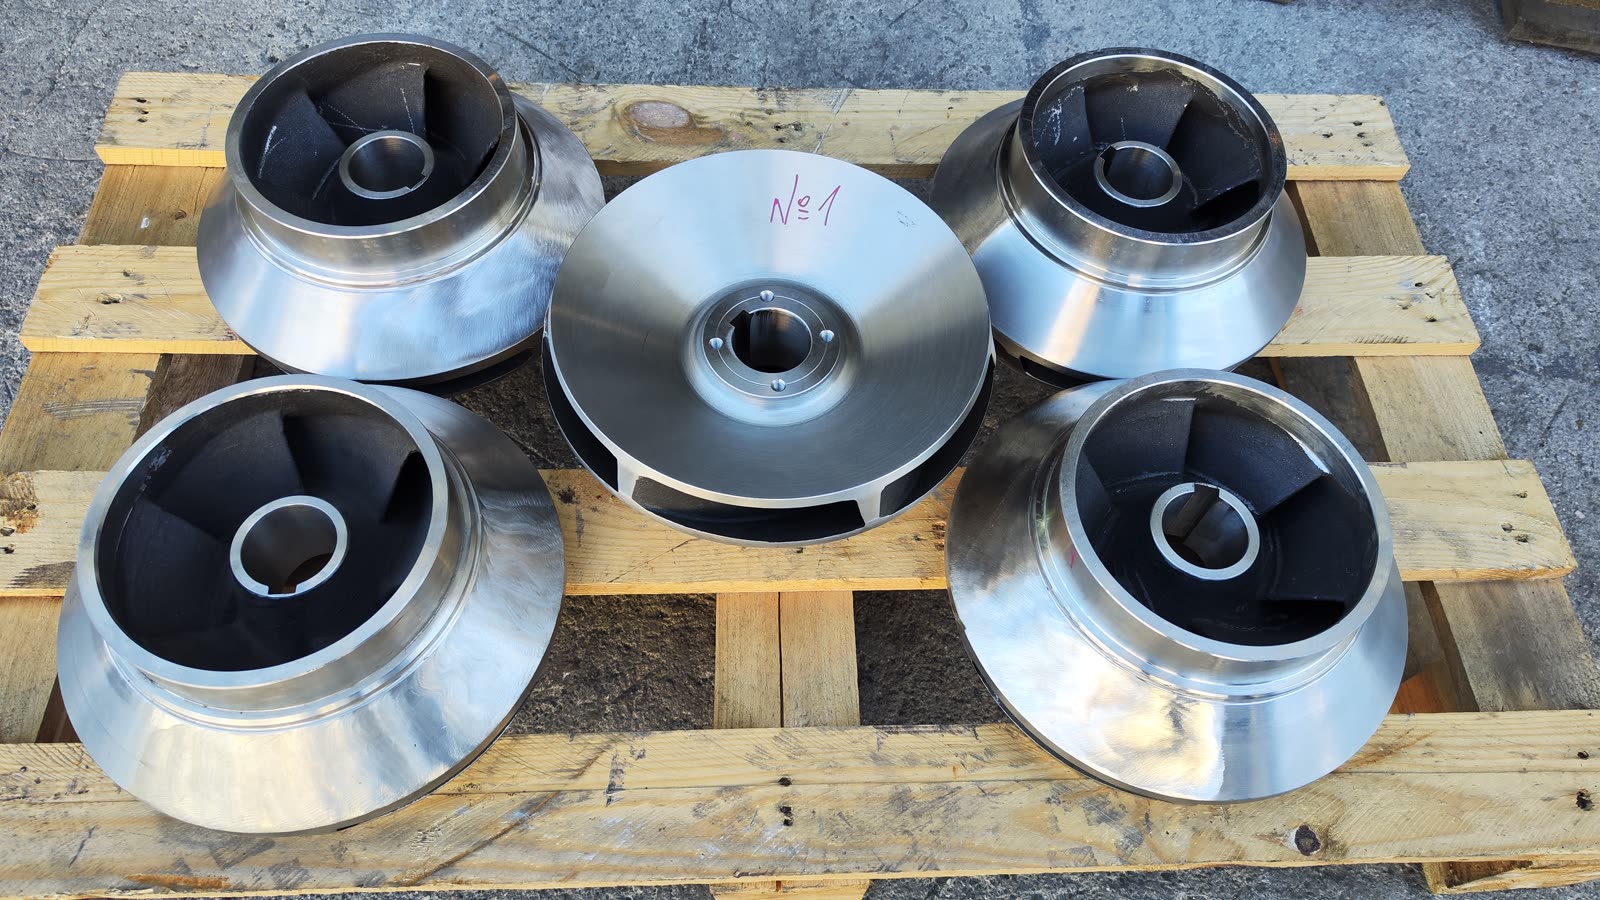
Giranti e corpi pompa in INOX 316, acciaio inox duplex e super duplex, bronzo RG12 e ghisa grigia GG25. Modelleria, fusione e lavorazioni CNC si svolgono nei nostri reparti, quindi un solo ordine copre l'intero pezzo; un recente lotto di sei giranti è partito tutto insieme, completamente lavorato. Equilibratura dinamica su richiesta. I passaggi complessi vengono ricavati con anime in sabbia stampate in 3D e ogni colata viene analizzata con il nostro spettrometro Spectromaxx OES e certificata EN 10204 3.1.
Componenti navali, con riconoscimento di classe
Corpi pompa e giranti per acqua di mare in INOX 316, boccole e camicie in bronzo, barbotin per salpancora, anelli reggispinta e componenti per eliche in bronzo all'alluminio CuAl10Fe5Ni5. Riconoscimento Bureau Veritas Marine & Offshore (NR320), un'officina meccanica a Perama accanto alla zona delle riparazioni navali del Pireo e consegna in 24 ore quando una nave è in attesa e il pezzo lo consente.
| Componente | Diffusore Vortex Boss per elica (PBVD) |
| Lega | Bronzo all'alluminio CuAl10Fe5Ni5 |
| Proprietà | Rp0.2 280 N/mm² · Rm 650 N/mm² · A 12 % · 150 HB |
| Fornitura | Reverse engineering · fusione · tornitura · equilibratura dinamica |
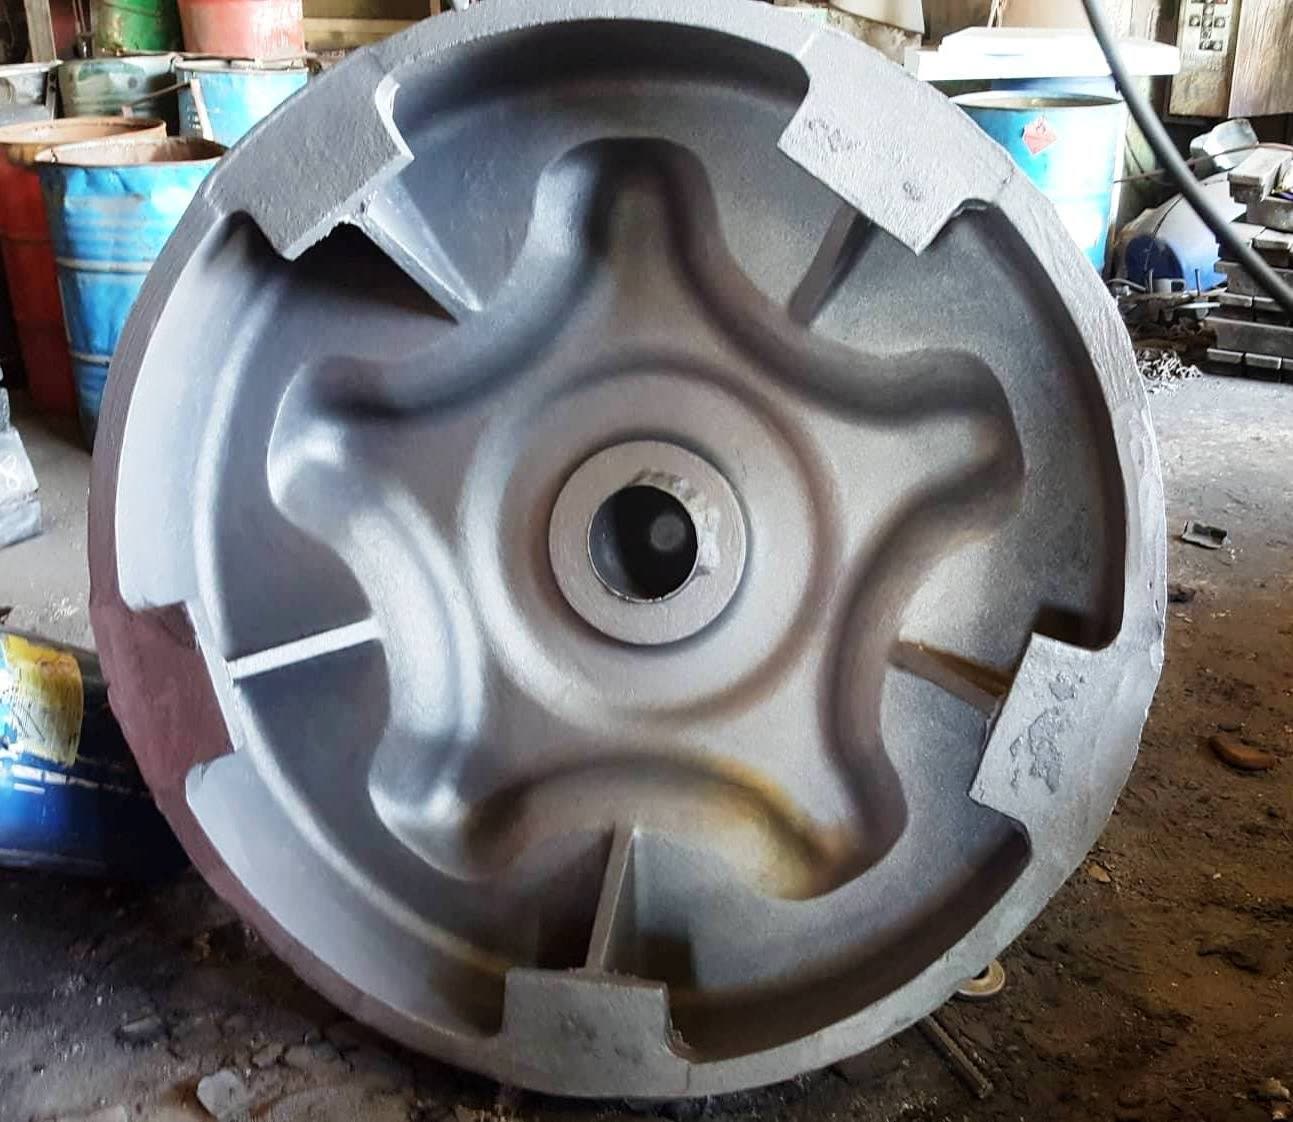
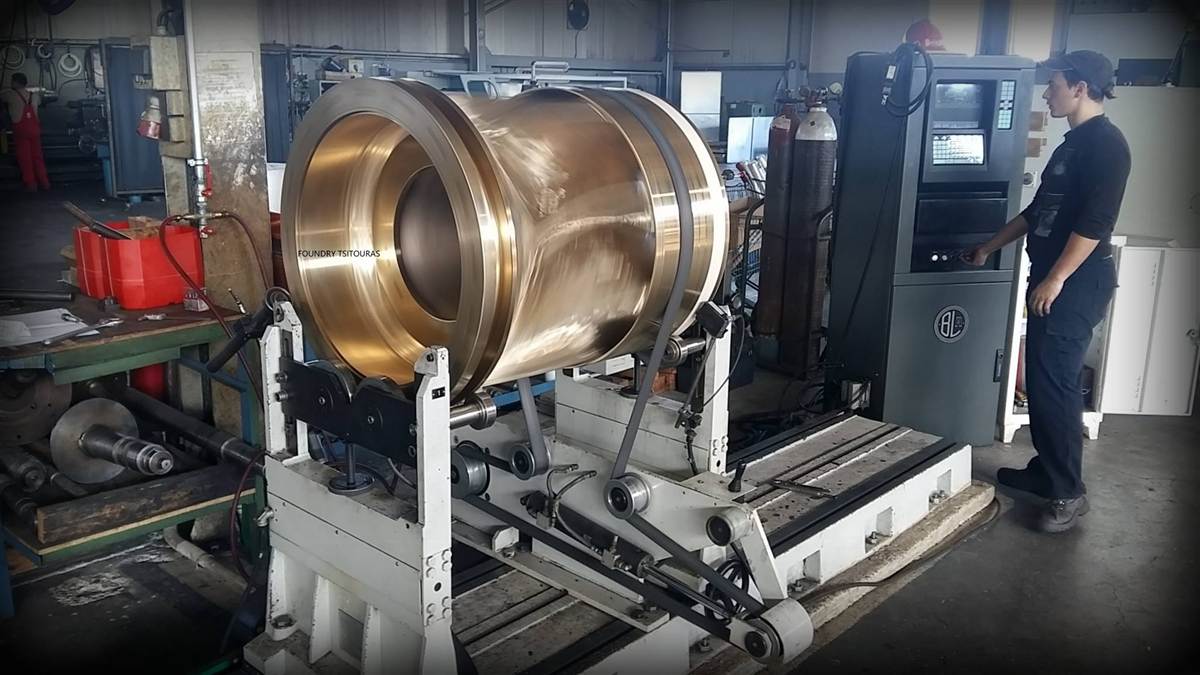
Dalla simulazione al pezzo finito
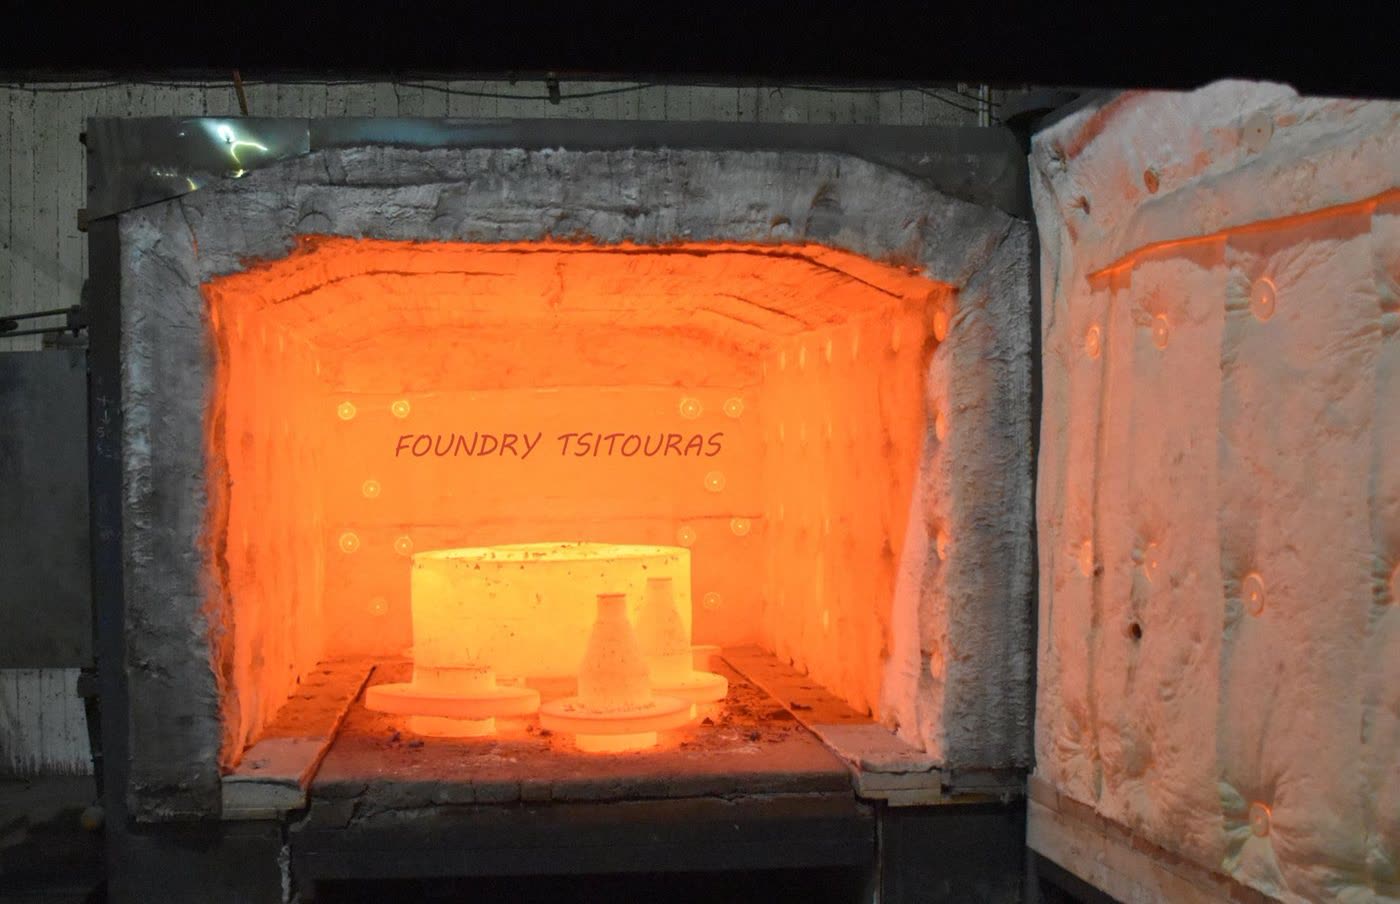
Quattro momenti dal reparto: lo studio della solidificazione che precede la prima colata, il posizionamento di una semiforma, un getto grezzo appena estratto dalla sabbia e il forno di trattamento termico. Ogni fase è gestita internamente.
Parti antiusura per frantoi & mulini
Programmi completi di parti antiusura per frantoi e mulini: mascelle, coni, martelli, corazze e battitori, ogni pezzo colato nella lega che l'applicazione richiede davvero.
Materiali & leghe
Dall'acciaio al carbonio all'inox super duplex e al bronzo, coliamo l'intera gamma di leghe industriali e La aiutiamo a scegliere quella giusta prima di formulare l'offerta.
I settori che serviamo
Sei mercati esigenti, una costante: un fermo impianto non programmato costa molto più del getto. Progettiamo in funzione dell'applicazione, rispettiamo le date di consegna e documentiamo ogni colata.
Mascelle, battitori, martelli, corazze per mulini. Lega scelta in base allo stadio di frantumazione e alla roccia: acciaio al manganese, ghisa ad alto cromo, leghe martensitiche.
Parti antiusura per mulini per combustibile, getti resistenti al calore, componenti per pompe e ricambi obsoleti riprodotti tramite reverse engineering.
Getti in 904L, duplex e super duplex per servizio con acidi: corpi pompa, giranti e componenti di processo che resistono ai fluidi corrosivi.
Leghe resistenti al calore, come HK40 e 50Cr-50Ni, oltre a componenti inox per pompe e valvole, con certificazione completa del materiale per ogni colata.
Eliche in bronzo, boccole, componenti per pompe. Riconoscimento Bureau Veritas Marine & Offshore (NR320).
Getti certificati, grezzi o prelavorati, forniti a officine meccaniche e OEM: la Sua specifica, la nostra metallurgia, lotti ripetuti affidabili.
Controlli completi & certificazione EN 10204 3.1
Analisi chimica, prove meccaniche e CND: eseguiti internamente, documentati per ogni ordine certificato e tracciabili dalla fusione alla consegna.
Sistema di gestione della qualità certificato ISO 9001:2015
Processi costanti, documentazione completa e tracciabilità del materiale dalla fusione al collaudo finale. Analisi chimica, prove meccaniche e CND registrati per ogni ordine certificato.
Supporto costante
Un ordine di getti è l'inizio del rapporto, non la fine. Il nostro team commerciale e tecnico segue il Suo pezzo per l'intera vita utile.
Prima di formulare l'offerta chiediamo informazioni sulla Sua applicazione (stadio di frantumazione, tipo di roccia, fluido, temperatura) e raccomandiamo la lega adatta, anche quando non è quella richiesta.
Ci invii un pezzo usurato o rotto. Analisi spettrometrica, prove di durezza e metallografia identificano il materiale e la modalità di rottura prima dell'ordine successivo.
Un singolo pezzo di ricambio o un lotto controllato. Ci invii un disegno o un campione e Le faremo un'offerta; la risposta arriva entro 24 ore.
Pezzo obsoleto, senza disegni? Digitalizziamo la geometria, ricostruiamo il modello CAD e lo riproduciamo: fuso, trattato termicamente e lavorato di macchina.
Certificato chimico per colata, prove meccaniche, rapporti CND e registrazioni del trattamento termico: tracciabili dalla fusione alla consegna, per ogni ordine certificato.
I modelli restano archiviati e controllati. Gli ordini ripetuti riproducono la stessa composizione chimica, lo stesso trattamento termico e le stesse dimensioni, lotto dopo lotto.
Domande frequenti
Quali getti producete?
Getti in sabbia in acciaio al carbonio e basso legato, acciaio inox, duplex e super duplex, acciaio al manganese, ghisa bianca ad alto cromo, ghisa grigia e sferoidale e bronzo, da 0,5 kg fino a 3 t in acciaio e 3,5 t in ghisa.
Eseguite anche la lavorazione meccanica dei getti?
Sì. I getti vengono lavorati nella nostra officina meccanica di Perama e consegnati pronti per il montaggio.
Producete corpi pompa e giranti in duplex e super duplex?
Sì. Corpi pompa, giranti, coperchi e anelli di usura in duplex (1.4470), super duplex (1.4469), acciaio inox, bronzo e ghisa, fusi e lavorati.
Potete realizzare un ricambio senza disegno?
Sì, tramite reverse engineering dal campione: misurazione o scansione 3D, modello CAD, modello di fonderia, fusione e lavorazione meccanica.
Quali certificati fornite?
Certificati del materiale EN 10204 3.1 con analisi chimica di ogni colata. ISO 9001 in entrambi gli stabilimenti, ISO 14001 in fonderia e approvazione Bureau Veritas Marine.
Eseguite controlli non distruttivi?
Sì. Controlli a ultrasuoni, magnetoscopici e con liquidi penetranti, con attrezzature proprie e personale certificato di Livello II, e con partner ove necessario.
Eseguite trattamenti termici?
Sì, nella nostra fonderia di Mandra.
Eseguite la simulazione di colata?
Sì. Per i pezzi critici eseguiamo una simulazione della solidificazione prima della colata.
Producete pezzi singoli o solo serie?
Entrambi, dal pezzo singolo alla produzione in serie. I modelli vengono conservati per gli ordini ripetuti.
Quali sono i tempi di consegna?
Di norma da 15 a 35 giorni lavorativi, secondo la dimensione del lotto e le leghe che coliamo quella settimana. Per riparazioni navali urgenti, alcuni pezzi come boccole e anelli reggispinta in bronzo o ottone possono partire entro 24 ore. Confermiamo la data di consegna insieme all'offerta.
Quanto rapidamente rispondete a una richiesta di preventivo?
Entro 24 ore. Invii il Suo disegno a sales@foundry.gr.
Dove vi trovate e consegnate all'estero?
La nostra fonderia si trova a Mandra e l'officina meccanica a Perama (Attica, Grecia). Insieme alle campane fuse dal gruppo e ai relativi sistemi di automazione, abbiamo consegnato in oltre 30 paesi.
Ci invii un disegno.
Offerta entro 24 ore.
Nessuna quantità minima, consulenza sulla lega inclusa, consegne in tutto il Mediterraneo.
Dal getto singolo alla produzione in serie controllata: nessuna quantità minima, consulenza sui materiali inclusa e date di consegna rispettate.