Steinbrüche / Zuschlagstoffe / Zement
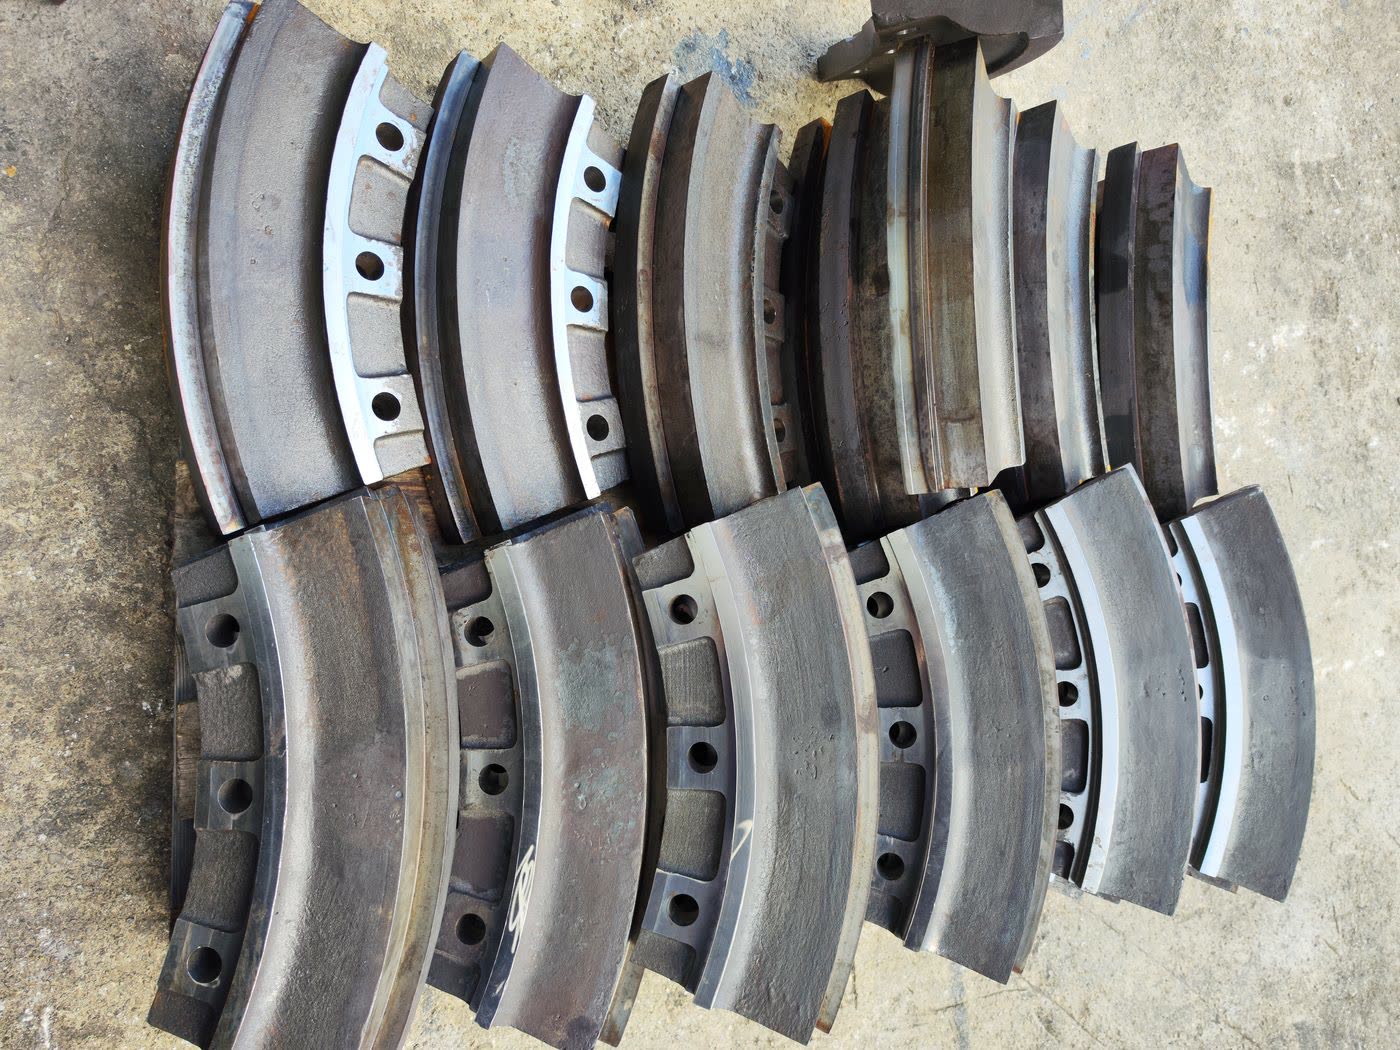
Die Aufbereitung von Zuschlagstoffen ist ein Dauerbetrieb aus Schlag und Abrasion, und die falsche Legierung kostet Sie Tonnen pro Stunde. Seit drei Generationen gießen wir Brecher-Verschleißteile für griechische und internationale Steinbrüche und spezifizieren sie wie ein Metallurge, nicht wie ein Katalog.
Sechs Fragen an jeden Steinbruch
Die richtige Legierung hängt von Ihrer Maschine, Ihrem Gestein und Ihrem Betriebspunkt ab. Bevor wir einen Werkstoff vorschlagen, klärt unser technisches Team:
Welche Brechstufe?
Primär, sekundär oder Mühle: Jede Stufe hat ein anderes Schlag-/Abrasionsverhältnis und eine andere richtige Legierung.
Welche Legierung läuft heute?
Die aktuelle Güte und ihre tatsächliche Standzeit setzen die Messlatte, die wir übertreffen müssen.
Magnet über den Bändern?
Fremdmetall im Aufgabegut verändert die Schlagbeanspruchung und die Legierungswahl.
Zufrieden mit dem letzten Lieferanten?
Wenn Teile schnell verschlissen oder gebrochen sind, zeigt uns dieses Schadensbild, was zu korrigieren ist.
Welches Gestein, und ist es stabil?
Abrasivität und Gleichmäßigkeit der Lagerstätte bestimmen Chrom- und Mangangehalt.
Brecherdrehzahl (U/min)?
Die Rotordrehzahl definiert die Schlagenergie an Hämmern und Schlagleisten.
Liegt uns ein verschlissenes Musterteil vor, verifizieren wir zudem die vorhandene chemische Zusammensetzung per optischer Emissionsspektrometrie, bevor wir etwas vorschlagen.
Die richtige Güte für jede Stufe
| Stufe | Komponenten | Legierung | Metallurgische Hinweise |
|---|---|---|---|
| Primärzerkleinerung (1. Stufe) | Brechbacken > ~150 kg · große Schlagleisten > ~150 kg · große Hämmer > ~70 kg | Manganhartstahl GX120Mn12 | C/Mn-Verhältnis auf min. 1:11 gehalten, Chrom auf max. 0,5 % begrenzt: maximale Schlagzähigkeit dort, wo der große Brocken zuerst auftrifft |
| Sekundärzerkleinerung (Aufgabe bis ~20 cm) | Mittlere Schlagleisten ~80–150 kg · mittlere Hämmer ~50–70 kg | GX120MnCr12-2 oder GX130MnCr18-2 | C/Mn min. 1:10; Chrom bis 2,5 %: je kleiner die Schlagleiste, desto mehr Cr für die Verschleißbeständigkeit |
| Tertiärstufe / Mühlen (Schlagleisten & Rotationsteile) | Mühlenschlagleisten, rotierende Verschleißteile (Kegel, Platten) | Hochchromhaltiges Weißgusseisen GX300CrMo15-3 | Chrom bis 27 % (GX300CrMo27-1) je nach Gestein: maximale Abrasionsbeständigkeit bei geringer Schlagbeanspruchung |
| Mühlen mit Hämmern | Hämmer bis ~30 kg | GX130MnCr22-3 | Mangan bis 22 %, Chrom bis 3 %: Zähigkeit plus Abrasionsbeständigkeit für kleine Querschnitte |
| Sonderfälle | Wo Mn-Stahl schnell verschleißt und Chromguss bricht | Martensitische Verschleißstähle | Niedriglegiert, sehr schwefelarm, mehrstufige Wärmebehandlung mit Doppelabschreckung: der dritte Weg zwischen Zähigkeit und Härte |
Prozessdisziplin, dokumentiert
Eine einheitliche Wärmebehandlung pro Charge gibt jedem Gussteil einer Lieferung dieselbe Verschleißbeständigkeit. Das (und eine spezifikationsgerechte chemische Zusammensetzung bei jeder Schmelze) ist beim Steinbruchguss das Entscheidende. Und genau so behandeln wir es.