Gegossen. Bearbeitet.Ausgewuchtet. Geliefert.Stahl-, Edelstahl- & Bronzeguss aus Griechenland für den gesamten Mittelmeerraum.
Laufräder und Pumpenteile, Schiffsteile, Verschleißteile für Brecher und technische Gussteile. Modell, Guss, Wärmebehandlung, CNC-Bearbeitung und dynamisches Auswuchten innerhalb einer Unternehmensgruppe, mit Abnahmeprüfzeugnis 3.1 nach EN 10204 und einer Antwort auf jede Anfrage innerhalb von 24 Stunden.
Die TSITOURAS FOUNDRY GROUP vereint zwei Werke unter einem Namen: Tsitouras Bros Co., die Gießerei in Mandra, und Tsitouras Metallurgy S.A., die mechanische Fertigung in der Schiffsreparaturzone von Piräus. Ein Auftrag, eine Verantwortung – vom Modell bis zum bearbeiteten, ausgewuchteten und zertifizierten Teil.
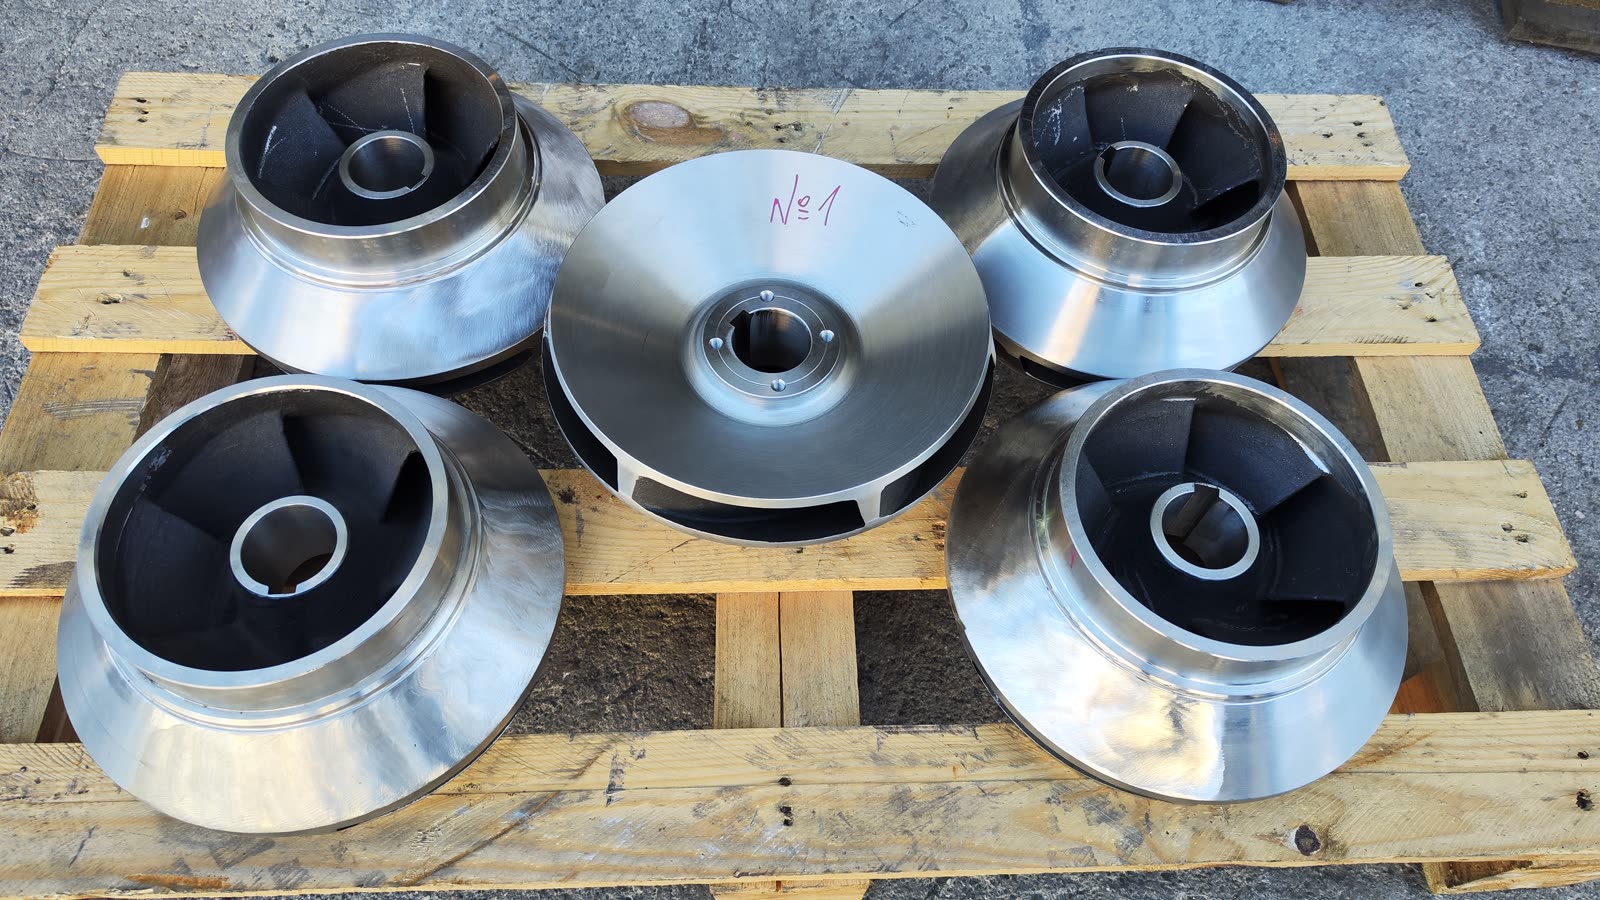
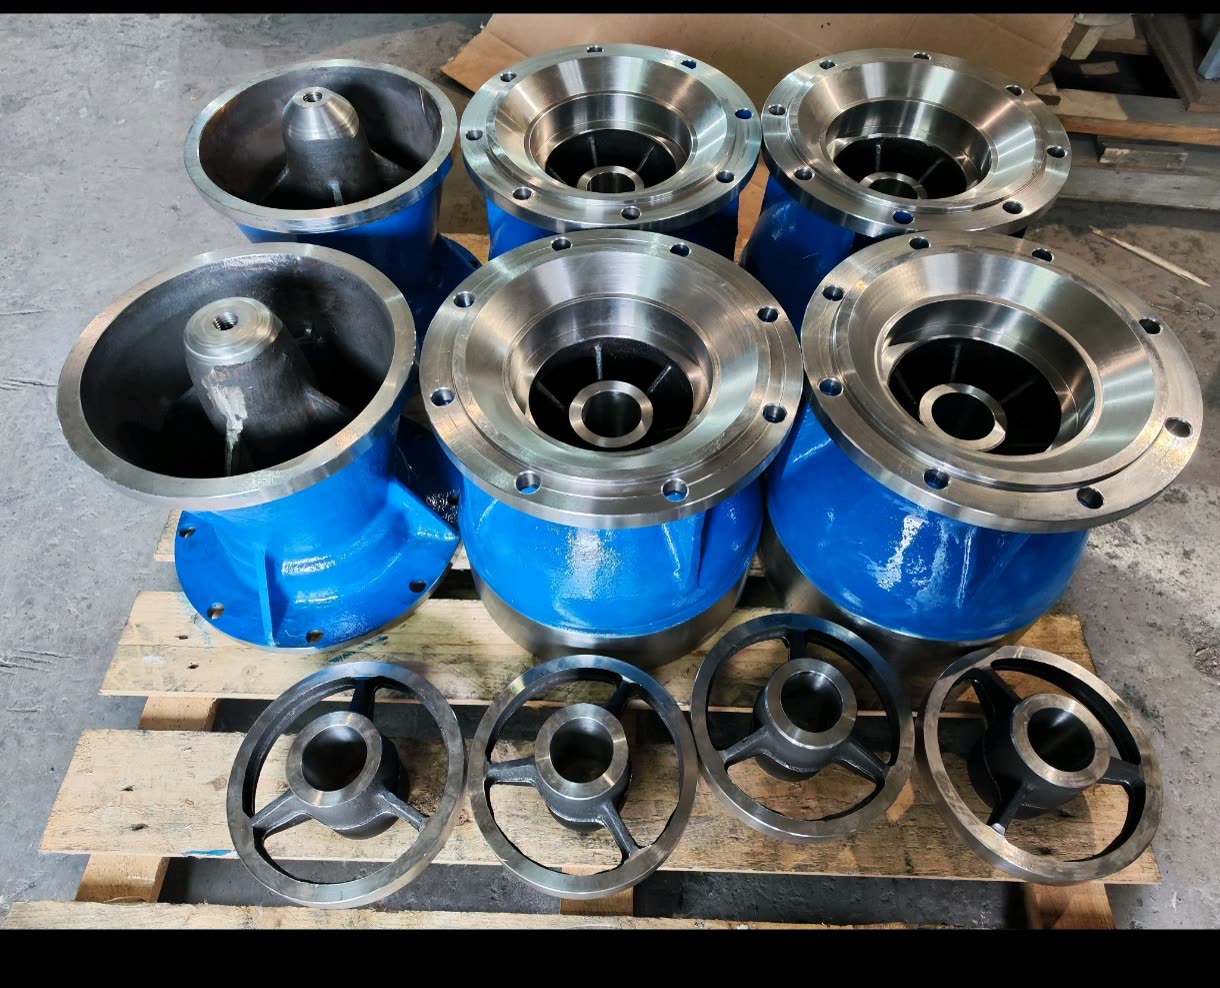
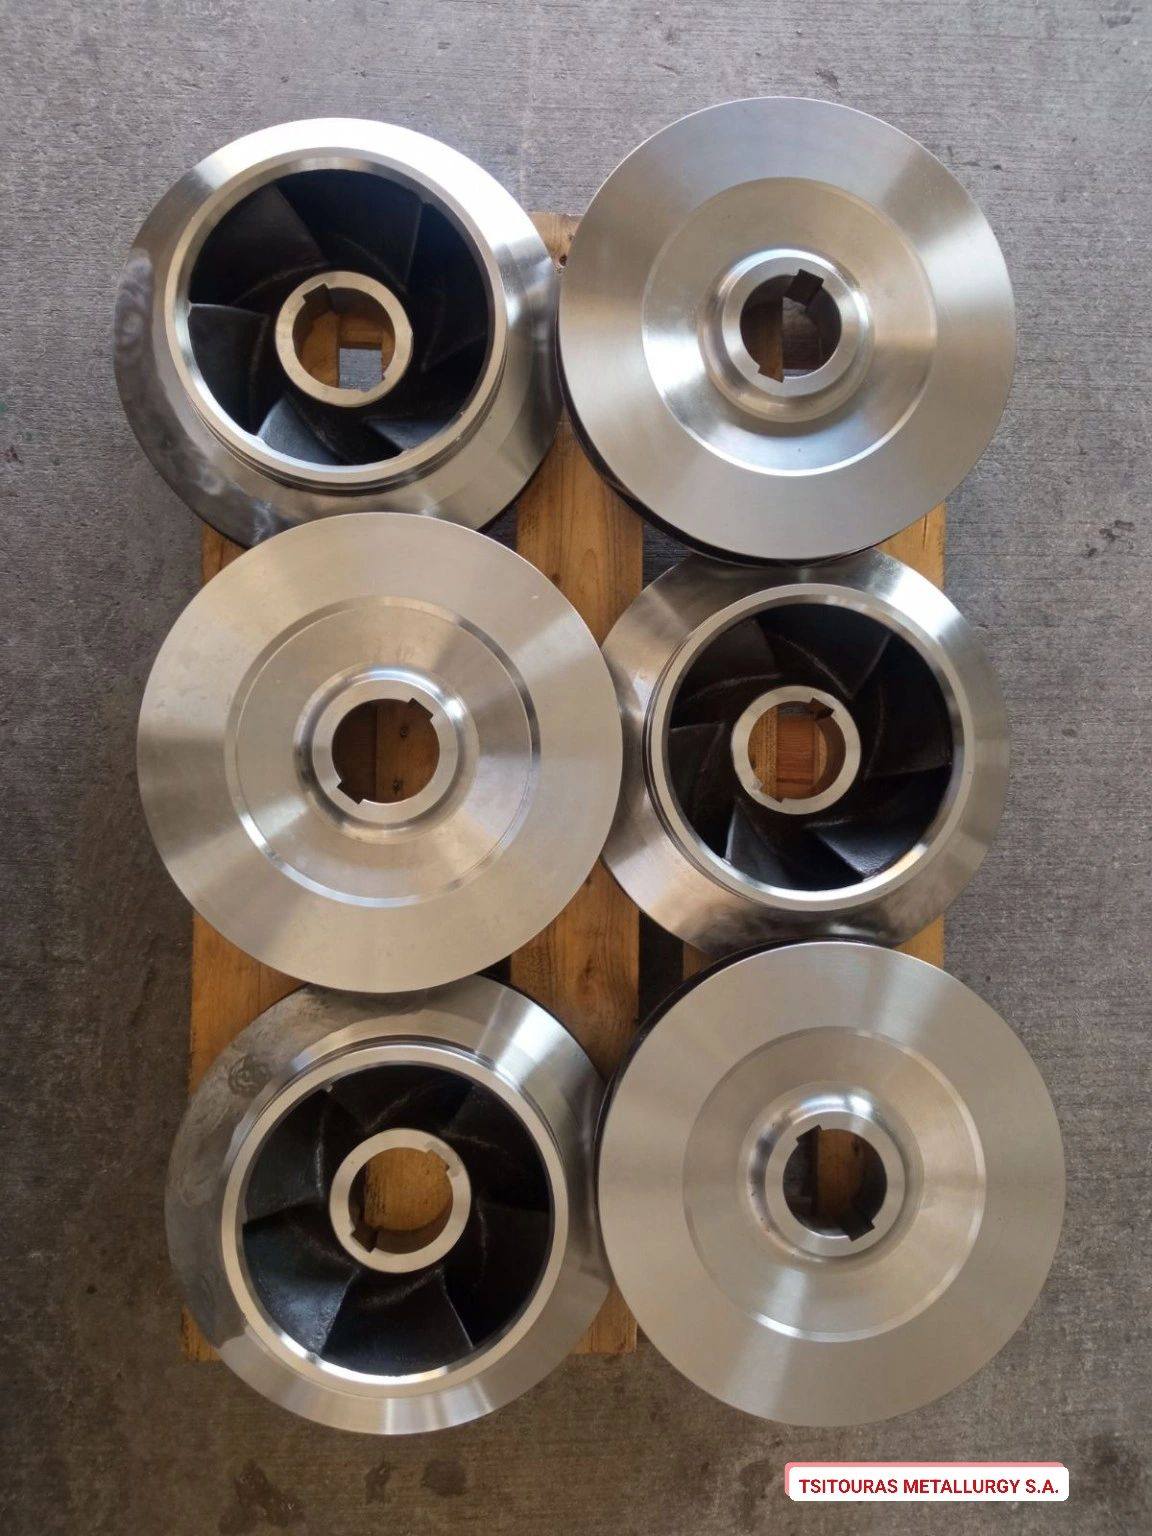
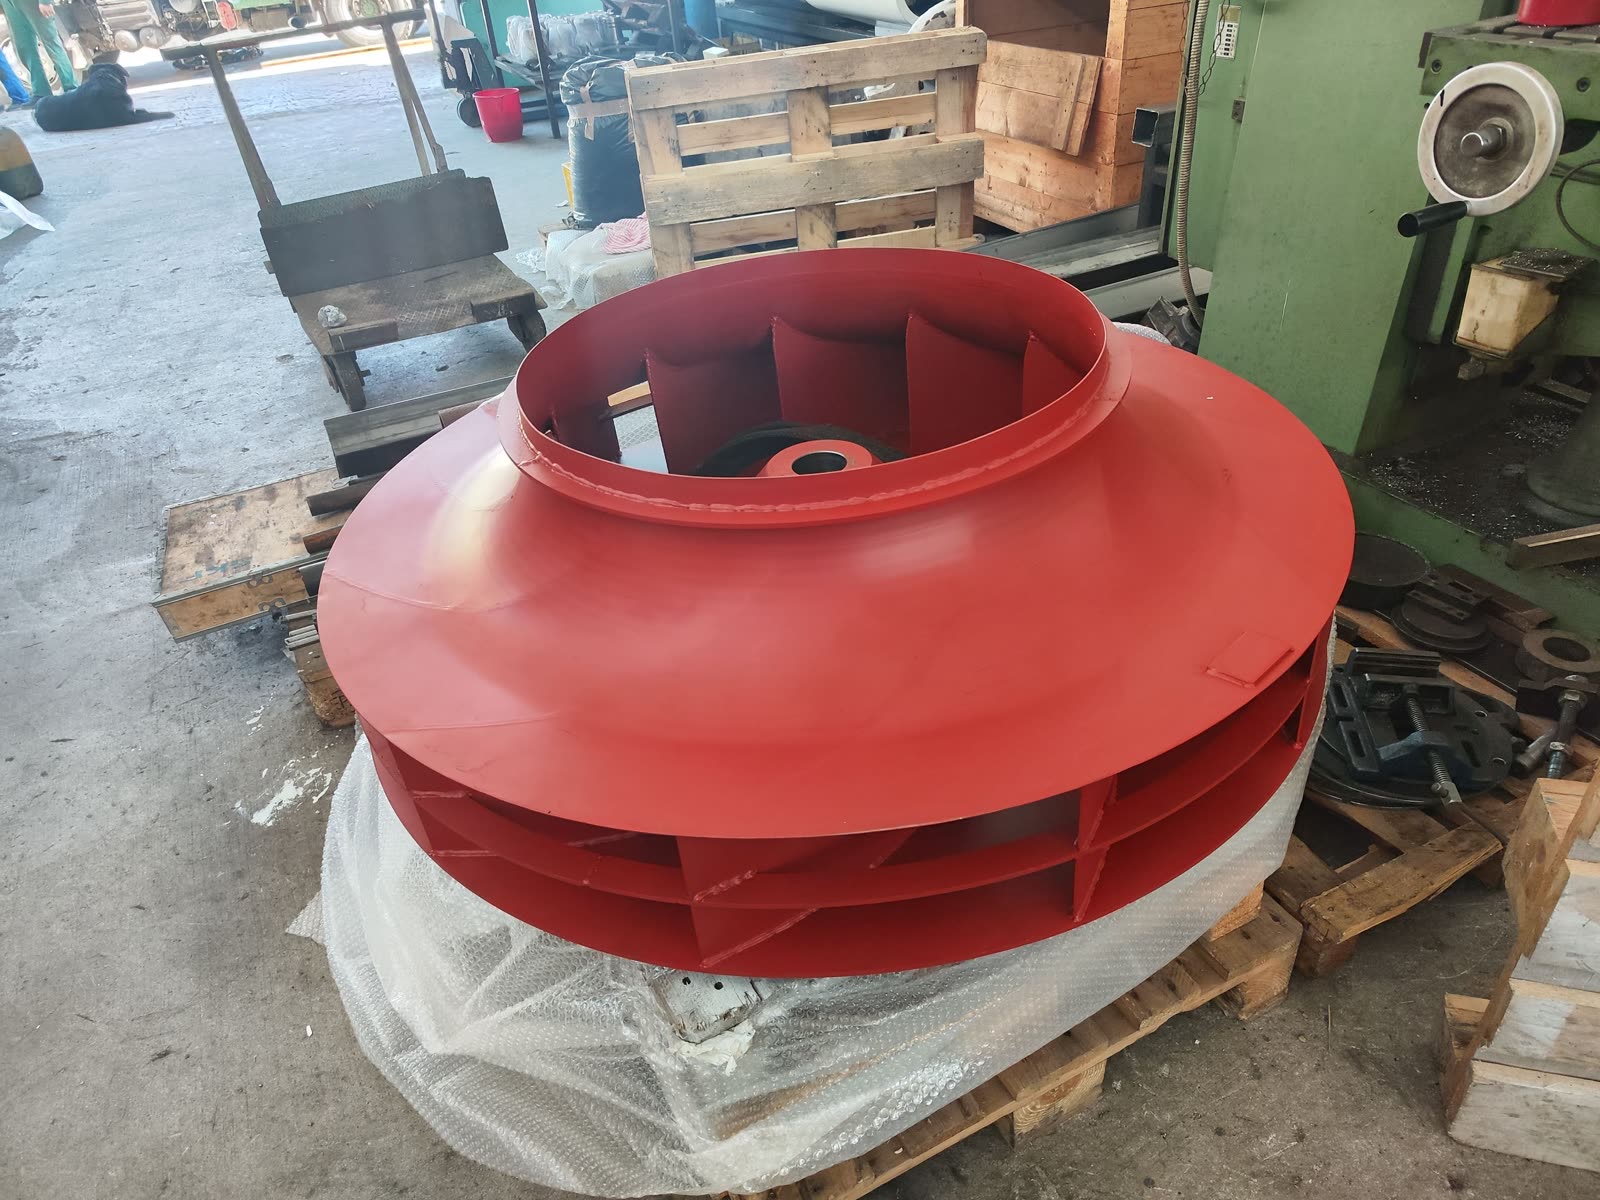
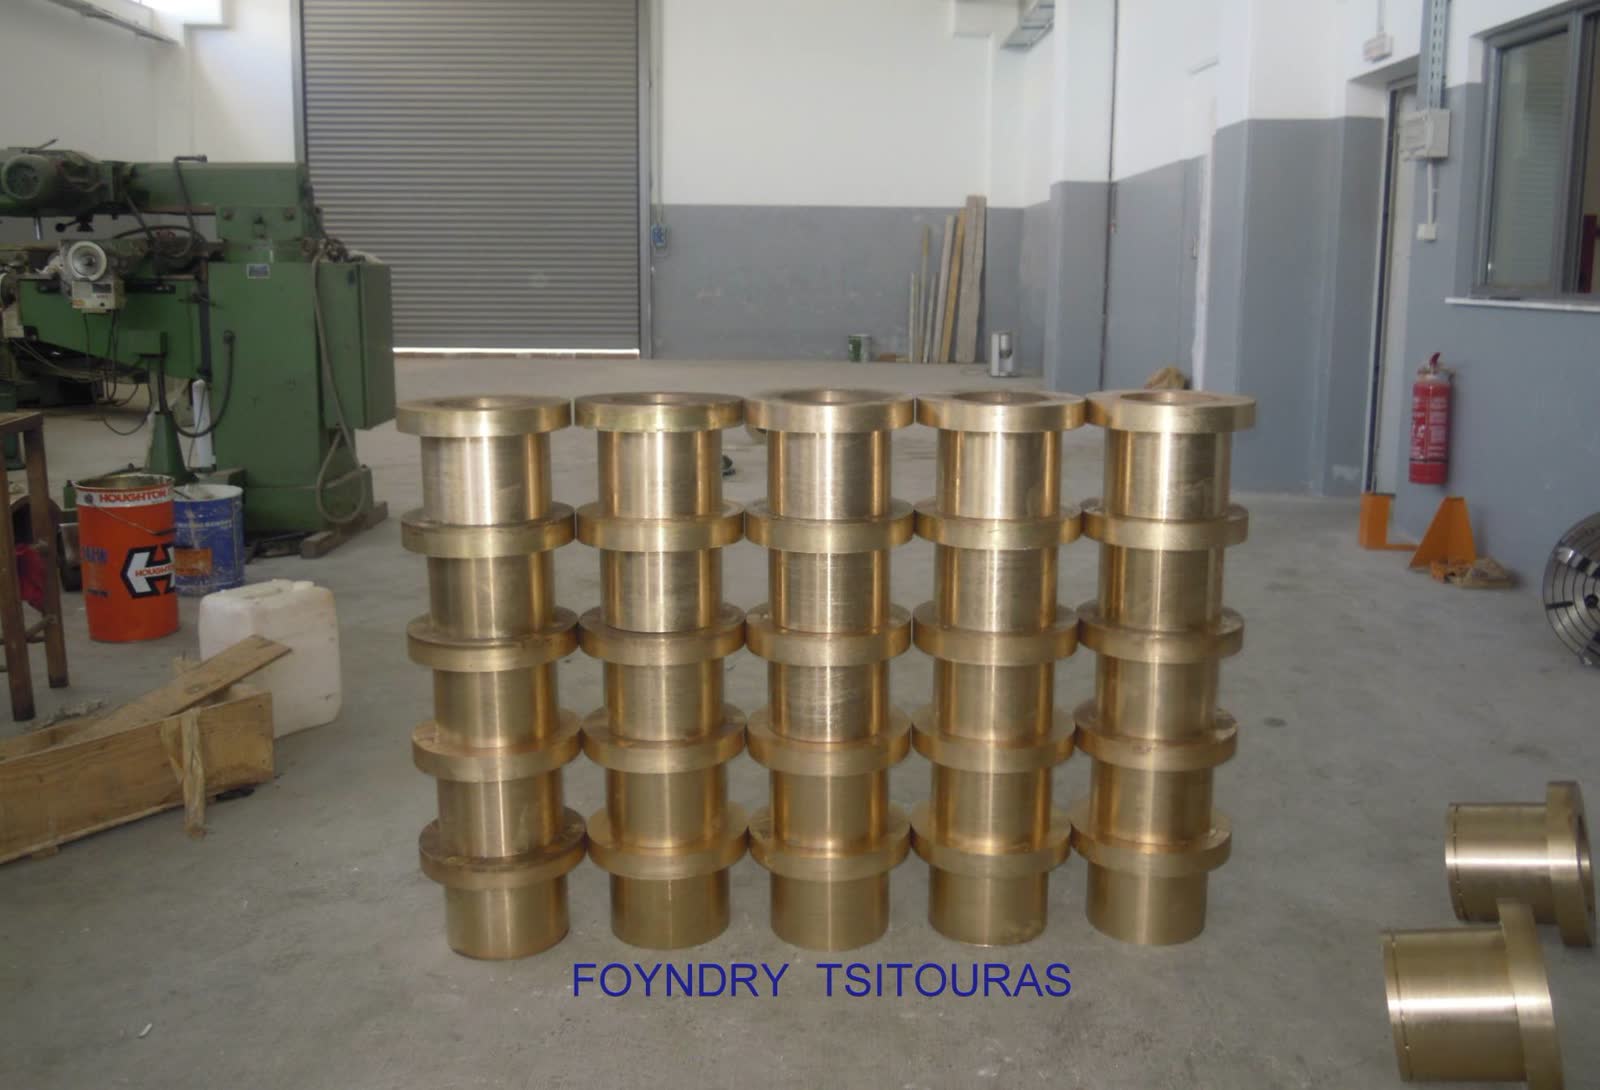
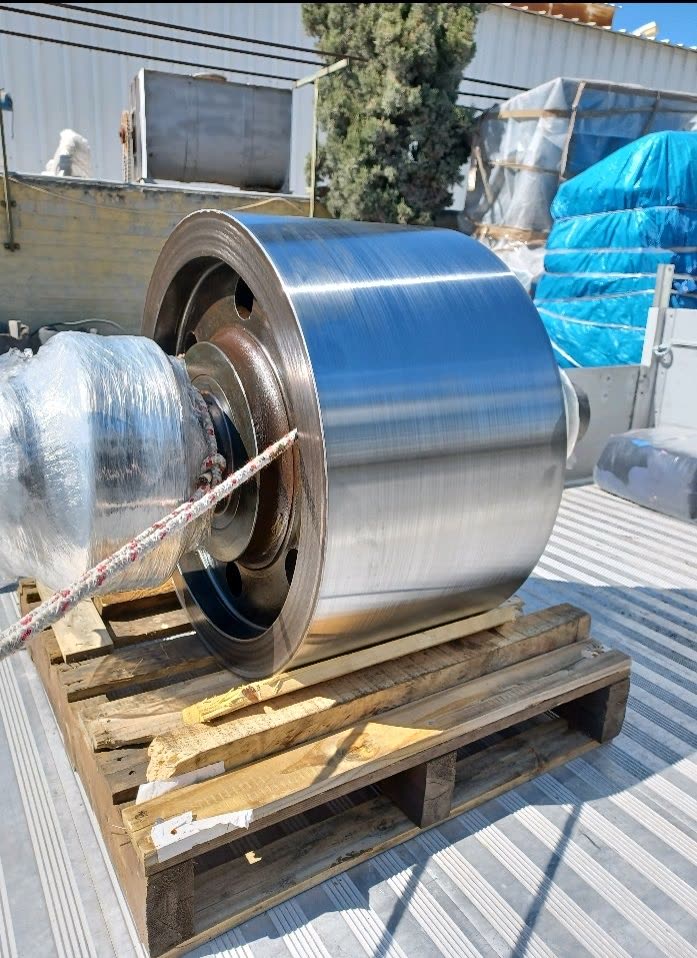
Fertig bearbeitete Teile, vor dem Versand dynamisch ausgewuchtet
Warum Tsitouras
Über 90 Jahre Gießerei-Erfahrung
Seit 1930 fertigt Tsitouras Industriegussteile für anspruchsvolle Anwendungen in ganz Europa und dem Nahen Osten. Jedes Projekt wird individuell ausgelegt — traditionelles Gießerei-Know-how kombiniert mit moderner Gießsimulation, CNC-Bearbeitung und strenger Qualitätskontrolle. Komplette Fertigung unter einem Dach, vom Modell bis zum fertig bearbeiteten Bauteil.
Auf einen Blick
Gegründet1930
ExportmärkteÜber 30 Länder
WerkeGießerei (Mandra) · Bearbeitung (Perama)
ZertifizierungISO 9001 · ISO 14001 · BV Marine
DokumentationEN 10204 3.1 je Auftrag
Schmelzkapazität~7 t pro Schicht · 5 Induktionsöfen
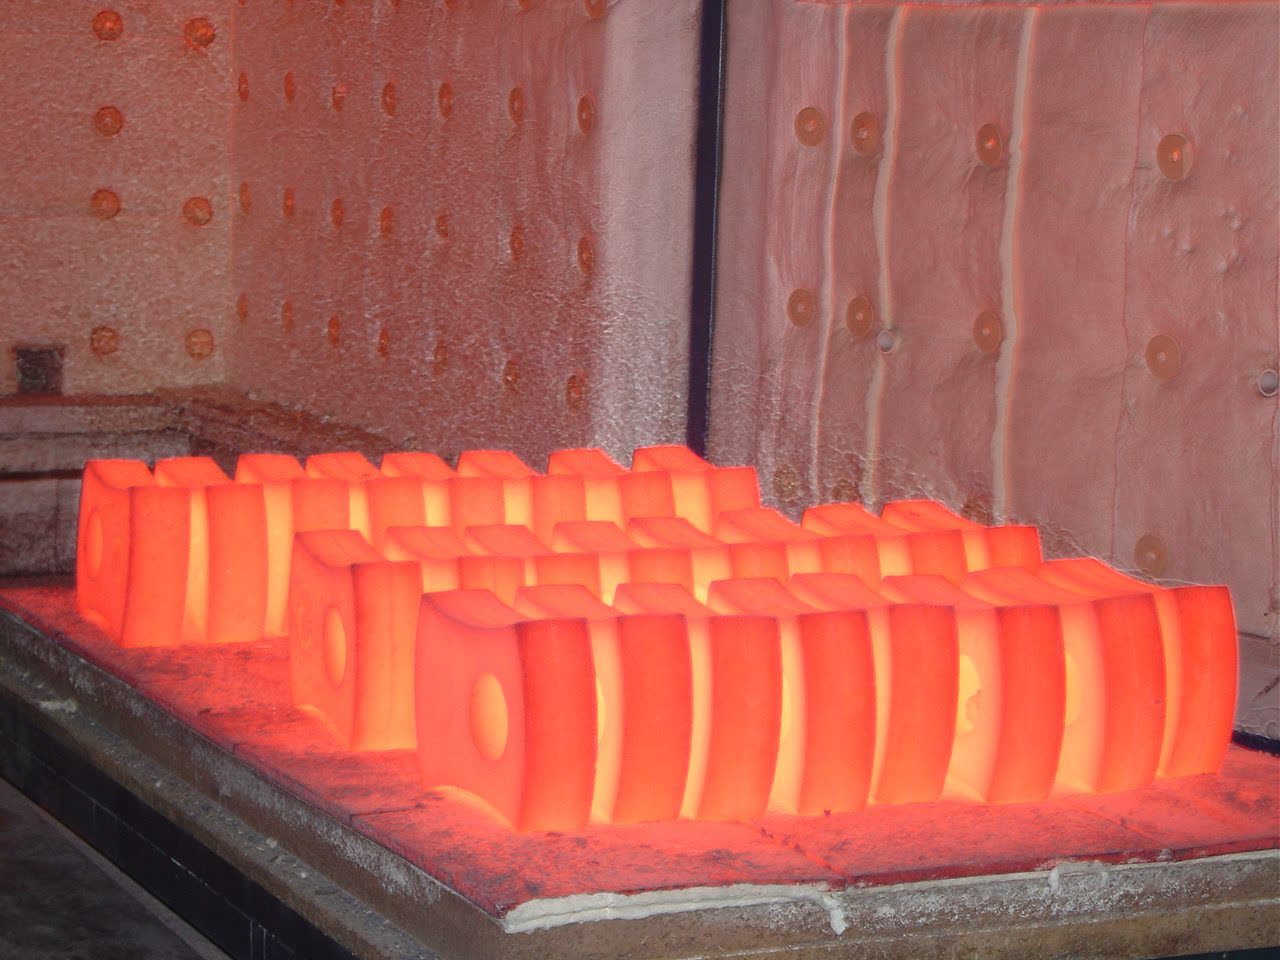
Wärmebehandlung2 Öfen · Abschrecken in Wasser, Öl, Luft
RückmeldungInnerhalb von 24 Stunden
MindestmengeKeine, Einzelstück oder Serie
Tempo & Reichweite
Antwort innerhalb von 24 Stunden.Lieferung im ganzen Mittelmeerraum.
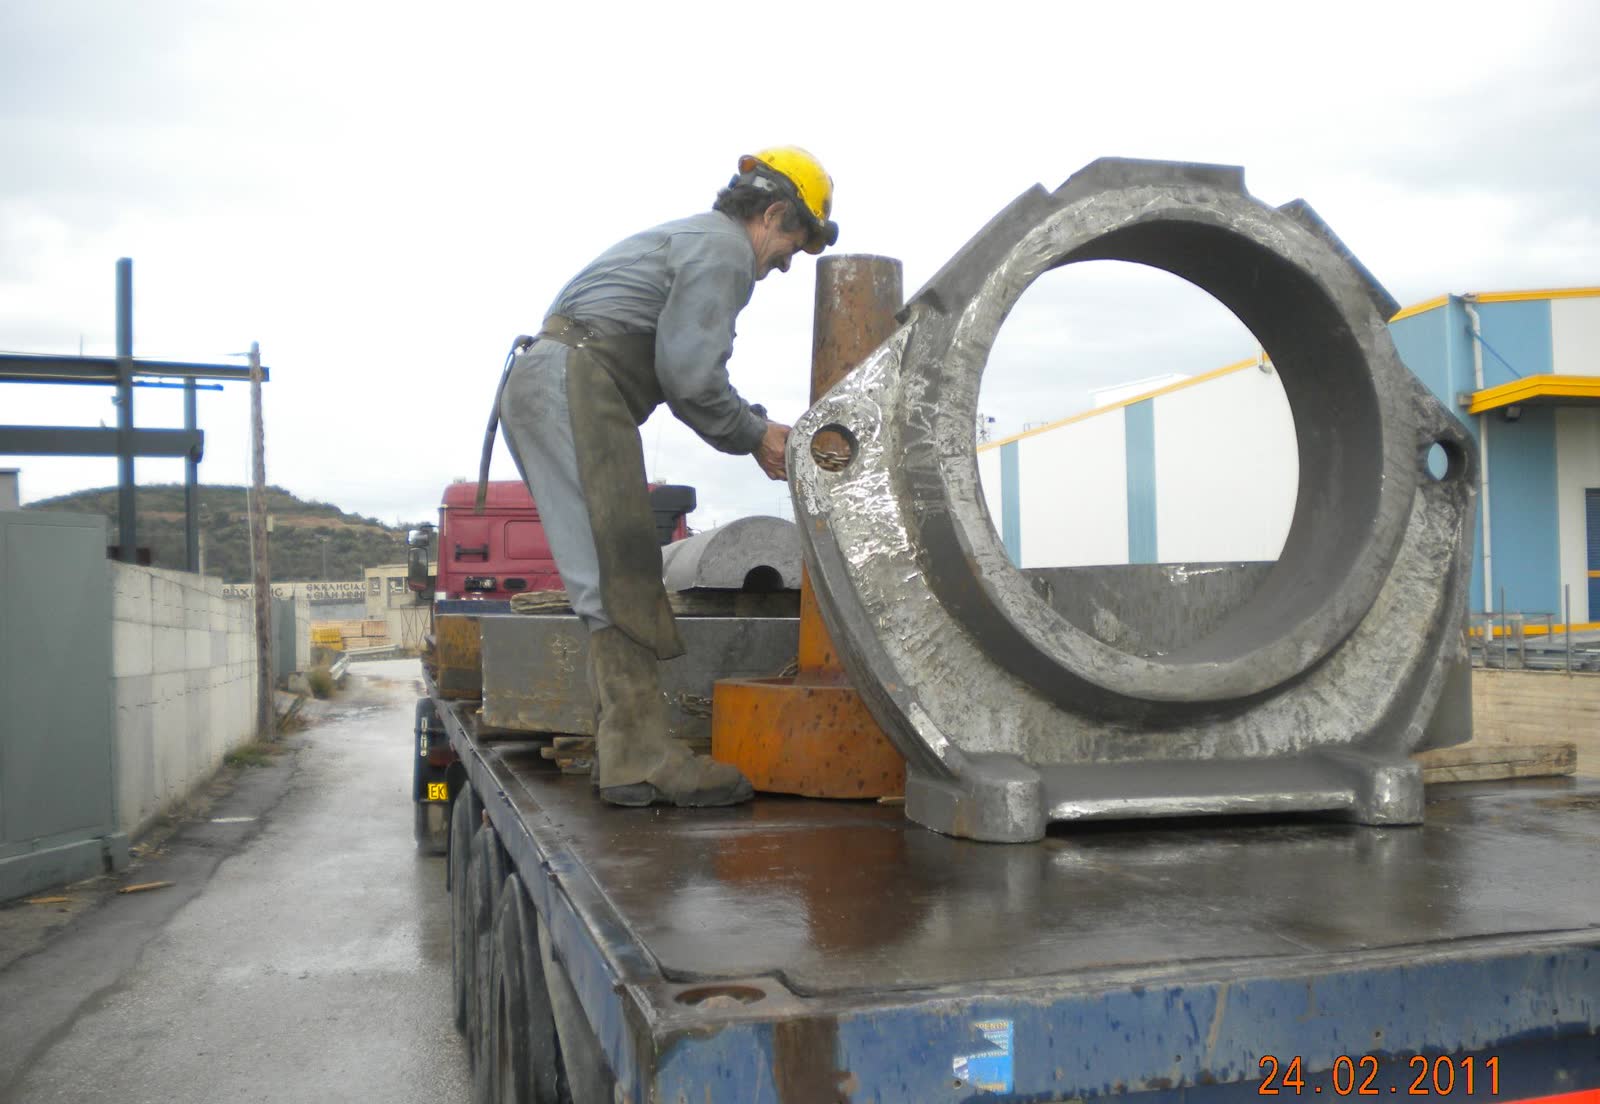
Jede Anfrage wird innerhalb von 24 Stunden beantwortet; eine Zeichnung oder ein Muster genügt für den Start. Aus Mandra und der Schiffsreparaturzone von Piräus liefern wir Fertigteile in den gesamten Mittelmeerraum, und wenn ein Schiff wartet, können wir innerhalb von 24 Stunden liefern: Ein dringend benötigter Schiffs-Druckring aus Aluminiumbronze CuAl10FeNi5 verließ Tsitouras Metallurgy innerhalb eines Tages. Keine Mindestbestellmenge.
Anfrage
Antwort≤ 24 Std.
Modell
Guss
Wärmebehandlung
BearbeitungAuswuchten
Versand
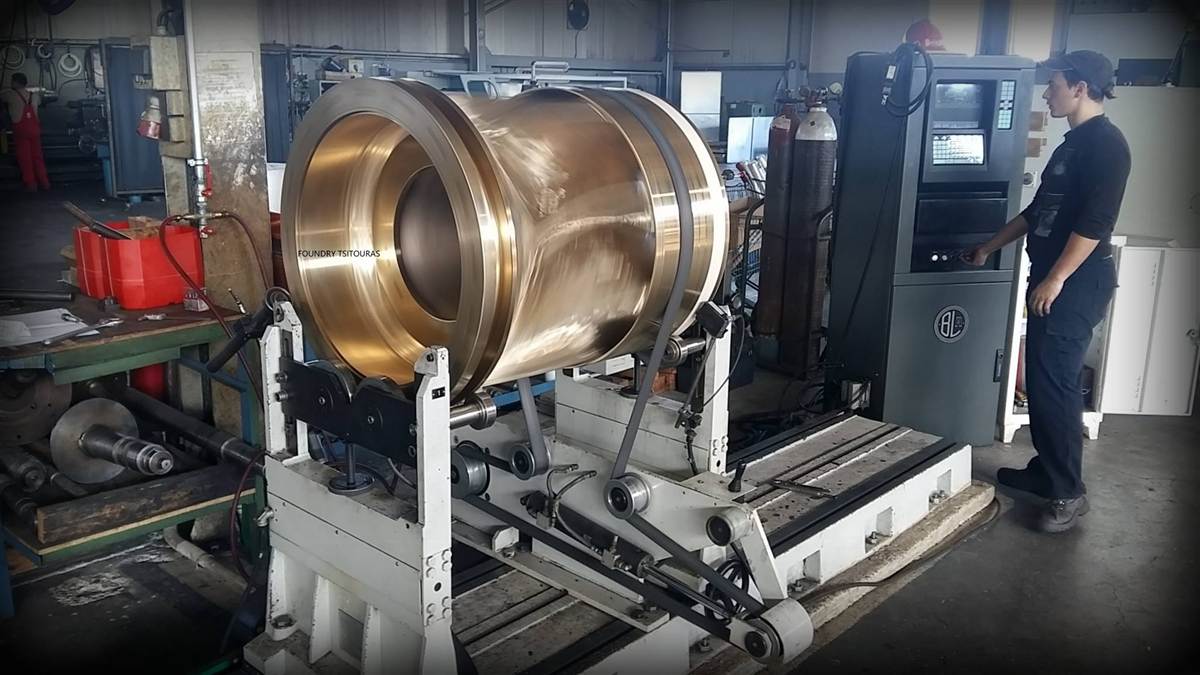
Fallbeispiel — Schiffs-Druckring · CuAl10FeNi5 · innerhalb von 24 h geliefert · Tsitouras Metallurgy S.A.
Laufräder & Pumpenteile,im eigenen Haus ausgewuchtet
Pumpenlaufräder und -gehäuse aus INOX 316, Duplex- und Super-Duplex-Edelstahl, Bronze RG12 und Grauguss GG25. Modellbau, Guss, CNC-Bearbeitung und dynamisches Auswuchten erfolgen in unseren eigenen Werken, sodass ein Auftrag das gesamte Teil abdeckt; eine aktuelle Serie von sechs Laufrädern ging gemeinsam, fertig bearbeitet und ausgewuchtet, in den Versand. Komplexe Kanäle werden mit 3D-gedruckten Sandkernen geformt, und jede Schmelze wird auf unserem Spectromaxx-OES analysiert und mit Abnahmeprüfzeugnis 3.1 nach EN 10204 zertifiziert.
Werkstoffe
EdelstahlAISI 316 · CF8M · duplex · super duplex
BronzeRG12 · CuAl10FeNi5 · CuSn
GusseisenGG25 (EN-GJL-250) · GGG grades
Kerne3D-gedruckter Sand für geschlossene Kanäle
ZertifizierungEN 10204 3.1 · OES bei jeder Schmelze
Seewasser-Pumpengehäuse und Laufräder aus INOX 316, Bronzebuchsen und Laufbuchsen, Kettennüsse für Ankerwinden mit verschraubten Kranzsegmenten, Druckringe und Propellerkomponenten aus Aluminiumbronze CuAl10FeNi5. Anerkennung durch Bureau Veritas Marine & Offshore (NR320), eine mechanische Werkstatt in der Schiffsreparaturzone von Piräus und Lieferung innerhalb von 24 Stunden, wenn ein Schiff wartet und das Teil es zulässt.
Aluminiumbronze und Zinnbronze, gegossen, gedreht und ausgewuchtet.
Prozess
Von der Simulation zum fertigen Teil
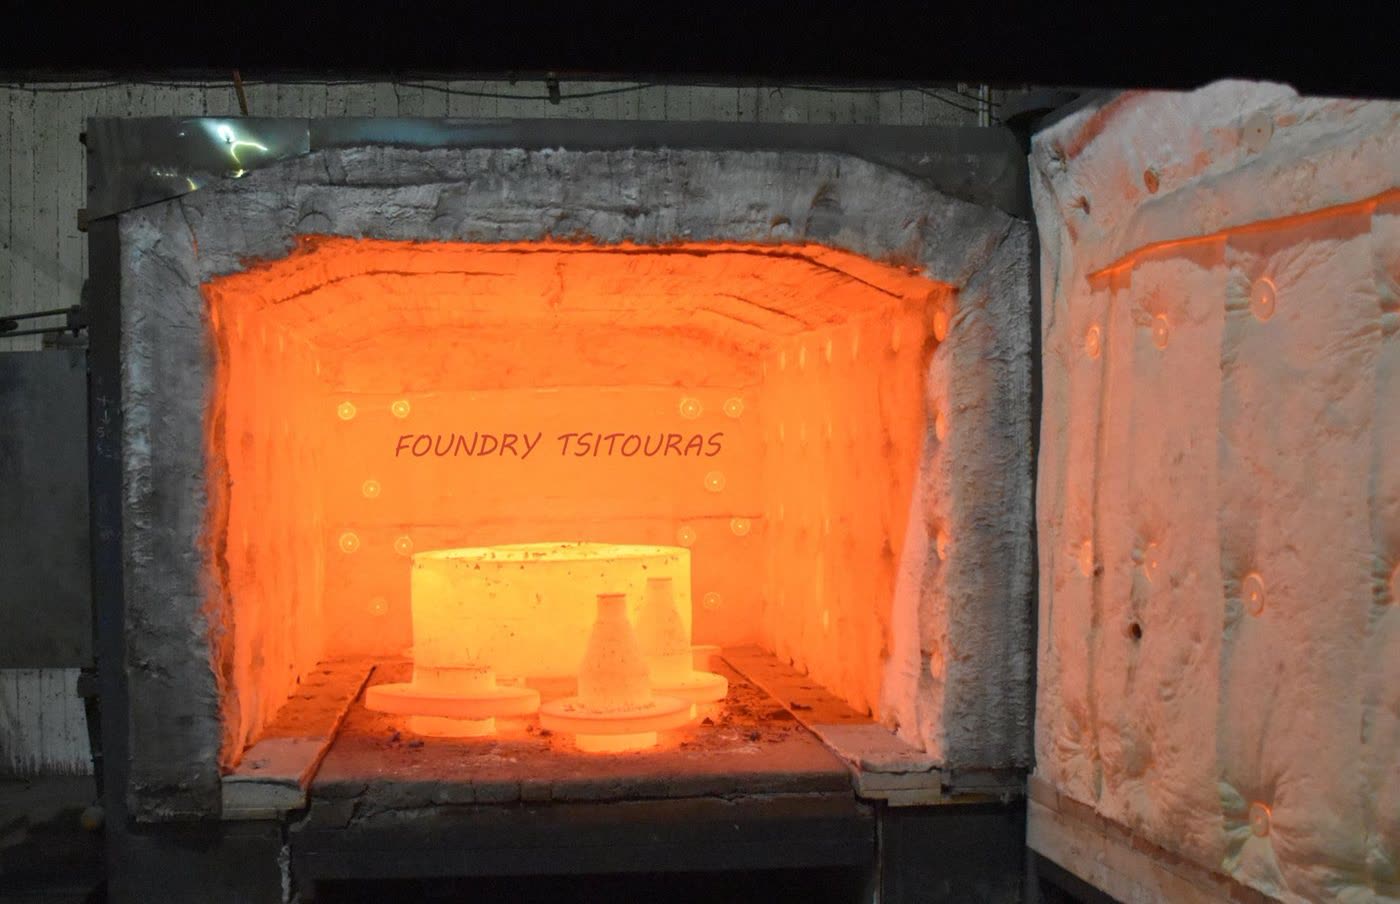
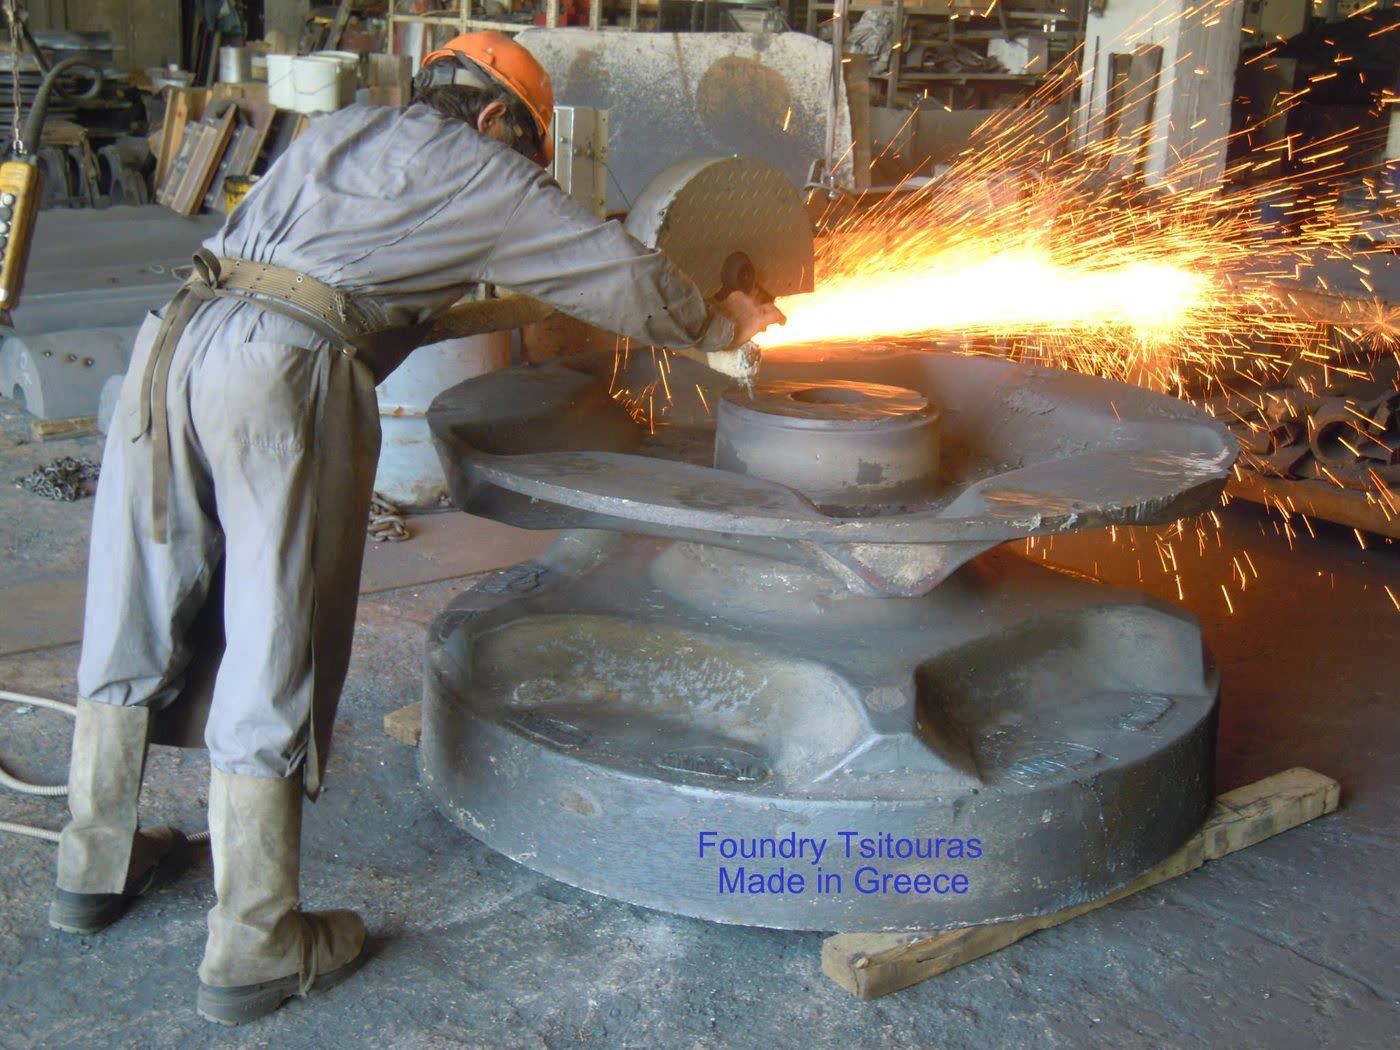
Vier Momente aus der Fertigung: die Erstarrungssimulation vor dem ersten Abguss, das Aufsetzen einer Formhälfte, ein Rohguss beim Verlassen des Sandes und der Wärmebehandlungsofen. Jeder Schritt erfolgt im eigenen Haus.
Komplette Verschleißteilprogramme für Brecher und Mühlen — Brechbacken, Kegel, Hämmer, Panzerungen und Schlagleisten, jedes im Werkstoff gegossen, den die Anwendung wirklich verlangt.
Werkstoffe
Werkstoffe & Legierungen
Vom Kohlenstoffstahl über Super-Duplex-Edelstahl bis zur Bronze gießen wir das gesamte Spektrum industrieller Legierungen — und helfen Ihnen, den richtigen Werkstoff zu wählen, bevor wir anbieten.
Stahlguss
Kohlenstoffstahl · legiert · 42CrMo4
Stahlgussteile für Konstruktion und Maschinenbau. Bei Bedarf wärmebehandelt.
Manganhartstahl
Hadfield · 12–14% Mn · ASTM A128
Kaltverfestigender austenitischer Stahl für hochbeanspruchte Brecher-Verschleißteile. Lösungsgeglüht.
Chromguss
15%Cr · 25%Cr · Ni-Hard
Abriebfestes Weißgusseisen für VSI-Schlagleisten, Mühlenpanzerungen und Gleitverschleiß-Anwendungen.
Edelstahl & hitzebeständig
Duplex · 904L · HK40 · 50Cr-50Ni
Korrosions- und hitzebeständige Güten für chemische Prozesse und Hochtemperatureinsatz.
Bronze- & Kupferlegierungen
RG12 · CuAl · CuSn · nach Spezifikation
Zinnbronze, Aluminiumbronze und weitere Kupferlegierungen für Lager, Verschleißringe und Schiffskomponenten.
Leitfaden zur Legierungsauswahl →
Unsicher, welche Legierung zu Ihrer Anwendung passt? Nutzen Sie unseren Auswahl-Leitfaden.
Unsere Märkte
Branchen, die wir bedienen
Sechs anspruchsvolle Märkte, eine Konstante: Ungeplanter Stillstand kostet weit mehr als das Gussteil. Wir konstruieren für die Anwendung, halten unsere Liefertermine und dokumentieren jede Schmelze.
Steinbrüche / Zuschlagstoffe / Zement
Brechbacken, Schlagleisten, Hämmer, Mühlenpanzerungen. Legierung passend zu Brechstufe und Gestein — Manganhartstahl, Chromguss, martensitische Güten.
Kraftwerke / Energie
Verschleißteile für Kohlemühlen, hitzebeständige Gussteile, Pumpenkomponenten sowie nicht mehr lieferbare Ersatzteile — nachgefertigt per Reverse Engineering.
Düngemittelanlagen / Chemie
Gussteile aus 904L, Duplex und SuperDuplex für den Säureeinsatz — Pumpengehäuse, Laufräder und Prozesskomponenten, die korrosiven Medien standhalten.
Raffinerien / Petrochemie
Hitzebeständige Güten — HK40, 50Cr-50Ni — sowie Edelstahl-Pumpen- und Armaturenkomponenten, mit vollständigem Werkstoffzeugnis je Schmelze.
Zertifizierte Roh- oder vorbearbeitete Gussteile für Zerspanungsbetriebe und OEMs — Ihre Spezifikation, unsere Metallurgie, zuverlässige Wiederholchargen.
Qualitätssicherung
Vollständige Prüfung & EN 10204 3.1 Zertifikate
Chemische Analyse, mechanische Prüfung und ZfP — im eigenen Haus durchgeführt, für jeden zertifizierten Auftrag dokumentiert und von der Schmelze bis zur Lieferung rückverfolgbar.
OES
Optisches Emissionsspektrometer Spectromaxx. Chemische Zusammensetzung jeder Schmelze vor dem Abguss verifiziert.
UT
Ultraschallprüfung auf innere Fehler und Wanddickenmessung, im eigenen Haus durchgeführt.
MT
Magnetpulverprüfung auf Oberflächen- und oberflächennahe Fehler in ferromagnetischen Werkstoffen.
PT
Farbeindringprüfung auf oberflächenoffene Fehler an nicht porösen Werkstoffen.
ISO
9001
ISO 9001:2015 zertifiziertes Qualitätsmanagement
Konsistente Prozesse, vollständige Dokumentation und Werkstoff-Rückverfolgbarkeit von der Schmelze bis zur Endprüfung. Chemische Analyse, mechanische Prüfung und ZfP für jeden zertifizierten Auftrag dokumentiert.
ISO 9001:2015 in beiden Werken
ISO 14001:2015 in der Gießerei
Bureau Veritas Marine & Offshore NR320
Abnahmeprüfzeugnis 3.1 nach EN 10204 je Auftrag
Partnerschaft statt Einzelgeschäft
Kontinuierliche Betreuung
Ein Gussauftrag ist der Anfang der Zusammenarbeit, nicht ihr Ende. Unser Vertriebs- und Technikteam begleitet Ihr Bauteil über seine gesamte Einsatzdauer.
Legierungsberatung
Wir fragen vor dem Angebot nach Ihrer Anwendung — Brechstufe, Gesteinsart, Medium, Temperatur — und empfehlen die passende Legierung, auch wenn es nicht die angefragte ist.
Muster- & Schadensanalyse
Schicken Sie uns ein verschlissenes oder gebrochenes Teil. Spektrometrische Analyse, Härteprüfung und Metallographie bestimmen den Werkstoff und die Schadensursache vor der nächsten Bestellung.
Keine Mindestbestellmenge
Ein einzelnes Ersatzteil oder eine kontrollierte Serie. Senden Sie eine Zeichnung oder ein Muster, und wir erstellen ein Angebot; die Antwort kommt innerhalb von 24 Stunden.
Reverse Engineering
Auslaufteil ohne Zeichnungen? Wir digitalisieren die Geometrie, rekonstruieren das CAD-Modell und fertigen das Teil nach — gegossen, wärmebehandelt und mechanisch bearbeitet.
Vollständige Dokumentation
Chemisches Zeugnis je Schmelze, mechanische Prüfungen, ZfP-Berichte und Wärmebehandlungsprotokolle — rückverfolgbar von der Schmelze bis zur Lieferung, bei jedem zertifizierten Auftrag.
Zuverlässige Wiederholaufträge
Modelle bleiben archiviert und überwacht. Wiederholaufträge reproduzieren dieselbe chemische Zusammensetzung, dieselbe Wärmebehandlung und dieselben Abmessungen — Charge für Charge.
Schnelle Reaktion
Senden Sie uns eine Zeichnung. Angebot innerhalb von 24 Stunden.
Keine Mindestmenge, Legierungsberatung inklusive, Lieferung im gesamten Mittelmeerraum.
Vom Einzelguss bis zur kontrollierten Serienfertigung — ohne Mindestmenge, mit Werkstoffberatung und Lieferterminen, die eingehalten werden.
Laufräder, Pumpengehäuse, Spaltringe und Leitschaufeln für Wasser-, Seewasser-, Abwasser-, Chemie- und Prozesspumpen. Gegossen in Edelstahl, Duplex und Superduplex, Bronze und Grauguss, anschließend in unserer eigenen mechanischen Fertigung bearbeitet und dynamisch ausgewuchtet – so deckt ein einziger Auftrag Modell, Guss, Endbearbeitung und Zeugnisse ab.
Werkstoffe
EdelstahlAISI 316 · CF8M · duplex · super duplex
BronzeRG12 · CuAl10FeNi5 · CuSn
GusseisenGG25 (EN-GJL-250) · GGG grades
Kerne3D-gedruckter Sand für geschlossene Kanäle
ZertifizierungEN 10204 3.1 · OES bei jeder Schmelze
Typischer Leistungsumfang
Einzelnes LaufradNach Zeichnung, Muster oder per Reverse Engineering
WiederholserienModelle archiviert, jedes Mal dieselbe chemische Zusammensetzung
Modellbau im eigenen Haus, mit 3D-gedruckten Kernen, wo die Schaufelgeometrie es verlangt.
02 · GUSS
Chemie per OES bei jeder Schmelze bestätigt, im Werkstoff, den die Anwendung wirklich verlangt.
03 · BEARBEITUNG
CNC-Bearbeitung von Nabe, Bohrung, Passfedernut und Dichtflächen auf Endmaß laut Zeichnung.
04 · WUCHTEN
Dynamisches Wuchten für ruhigen, vibrationsfreien Lauf vor dem Versand.
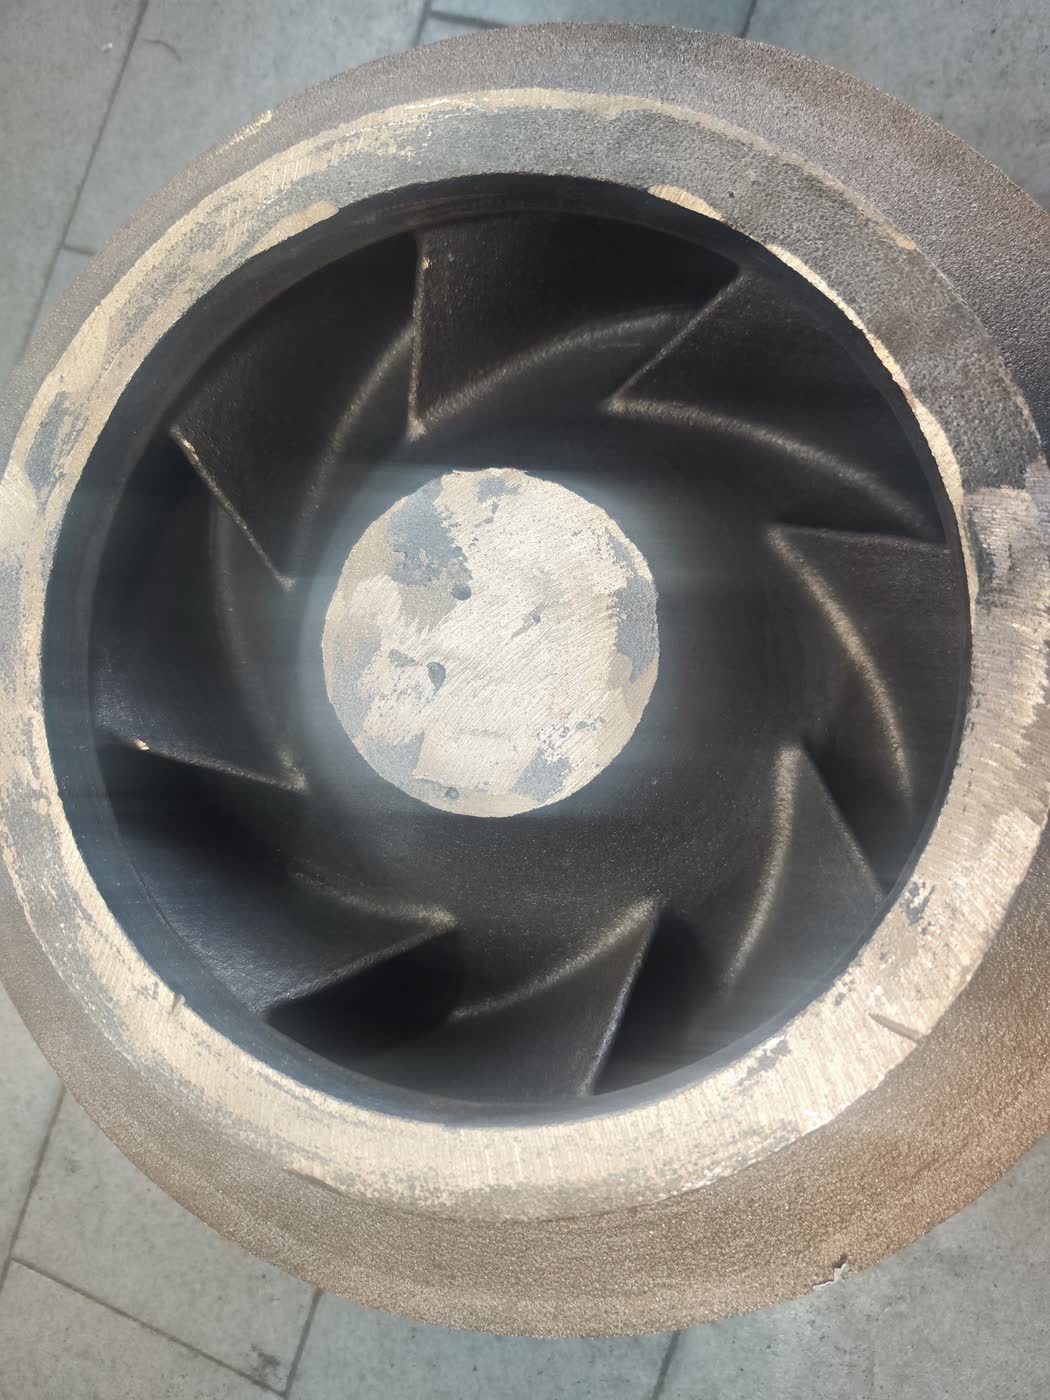
Offenes Laufrad, im Gusszustand
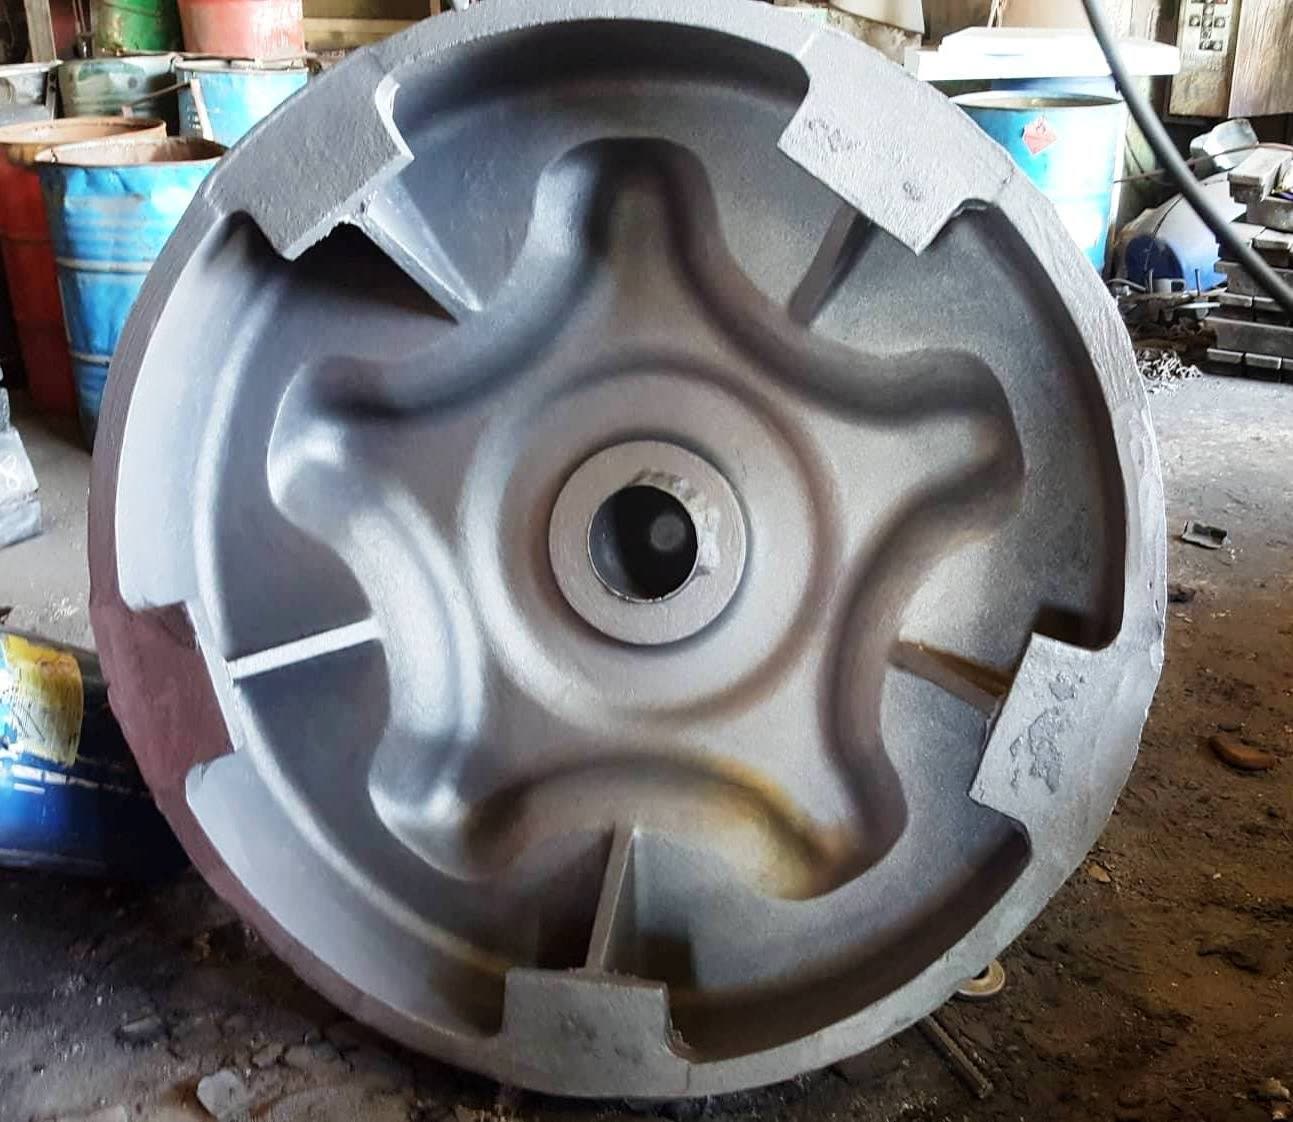
Geschlossenes Laufrad, im Gusszustand
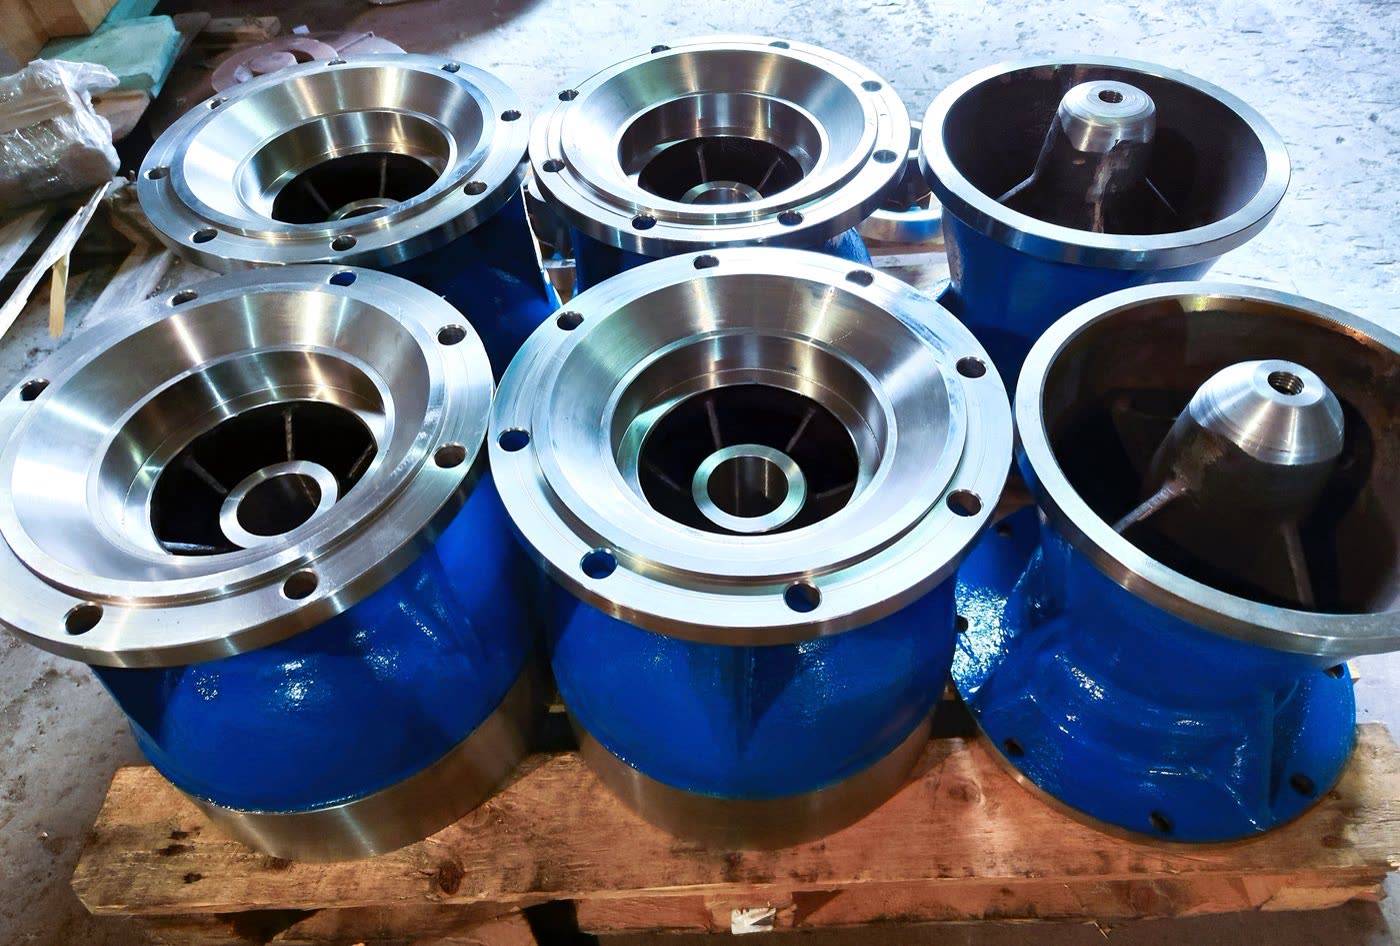
Sechs Laufräder, bearbeitet und ausgewuchtet
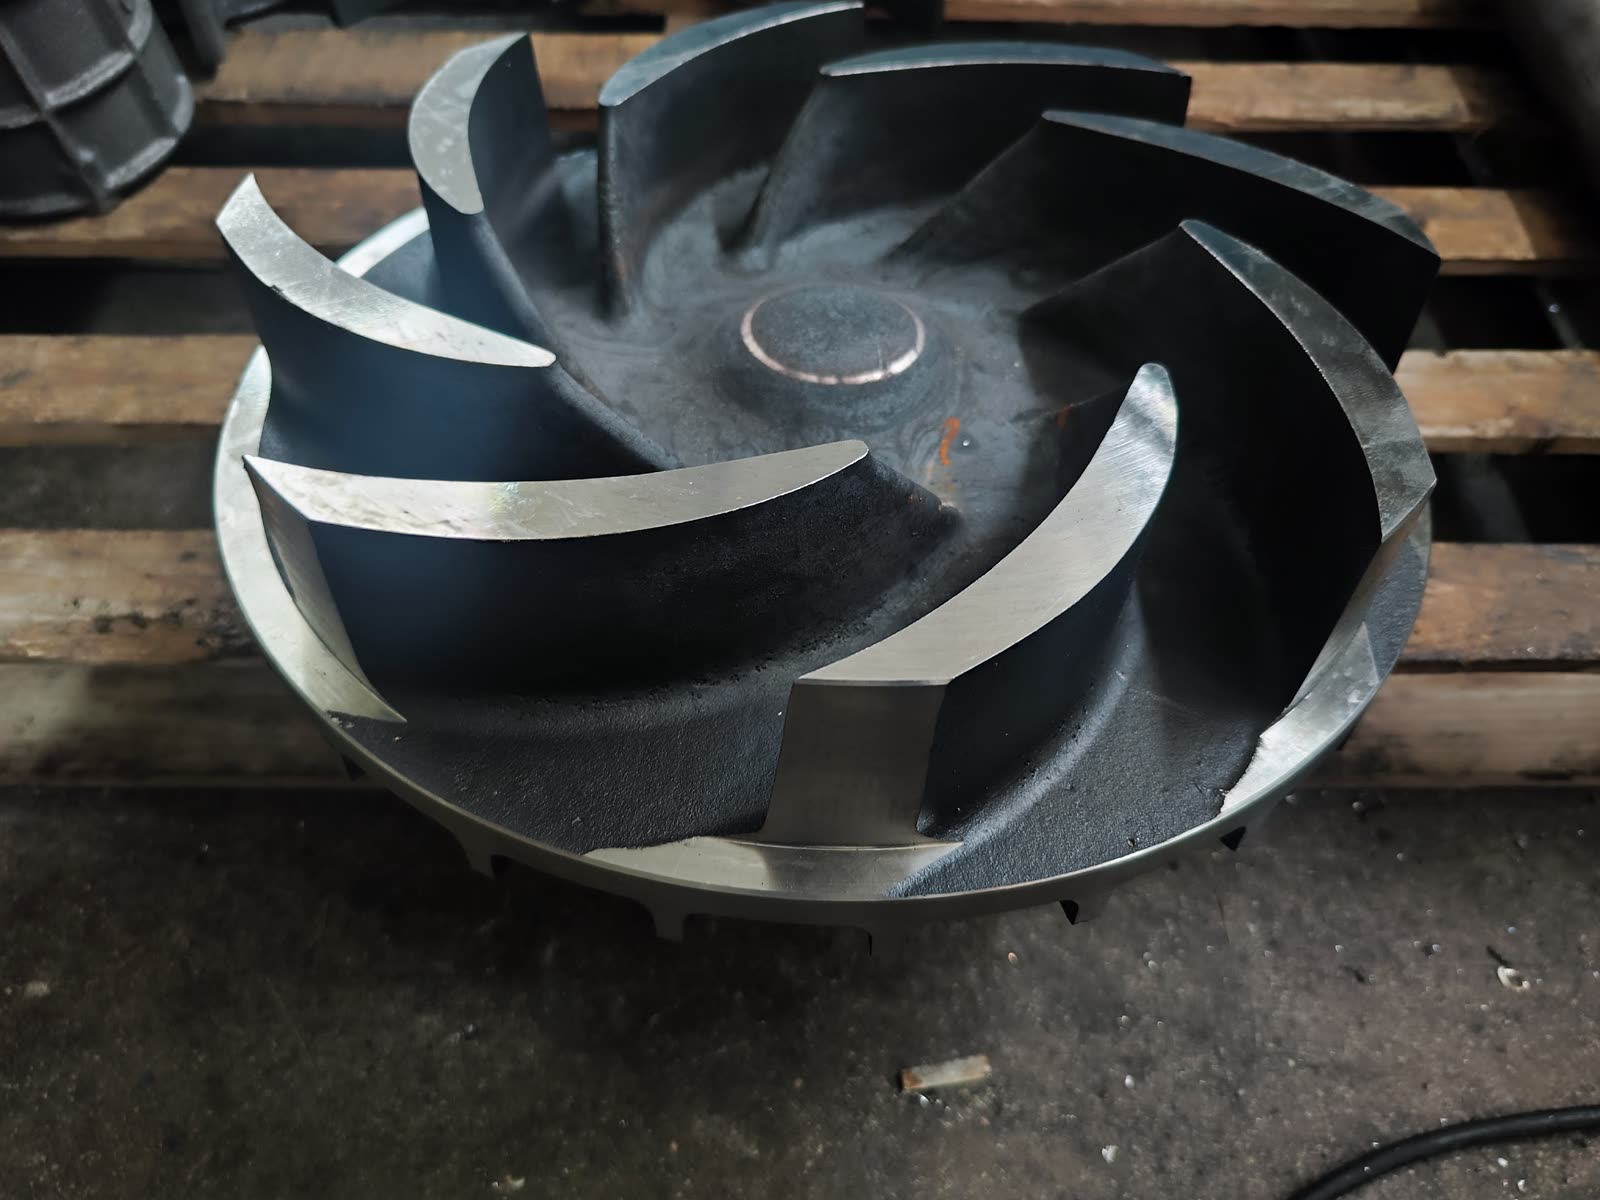
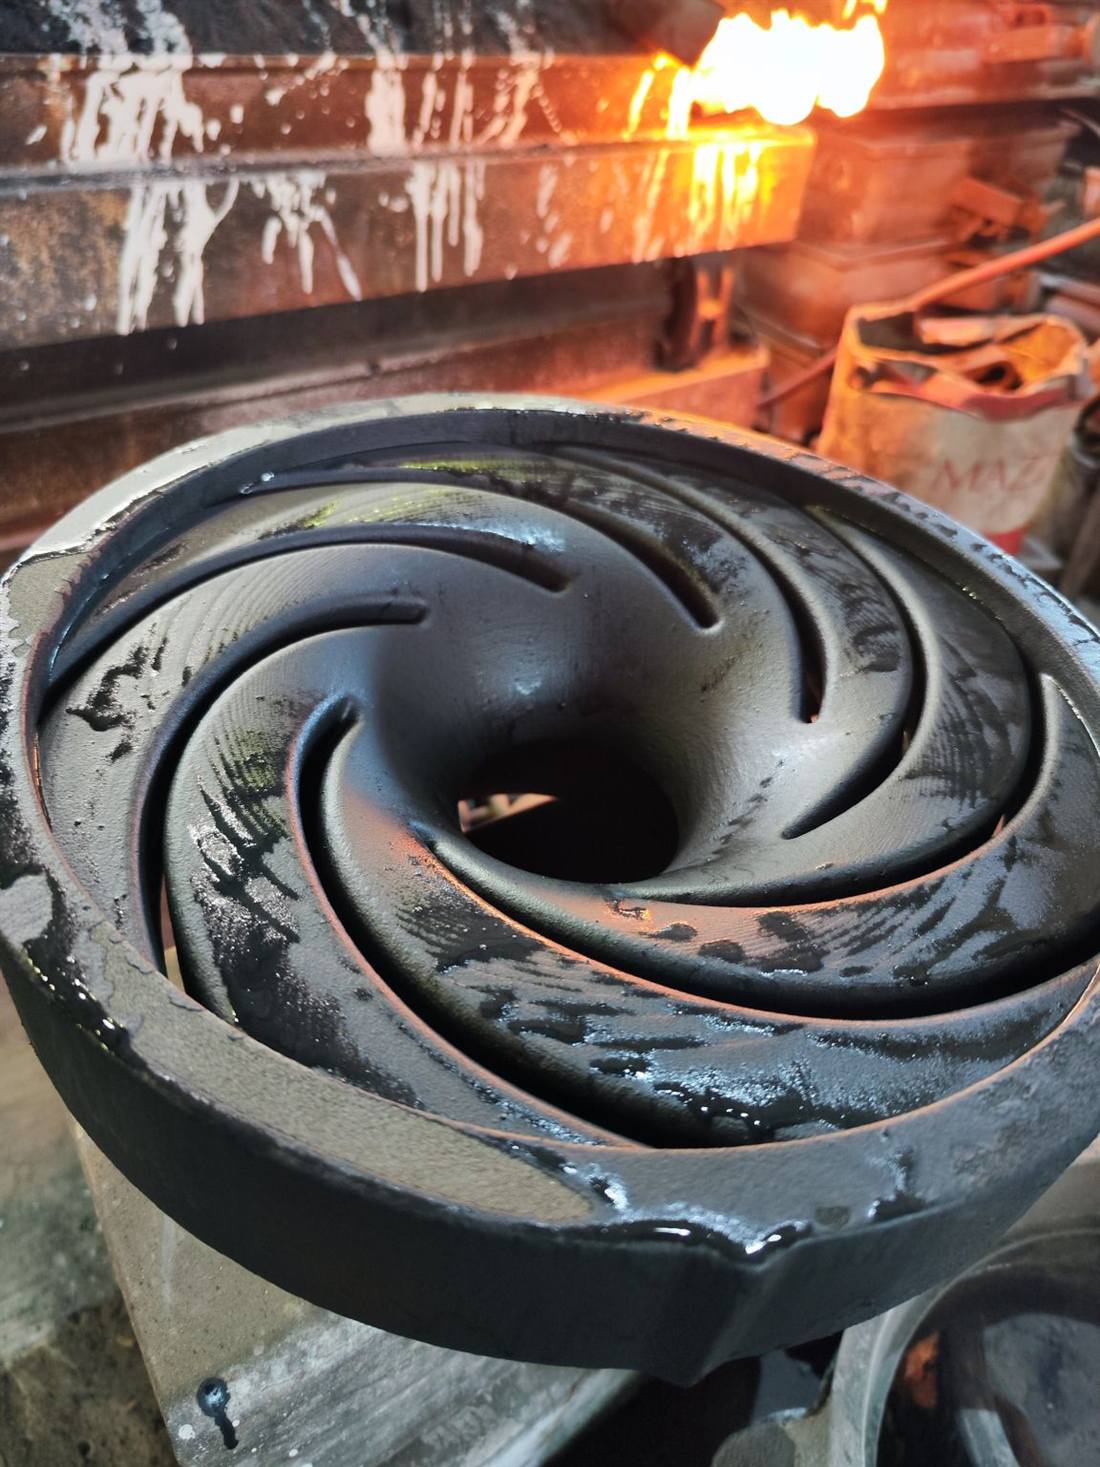
Laufrad mit 3D-gedrucktem Kern
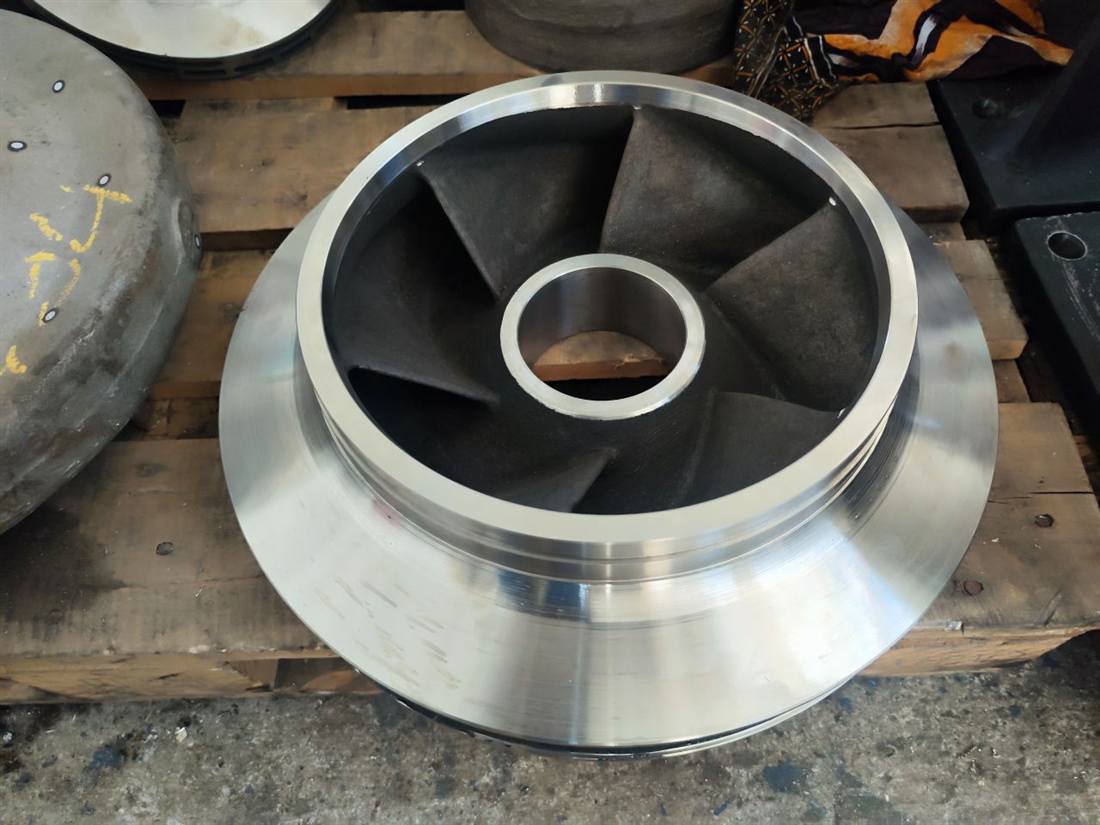
Vorbearbeitetes Laufrad
Laufrad
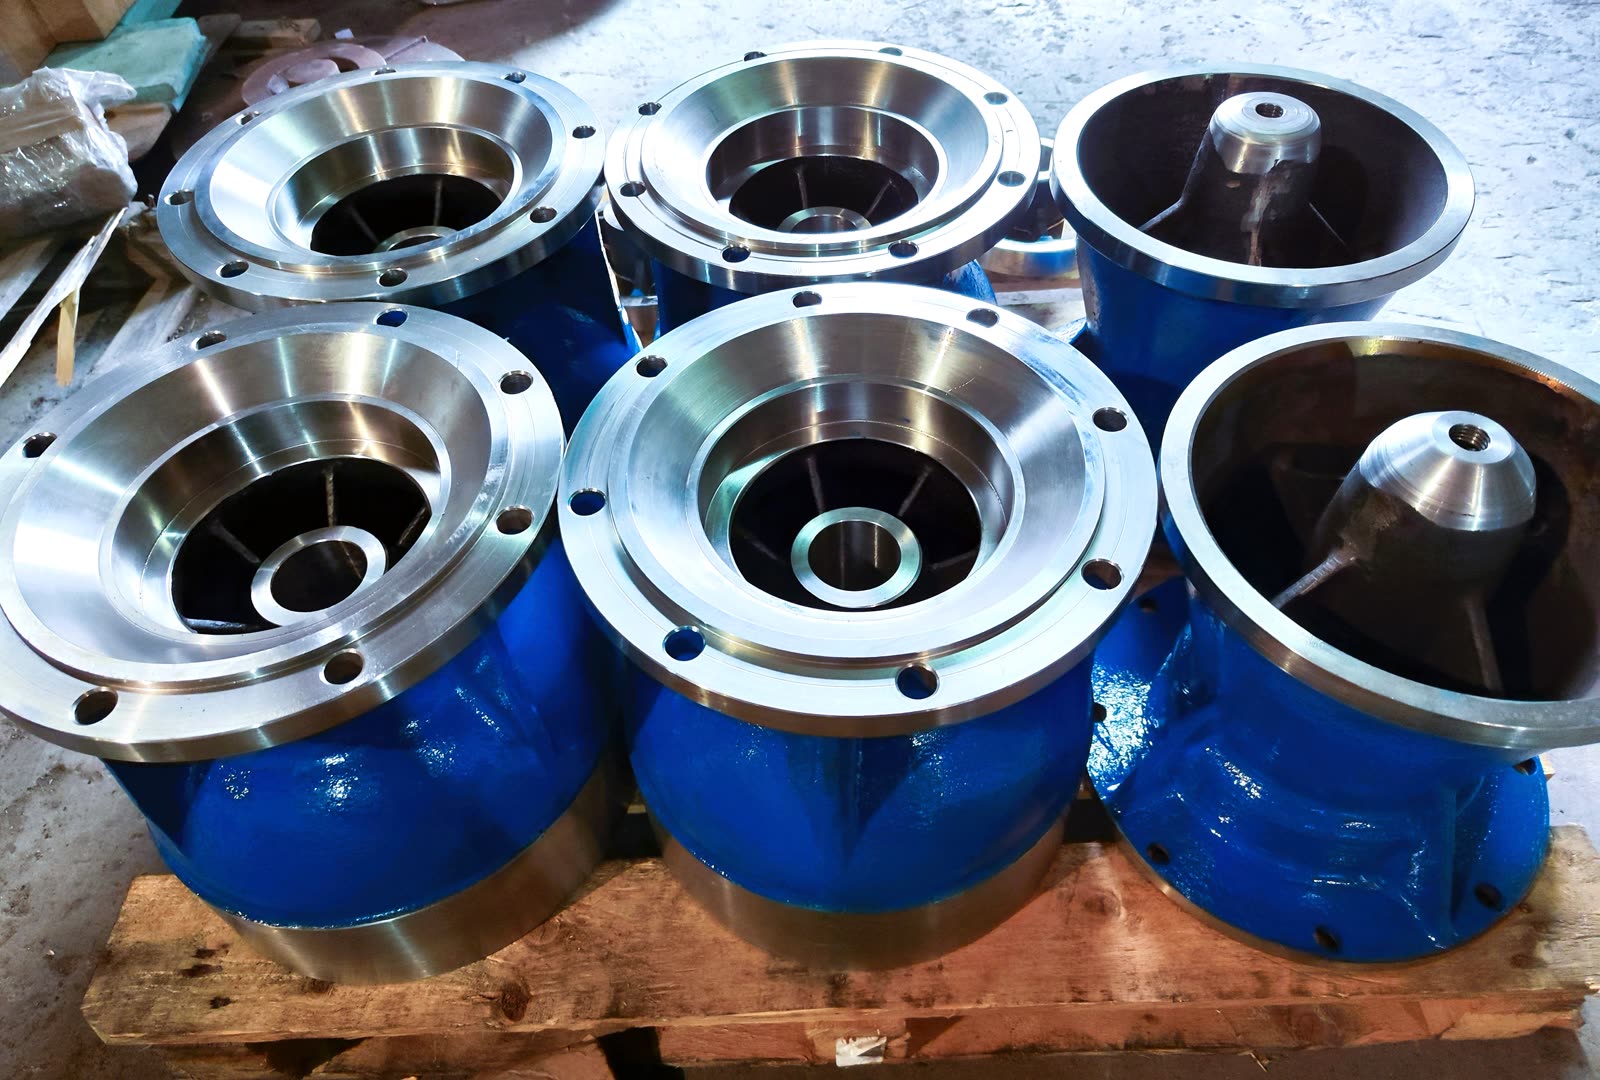
Seewasser-Pumpengehäuse · INOX 316
Pumpengehäuse, Serienfertigung
Produkte · Schiffstechnik
Schiffskomponenten
Gegossene und bearbeitete Komponenten für Schiffe, Werften und Reparaturwerften: Seewasser-Pumpengehäuse und Laufräder aus INOX 316, Bronzebuchsen, Laufbuchsen und Hülsen, Kettennüsse für Ankerwinden mit verschraubten Kranzsegmenten, Druckringe und Propellerkomponenten aus Aluminiumbronze CuAl10FeNi5. Die mechanische Fertigung liegt in der Schiffsreparaturzone von Piräus in Perama, und die Gießerei verfügt über die Anerkennung von Bureau Veritas Marine & Offshore (NR320). Wenn ein Schiff wartet und das Bauteil es zulässt, liefern wir innerhalb von 24 Stunden.
Bauteil
Legierung
Verfahren
Seewasser-Pumpengehäuse & Laufräder
INOX 316 · duplex
Sandguss · bearbeitet
Buchsen, Laufbuchsen, Hülsen
RG12 · CuSn
Schleuderguss · bearbeitet
Kettennüsse für Ankerwinden
Stahlguss
Sandguss · Kranzsegmente bearbeitet
Druckringe, Propellerkomponenten
CuAl10FeNi5
Sandguss · gedreht · ausgewuchtet
Fallbeispiel — Schiffs-Druckring · CuAl10FeNi5 · innerhalb von 24 h geliefert · Tsitouras Metallurgy S.A.
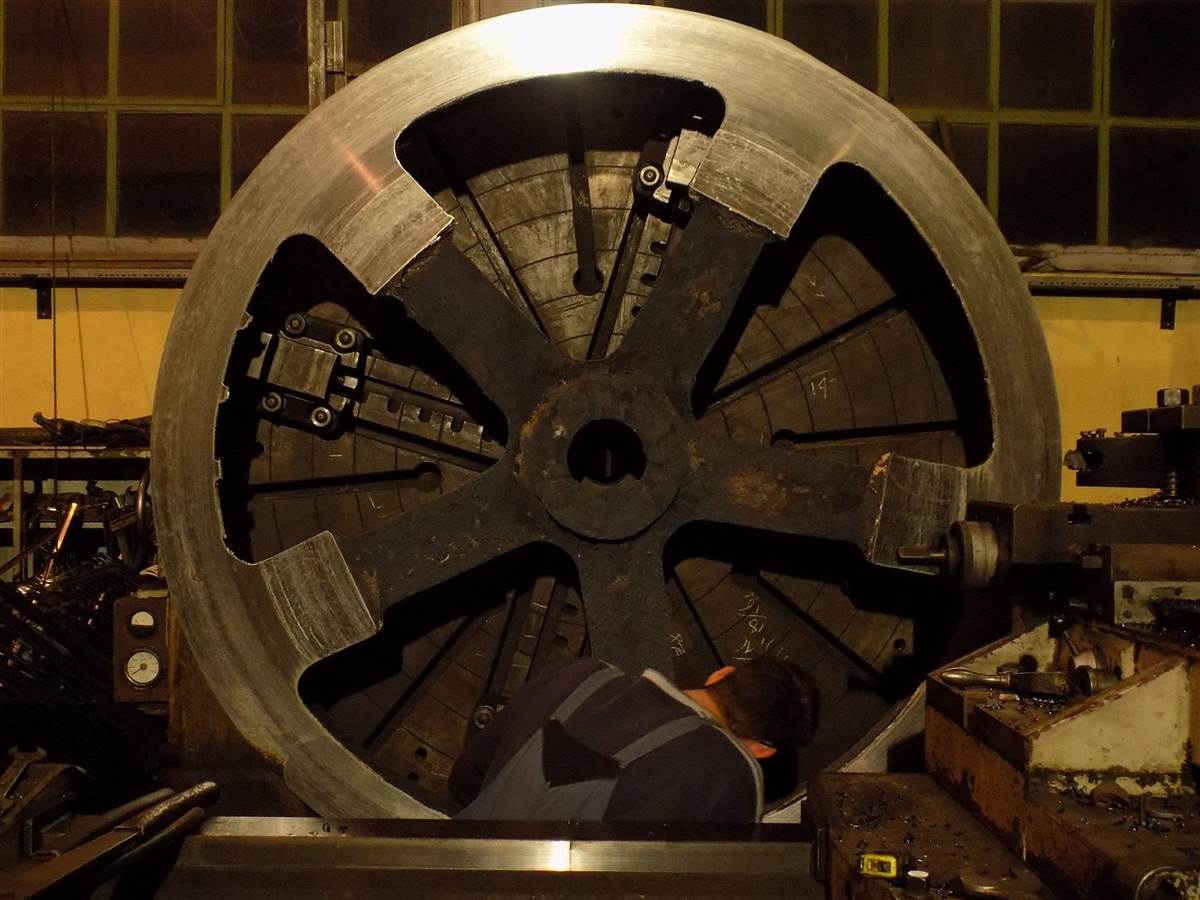
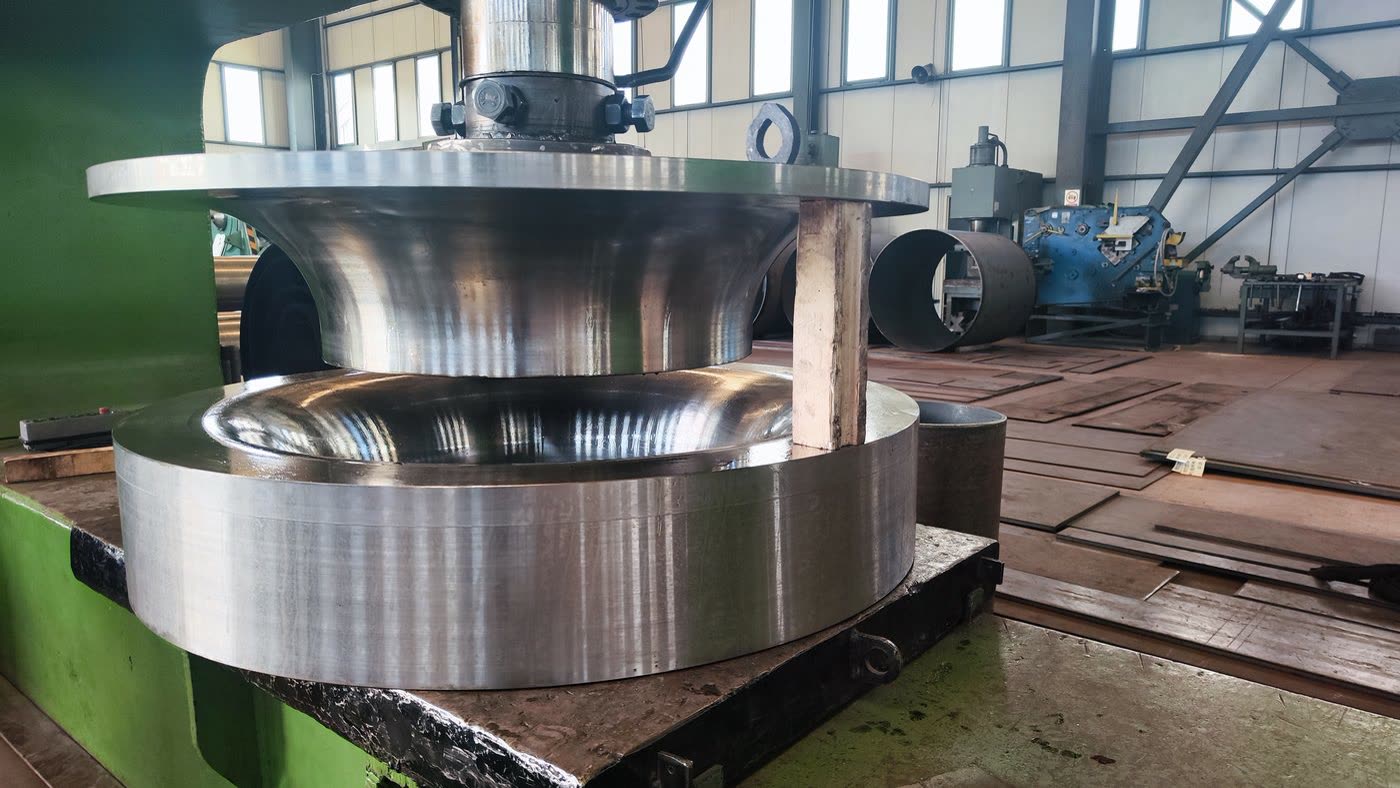
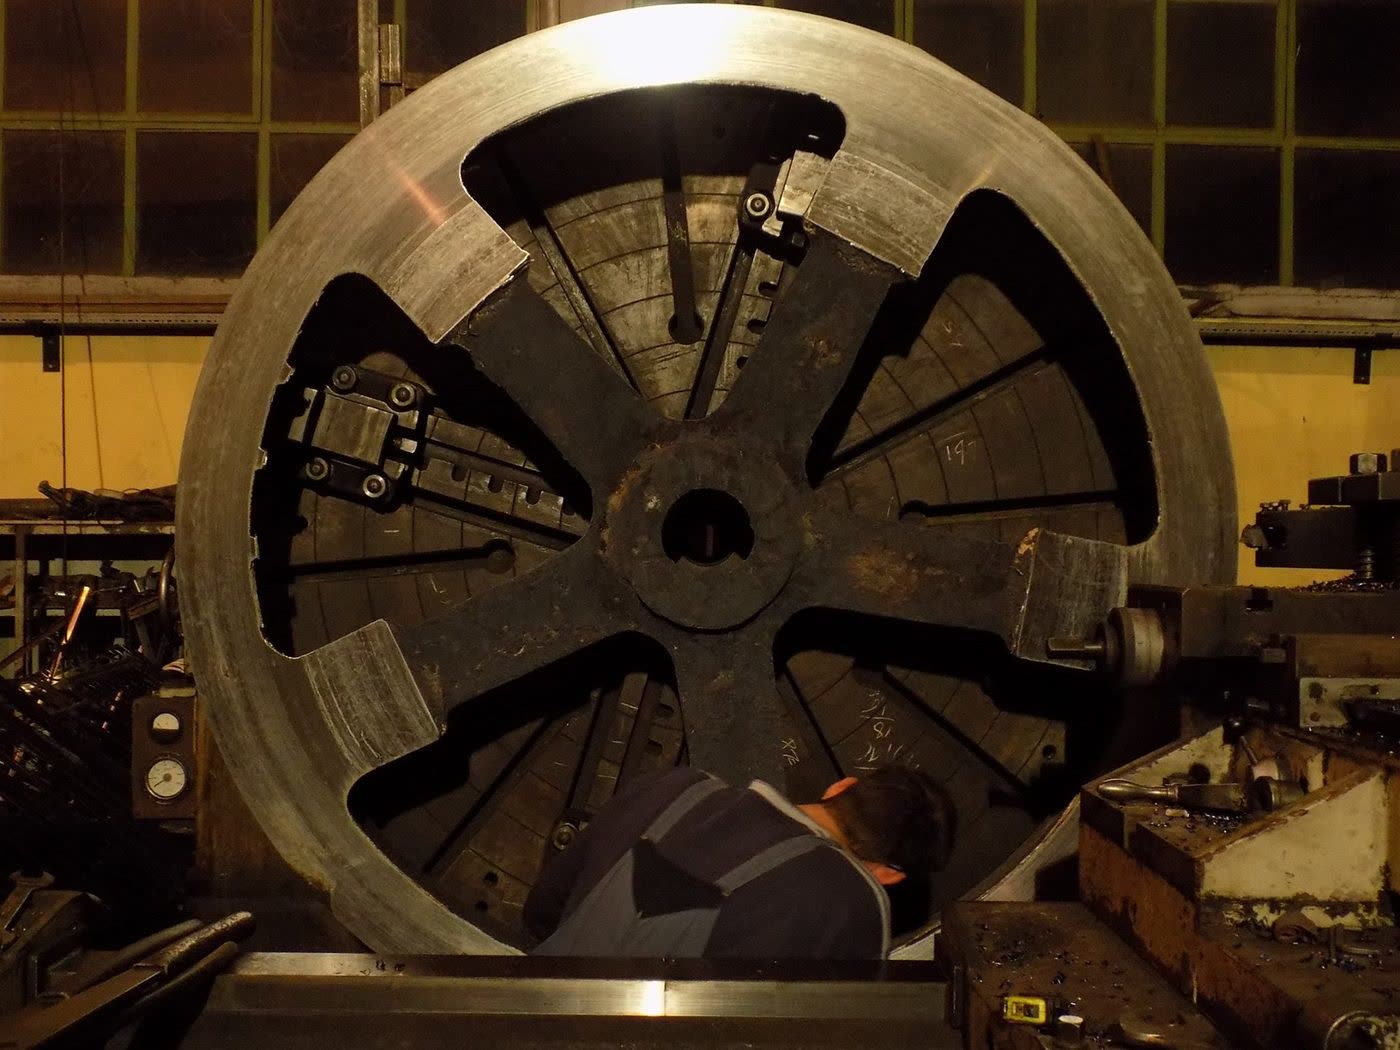
Modell, Guss, Bearbeitung auf der Karusselldrehmaschine – in vier dokumentierten Schritten.
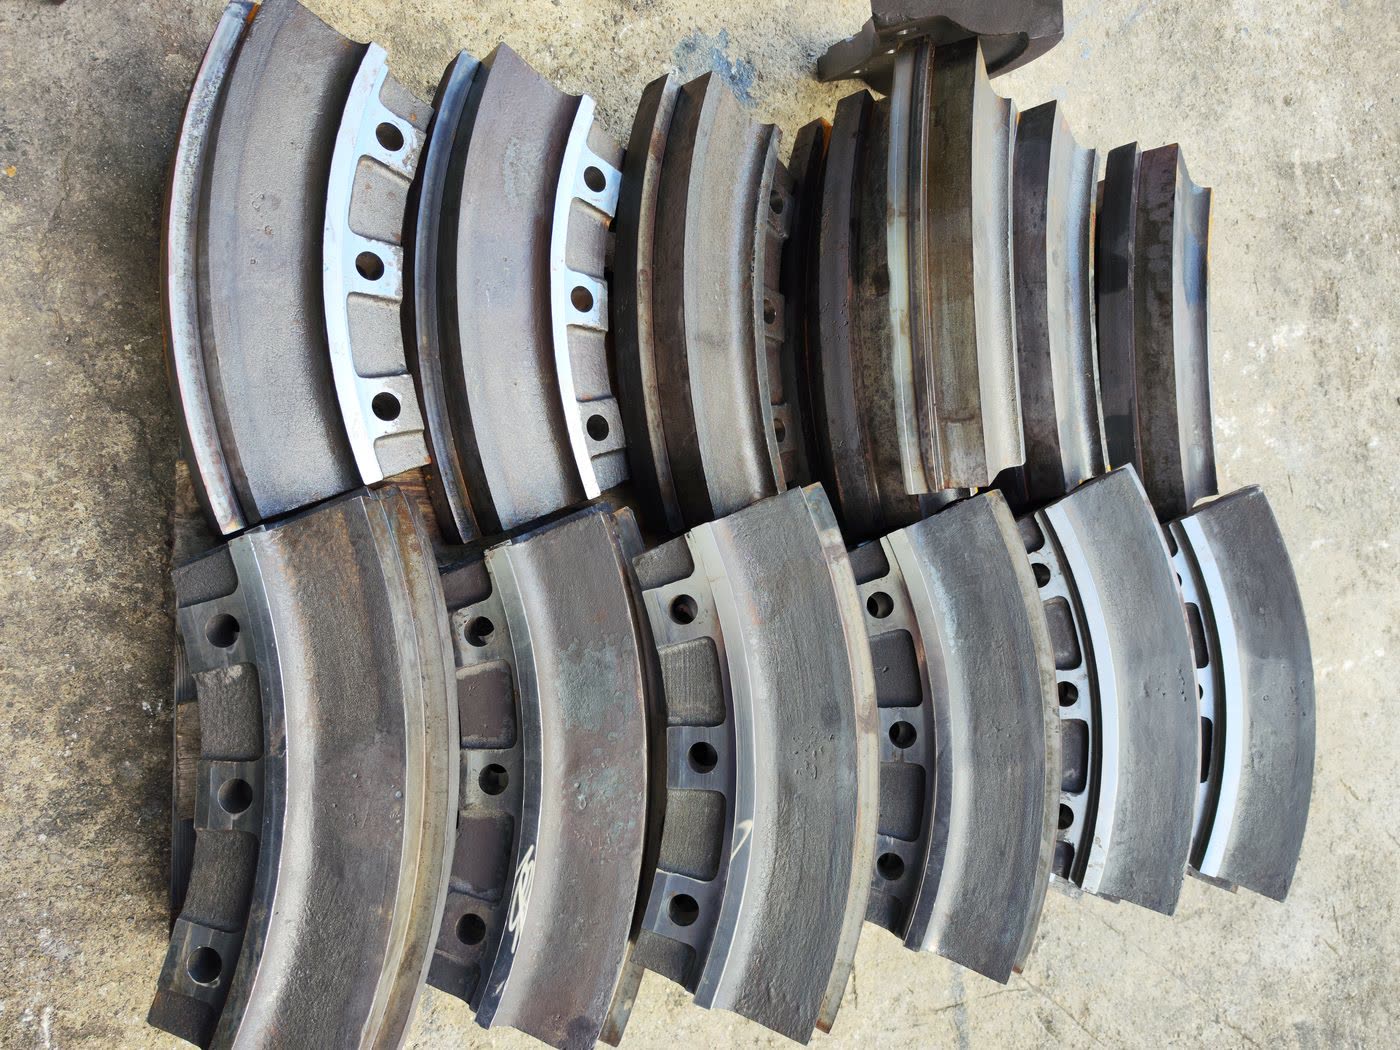
Kranzsegmente einer Kettennuss, bearbeitet
Bronzebuchsen
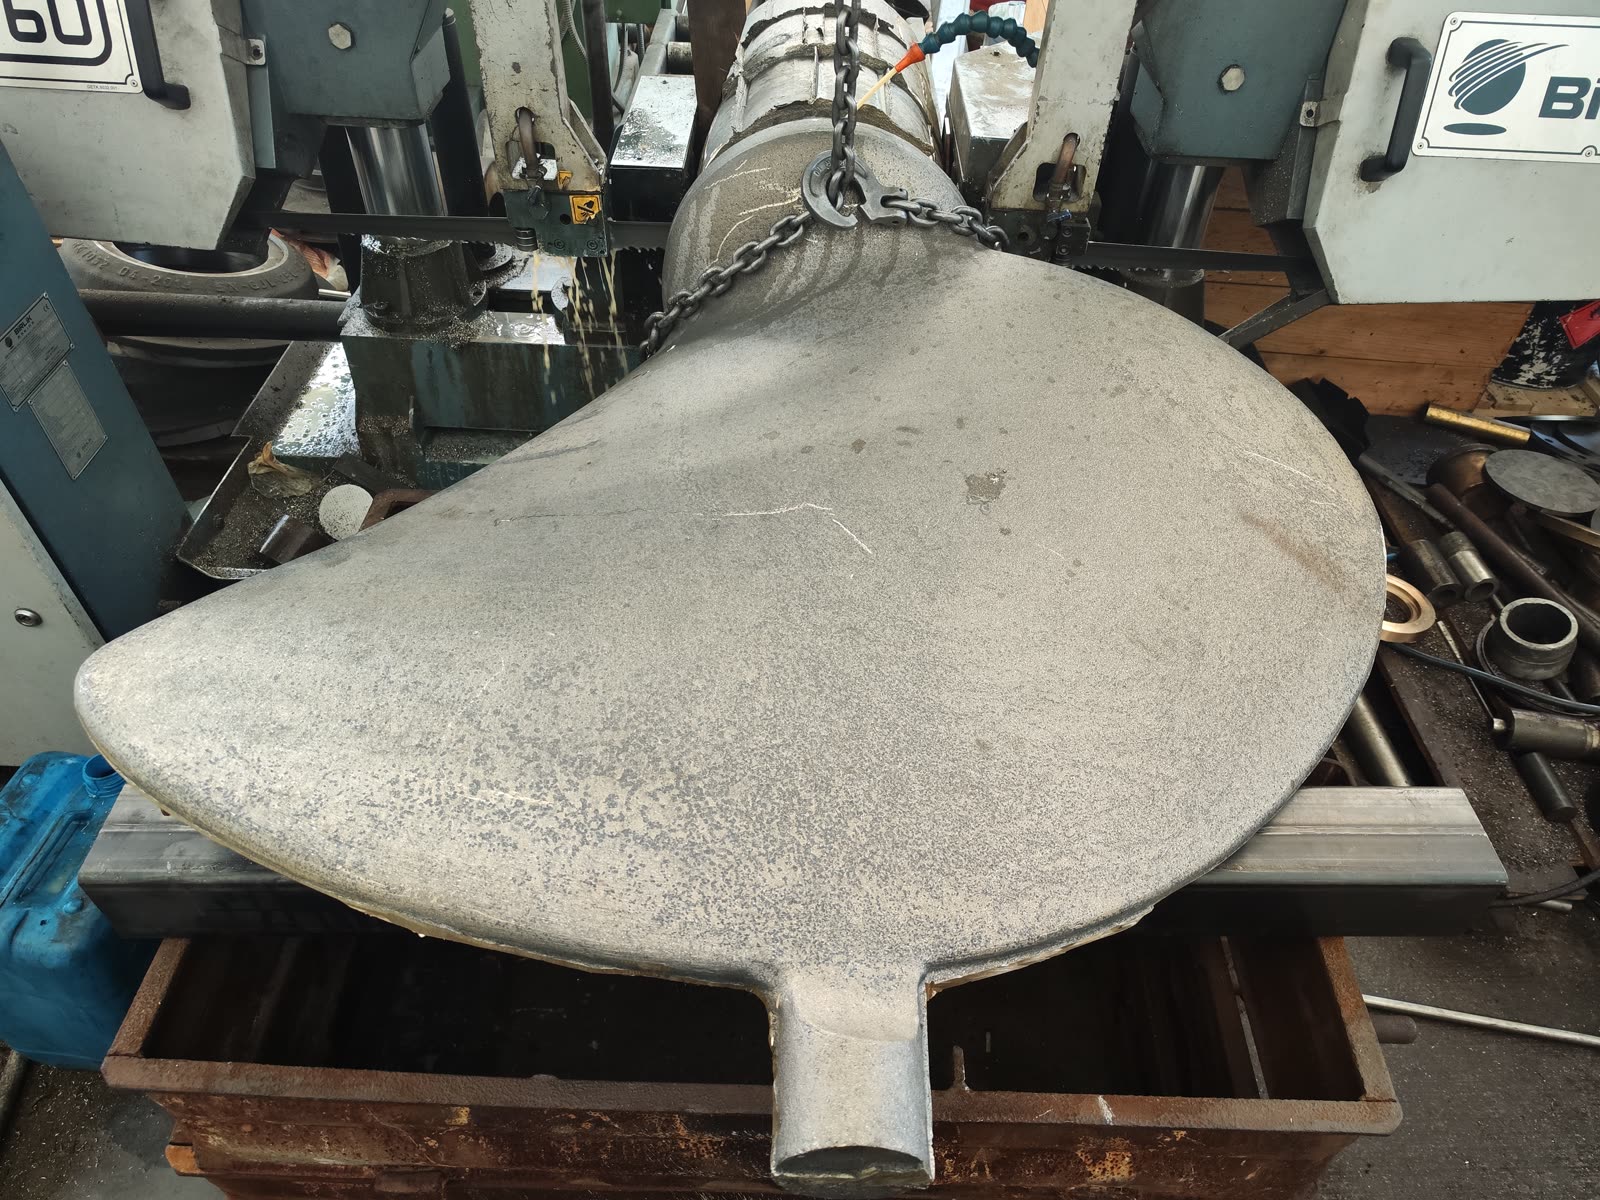
Propellerflügel, im Gusszustand
Seewasser-Pumpengehäuse · INOX 316
Was wir tun
Unsere Fertigungskompetenzen
Von Engineering und Modellbau über Guss, Wärmebehandlung und CNC-Bearbeitung bis zur Endkontrolle — komplette Fertigung unter einem Dach, in unserer Gießerei in Mandra und unserem Bearbeitungswerk in Perama. Jeder Schritt erfolgt durch unser eigenes Team.
↗
Sandguss
Formherstellung im No-Bake-Verfahren (OMEGA-System) und Croning-Maskenkerne. Formkapazität ca. 8 Tonnen pro Schicht. Geeignet für komplexe Geometrien, Verschleißteile, Pumpenkomponenten und Konstruktionsguss.
No-bake OMEGACroning-Maskenkerne~8T/Schicht
↗
Schleuderguss
Horizontaler Schleuderguss für zylindrische Ringe, Buchsen und Hülsen. Geeignet für Eisen- und Bronzelegierungen. Gleichmäßige Dichte, geringere Porosität als beim statischen Sandguss.
Ø120–Ø800mmLänge bis 1500mmEisen & Bronze
↗
Wärmebehandlung
Zwei dedizierte Wärmebehandlungsöfen. Wasserabschreckung, Ölabschreckung, Luftabkühlung und kontrollierte Abkühlung an ruhender Luft. Eingesetzt für das Lösungsglühen von Manganhartstahl, Spannungsarmglühen und Legierungshärtung.
Thermische und Strömungsanalyse vor der Produktion mit Gießsimulationssoftware. Sagt Lunker, Porosität, Hotspots und Formfüllungsfehler vor dem Abguss voraus. Reduziert Trial-and-Error bei kritischen oder hochwertigen Gussteilen.
Sand-3D-Druck für komplexe Innengeometrien und schnelle Modellherstellung. Eliminiert die Vorlaufzeit für Holzmodelle bei Prototypen und Kleinserien. Ermöglicht Geometrien, die mit konventionellen Kernkästen nicht herstellbar sind.
Kein Werkzeug nötigKomplexe GeometrienSchnelle Prototypen
↗
Präzise CNC-Bearbeitung
CNC- und konventionelle Bearbeitung in unserem nach ISO 9001:2015 zertifizierten Zerspanungsbetrieb in Perama (Tsitouras Metallurgy S.A.). Drehen, Bohren, Fräsen und Metallkonstruktionen. Im eigenen Haus an Gussteilen aus unserer Gießerei in Mandra — und als eigenständige Dienstleistung für Fremdgussteile, Schweißkonstruktionen und mechanische Reparaturen.
Unser primäres Gießverfahren. No-Bake-Formherstellung mit OMEGA-System und Croning-Maskenkernen für komplexe Innengeometrien. Geeignet vom Einzelstück bis zu kontrollierten Serienchargen.
Zwei eigene Wärmebehandlungsöfen vor Ort. Die Wärmebehandlung dient der Einstellung der mechanischen Eigenschaften, dem Abbau von Gussspannungen oder dem Erreichen der für den Einsatzfall geforderten Härte und Zähigkeit.
Ausstattung
Anzahl Öfen2 eigene Wärmebehandlungsöfen
Lösungsglühen (Mn-Stahl)1050–1070 °C · 4–6 h Haltezeit
Chromguss-ZyklusZweistufig: 1020 °C/6 h + Anlassen 280 °C/4 h
Verfügbare Abschreck- & Kühlverfahren
Wasserabschreckung✓
Ölabschreckung✓
Luftabschreckung✓
Ruhende Luft / kontrollierte Abkühlung✓
Lösungsglühen — Brecherhämmer aus Manganhartstahl
Typische Wärmebehandlungszyklen
Legierung
Zyklustyp
Zweck
Abschreckverfahren
Manganhartstahl (Hadfield, GX120Mn12-Familie)
Lösungsglühen — 1050–1070 °C, 4–6 h
Karbide auflösen, austenitisches Gefüge für Kaltverfestigung erzielen
Härte ≥ 55 HRC bei kontrolliertem Spannungszustand
Gebläseluft, danach Abkühlung an ruhender Luft
← Kompetenzen
Kompetenz
Schleuderguss
Horizontaler Schleuderguss für zylindrische Bauteile: Ringe, Buchsen, Hülsen und Laufbuchsen. Das Schleudergussverfahren erzeugt bei zylindrischen Formen ein dichteres, homogeneres Gefüge als statischer Sandguss — mit geringerer Porosität und verbesserter innerer Dichtheit.
Maschinenparameter
BohrungsdurchmesserØ120 mm – Ø800 mm
Maximale Länge1.500 mm
Geeignete LegierungenEisenlegierungen und Bronzelegierungen
Schleuderguss liefert bei zylindrischen Formen gleichmäßige Wanddicken und geringere Porosität als statischer Guss. Besonders wirkungsvoll bei Bronzebuchsen, Verschleißringen und Laufbuchsen aus Gusseisen, wo die Werkstoffintegrität über den gesamten Querschnitt entscheidend ist.
← Kompetenzen
Kompetenz
Mechanische Bearbeitung
CNC- und konventionelle Bearbeitung in unserem nach ISO 9001:2015 zertifizierten Zerspanungsbetrieb in Perama (Tsitouras Metallurgy S.A.). Wir bearbeiten unsere eigenen Gussteile auf Endmaß nach Zeichnung — ein Auftrag, eine Verantwortungskette, ein einbaufertiges Teil.
Bearbeitungsverfahren
DrehenCNC- & konventionelle Drehmaschinen
Bohren✓
Fräsen✓
Metallkonstruktionen & Reparaturen✓ — im Geltungsbereich ISO 9001, Tsitouras Metallurgy S.A.
Fertigteile statt Rohguss
Gegossen in Mandra, vor Ort wärmebehandelt, in Perama bearbeitet, geprüft und dokumentiert — unter einer Projektnummer. Für bearbeitete Teile wird ein Maßprotokoll ausgestellt. Werkstattleistungen (Metallkonstruktionen, mechanische Reparaturen) sind über Tsitouras Metallurgy S.A. ebenfalls verfügbar.
← Kompetenzen
Engineering-Kompetenz
Gießsimulation
Thermische und Strömungsanalyse vor Produktionsbeginn mit Gießsimulations-Software. Wir modellieren Formfüllung, Abkühlgeschwindigkeit und Erstarrungsverlauf und sagen Lunker, Porosität und Hotspots voraus, bevor Metall gegossen wird. Die Simulation reduziert Probeabgüsse, Ausschuss und Lieferzeit bei kritischen oder hochwertigen Teilen.
Porositäts-RisikozonenBereiche mit Neigung zu Mikroporosität
Hot-Spot-PositionenZuletzt erstarrende Zonen mit Speiserbedarf
Anschnitt- & SpeiseroptimierungPlatzierung und Dimensionierung der Speiser
Abkühlzeit-PrognoseAnalyse der Erstarrungsreihenfolge
Wann wir Simulation einsetzen
• Kritische Teile mit spezifizierter innerer Dichtheit (UT-Prüfung gefordert)
• Hochwertige Gussteile, bei denen die Ausschusskosten den Simulationsaufwand rechtfertigen
• Komplexe Geometrien mit Übergängen von dicken zu dünnen Wandstärken
• Neue Teilekonstruktionen ohne bisherige Gusshistorie
• Teile, bei denen Speiseroptimierung die Bearbeitungszugabe reduziert
Prozessablauf
Von der Zeichnung zur Simulation
1
CAD-Import
Teilegeometrie aus Kundenzeichnung oder 3D-Modell importiert
2
Gießsystem-Auslegung
Einguss, Gießlauf, Anschnitt und Speisersystem modelliert
3
Netzgenerierung
Finite-Elemente-Netz für die thermische Analyse erstellt
4
Simulationslauf
Formfüllung, Erstarrung und Abkühlung analysiert
5
Fehleranalyse
Lunker, Porosität und Hot Spots identifiziert
✓
Gießsystem-Optimierung
Speiserpositionen angepasst, um Fehler zu eliminieren
KOSTEN vs. NUTZEN
Die Simulation verlängert die Erstauslegung um 2–4 Tage, kann aber wochenlange Probeguss-Iterationen einsparen. Bei kritischen Teilen oder komplexen Geometrien steigt die First-Time-Right-Quote deutlich.
Direkt aus der Simulation
Erstarrung & Temperatur vor dem ersten Abguss
Zwei Berechnungen aus einer Speiserauslegung. Die Sequenz des Festphasenanteils zeigt, wo das letzte flüssige Metall verbleibt und wie jeder Speiser es nachspeist; das Temperaturfeld zeigt den Abkühlverlauf durch jeden Querschnittsübergang. Kritische Geometrien werden so geprüft, bevor ein Modell gebaut wird.
Sie senden die CAD-Daten, wir liefern das Gussteil
Wir wählen die besten 3D-Sanddruck-Partner in Europa für jeden Auftrag aus: nach Kerngröße, Sandsystem und Lieferzeit. Die gedruckten Kerne werden nach Mandra geliefert, wo wir das Teil simulieren, formen, gießen und bearbeiten. Ein Auftrag – alles aus einer Hand.
DatenSTEP, IGES oder STL, oder eine Zeichnung
DruckAusgewählte Partner in ganz Europa
Vor dem DruckSimulation von Formfüllung und Erstarrung
Zuerst die Simulation: Formfüllung und Erstarrung werden geprüft, bevor die Kerne gedruckt werden
Der 3D-Sanddruck macht Holzmodelle und Kernkästen bei Prototypen, Kleinserien und geometrisch komplexen Teilen überflüssig. Kerne und Modelle lassen wir direkt aus Ihren CAD-Daten bei den besten 3D-Sanddruck-Partnern in Europa drucken, die wir für jeden Auftrag gezielt auswählen. Das verkürzt die Lieferzeit von Wochen (Modellbau) auf Tage (von der Datei zum Druck).
Ein 3D-gedruckter Kern lässt uns Schaufelkanäle gießen, die ein hölzerner Kernkasten nie formen könnte
Warum 3D-gedruckte Modelltechnik
Prototypen-GussteileKeine Investition in Holzmodelle
Kleinserienfertigung1–50 Stück, wo sich Modellkosten nicht lohnen
Design-IterationSchnelle CAD-Änderungen ohne neuen Modellbau
Notfall-ErsatzteileSchnelle Reproduktion aus vorhandenem CAD
LieferzeitTage statt Wochen
Anwendungen mit Mehrwert durch 3D-Druck
• Prototypen-Pumpengehäuse mit komplexen inneren Wasserkanälen
• Einzel-Ersatzteile, deren Originalmodell verloren ist
• Ventilgehäuse in Kleinserie (5–20 Stück)
• Teile mit Hinterschneidungen, die zerfallende Kerne erfordern
• Gussteile zur Designvalidierung vor der Investition in Serienmodelle
• Geometrieoptimierung — mehrere Kernvarianten ohne Modellkosten testen
Kostenvergleich
Holzmodell vs. 3D-Druck
Faktor
Holzmodell
3D-gedruckt
Lieferzeit
2–6 Wochen
2–5 Tage
Vorabkosten
€800–€3000+
€200–€800
Geometriegrenzen
Formschrägen erforderlich
Keine Formschräge nötig
Innere Komplexität
Durch Kernkasten begrenzt
Unbegrenzt komplex
Designänderungen
Neues Modell erforderlich
CAD-Änderung + Neudruck
Break-even-Menge
>50 Stück
1–50 Stück
HYBRID-ANSATZ
Bei mittleren Stückzahlen (50–200 Stück) drucken wir die erste Charge häufig in 3D, um die Geometrie zu validieren, und investieren erst nach eingefrorenem Design in Holzmodelle. Das eliminiert das Risiko teurer Modellnacharbeit.
Werkstoffkompetenz
Legierungen, die wir gießen
Wir gießen ein breites Spektrum an Eisen- und Nichteisenlegierungen. Die Beratung zur Legierungsauswahl gehört zu unserem Service — wir sagen Ihnen, wenn eine andere Güte für Ihre Anwendung sinnvoller ist.
Stahlguss
Unlegiert · Legiert · 42CrMo4
WärmebehandelbarHochfest
Stahlguss für Konstruktion, Maschinenbau und Verschleiß. 42CrMo4 für Kranlaufräder und hochbelastete Bauteile.
Manganhartstahl
Hadfield · 12–14% Mn · ASTM A128
KaltverfestigendSchlagfestAustenitisch
Der Standardwerkstoff für Brecher-Verschleißteile unter hoher Schlagbeanspruchung. Verfestigt sich im Einsatz selbst. Vor Auslieferung lösungsgeglüht.
Chromguss
15%Cr · 25%Cr · Ni-Hard
600+ HBAbriebfestWeißgusseisen
Extreme Abriebfestigkeit für Gleitverschleiß-Anwendungen. VSI-Schlagleisten, Mühlenauskleidungen, Siebdecks bei geringer Schlagbelastung.
Nichtrostend & hitzebeständig
Duplex · 904L · HK40 · 50Cr-50Ni
KorrosionsbeständigHochtemperatur
Korrosions- und hitzebeständige Güten für chemische Prozessanlagen, Pumpenkomponenten und Ofenanwendungen.
Bronze- & Kupferlegierungen
RG12 · CuAl · CuSn · nach Spezifikation
ReibungsarmKorrosionsbeständig
Zinnbronze, Aluminiumbronze und weitere Kupferbasislegierungen. RG12 bestätigt. Weitere Güten nach Kundenspezifikation.
Leitfaden zur Legierungsauswahl
Welche Legierung für Ihre Anwendung? Ein praxisnaher Leitfaden zur Abstimmung des Werkstoffs auf Verschleißmechanismus, Temperatur oder Korrosionsumgebung.
Gussteile aus Kohlenstoffstahl, legiertem Stahl und Konstruktionsstahl für strukturelle und mechanische Anwendungen. Wärmebehandlung, wo die geforderten mechanischen Eigenschaften es verlangen.
Sorte / Norm
Typ
Typische Anwendung
Wärmebehandlung
42CrMo4
Legierter Stahl, vergütet
Kranlaufräder, hochbelastete Bauteile
Vergütung nach Spezifikation
Kohlenstoffstahl
Niedriger bis mittlerer Kohlenstoffgehalt
Strukturgussteile, Rahmen, Gehäuse
Normalgeglüht / spannungsarmgeglüht
Stahlguss nach DIN EN 10293
Nach Kundenspezifikation
Konstruktionsbauteile — innerhalb unseres zertifizierten Gussumfangs
Nach Vorgabe
Zertifizierter Umfang
Stahlguss nach DIN EN 10293 liegt innerhalb unseres nach ISO 9001 zertifizierten Umfangs (Bureau Veritas · GR002561). Chemisches Zeugnis je Schmelze; mechanische Prüfung und ZfP nach Auftragsanforderung.
Austenitischer Manganhartstahl (Hadfield-Stahl) ist der Werkstoff der Wahl für schlagbeanspruchte Brecher-Verschleißteile. Er verfestigt sich im Einsatz unter Schlagbeanspruchung fortlaufend kalt und behält so die Oberflächenhärte, während der Kern zäh bleibt. Die Gussteile werden vor der Auslieferung lösungsgeglüht.
Eigenschaft
Wert
Anmerkung
Mangangehalt
12–14% Mn Standard · bis 22% Mn (GX130MnCr22-3)
Höhere Mn- und Cr-Zusätze abgestimmt auf das Verhältnis von Schlag zu Abrasion
Hochchromhaltige Weißgusseisen bilden eine harte Matrix aus Chromkarbiden, die gleitender und schwach beanspruchender Abrasion widersteht. Die richtige Sorte hängt von der Art des Abrasivs, der Wanddicke und einem eventuellen Schlaganteil ab.
Sorte
Cr-Gehalt
Härte (typisch)
Am besten für
Ni-Hard
~2% Cr
550–700 HB
Feine Abrasion, Pumpenauskleidungen
GX300CrMo15-3
14–17% Cr
Min. 55 HRC (Lieferzustand)
Schlagleisten und rotierende Verschleißteile — unsere Standardgüte für Mühlen
GX300CrMo27-1
23–28% Cr
Min. 55 HRC (Lieferzustand)
Starke Abrasion, geringe Schlagbeanspruchung — Auswahl je nach Gesteinsart
Hinweis zu den Härtewerten
Die oben angegebenen Härtewerte sind branchenübliche Richtwerte. Die tatsächlichen Werte hängen von Analyse, Wanddicke und Wärmebehandlung ab. Bestätigte Werte stellen wir für konkrete Aufträge auf Anfrage bereit.
Zinnbronze, Aluminiumbronze und weitere Kupferlegierungen für Lager, Verschleißringe, Buchsen und Schiffskomponenten. RG12 ist eine bestätigte Güte. Weitere Kupferlegierungen gießen wir nach Kundenspezifikation und Analyse.
Güte
Typ
Typische Anwendung
RG12 (CuSn12)
Zinnbronze
Verschleißringe, Gleitlager, Kranrad-Bandagen
CuAl (Aluminiumbronze)
Aluminiumbronze
Schiffskomponenten, korrosionsbeständige Buchsen
CuSn-Güten
Zinnbronze-Familie
Buchsen, Lagerschalen, allgemeiner Maschinenbau
Hinweis zum Bronzeprogramm
Wir gießen ein breites Spektrum an Bronze- und Kupferlegierungen nach Spezifikation. Wenn Sie eine bestimmte Güte benötigen, senden Sie uns die Analyse oder Normbezeichnung — wir bestätigen direkt.
Eine praxisnahe Referenz, um die Legierung dem Verschleißmechanismus oder der Einsatzumgebung zuzuordnen. Nur zur Orientierung — die endgültige Legierungsauswahl sollte mit unserem Engineering-Team abgestimmt werden.
Abhängig vom Verhältnis Schlag zu Abrasion; sprechen Sie uns an
Gleitverschleiß Metall auf Metall (Lager)
Bronze (RG12, CuAl-Güten)
Reibungsarm, anpassungsfähig, korrosionsbeständig
Korrosiver Einsatz (Säuren, Meerwasser)
Duplex-Edelstahl, 904L, Bronze
Abhängig vom jeweiligen Korrosionsmedium
Hochtemperatureinsatz (>500°C)
HK40, 50Cr-50Ni, hitzebeständige Güten
Stabiles Gefüge bei erhöhter Temperatur
Nach Anwendung
Anwendung
Übliche Legierungswahl
Verfahren
Brechbacken für Backenbrecher
Hadfield-Manganhartstahl, 12–14% Mn
Sandguss + Lösungsglühen
Kegelbrecher-Mäntel & Brechkegel
Hadfield-Manganhartstahl
Sandguss + Lösungsglühen
Prallbrecher-Hämmer
Hadfield oder hoch-Mn (18% Mn)
Sandguss + Lösungsglühen
VSI-Rotorschlagleisten
Chromguss (15–25% Cr)
Sandguss
Mühlenpanzerungen (Kugelmühle)
Hoch-Mn oder hoch-Cr, je nach Einsatz
Sandguss
Kranlaufrad-Körper
42CrMo4-Stahl
Sandguss + Vergüten
Kranrad-Verschleißring
RG12-Bronze
Schleuderguss
Gleitbuchsen / Gleitlager
RG12 oder CuSn-Sorte
Schleuderguss
Pumpengehäuse (korrosiv)
Duplex-Edelstahl oder 904L
Sandguss
Schiffsimpeller / Propeller
CuAl-Bronze
Sandguss
Unsicher, welche Legierung für Ihre Anwendung die richtige ist?
Steinbruch & Bergbau
Verschleißteile für Brecher & Mühlen
Gegossene Verschleißteile für Backenbrecher, Kegelbrecher, Prallbrecher, VSI-Maschinen und Kugelmühlen. Die Legierung wird passend zu Gesteinsart, Aufgabegröße und Zerkleinerungsmechanismus gewählt — nicht aus einem Standardkatalog geliefert.
Backenbrecher-Brechbacken
Mn-Stahl 12–14%Hoch-Mn 18%
Feste und bewegliche Brechbacken. Manganhartstahl als Standard. Hoch-Mn-Sorten für härteres Gestein. Profil passend zu Ihrem Brechermodell oder per Reverse Engineering vom verschlissenen Muster.
Kegelbrecher-Panzerungen & Mäntel
Mn-StahlHoch-Mn
Mantel und Brechkegel für Kegel- und Kreiselbrecher. Gegossen nach der Geometrie Ihres Brechermodells. Legierungswahl nach Aufgabematerial und Spalteinstellung.
Prallhämmer
Mn-StahlHoch-Mn 18%Martensitisch
Rotorhämmer und Schlagleisten für Prallbrecher der Primär- und Sekundärzerkleinerung. Legierung passend zum Aufgabematerial — Mn-Stahl bei hoher Schlagbeanspruchung, martensitische Sorten bei dominierender Abrasion.
VSI-Schlagleisten & Rotorteile
Chromguss 15%Chromguss 25%Ni-Hard
Rotorschlagleisten, Spitzen und Prallplatten für VSI-Brecher. Hochchromhaltiges Weißgusseisen für den abrasiven, schlagarmen Verschleißmodus von VSI-Maschinen. Chromgehalt passend zur Abrasionsintensität gewählt.
Panzerplatten & Auskleidungen
ChromgussMn-StahlMartensitisch
Gehäuseauskleidungen, Panzerplatten, Rückwände und Verschleißschutz für Brechergehäuse und Aufgabeschurren. Legierungswahl nach dem dominierenden Verschleißmechanismus an jeder Position.
Mühlenpanzerungen & Siebdecks
ChromgussMn-Stahl
Kugelmühlen-Mantelpanzerungen und Siebdeckroste. Chromguss für abrasionsdominierte Mühlen. Manganhartstahl, wo der Schlag der Mahlkörper erheblich ist.
Wärmebehandlung inklusive
Verschleißteile aus Manganhartstahl erfordern Lösungsglühen. Unsere eigenen Öfen decken den gesamten Zyklus ab — Gießen, Wärmebehandlung, Wasserabschreckung — an einem Standort.
Legierungsberatung
Wir wählen die richtige Legierung
Der häufigste Fehler in der Verschleißteil-Beschaffung ist die falsche Legierung. Manganhartstahl in einer schlagarmen Anwendung kaltverfestigt nicht und verschleißt schnell. Chromguss in einer schlagintensiven Anwendung bricht. Wir beraten, bevor wir anbieten.
Leistung
3D-Reverse-Engineering
Wir reproduzieren nicht mehr erhältliche oder verschlissene Komponenten anhand eines physischen Musters — ohne Zeichnungen. Die Geometrie wird digitalisiert und als 3D-CAD-Modell mit Bearbeitungszugaben je Maß rekonstruiert, die Legierung per Spektralanalyse identifiziert, und das Teil wird gegossen, wärmebehandelt und mechanisch bearbeitet. Anwendbar auf Verschleißteile, Maschinenkomponenten und Gussteile, für die weder Originalmodelle noch Zeichnungen mehr existieren.
So funktioniert es
01
Senden Sie uns das verschlissene oder gebrochene Teil
Schicken Sie uns das physische Muster — verschlissen, gebrochen oder unvollständig. Wir arbeiten mit dem, was Sie haben.
02
Wir digitalisieren die Geometrie und identifizieren den Werkstoff
Das Teil wird vermessen und als 3D-CAD-Modell rekonstruiert — mit Bearbeitungszugabe je Maß, nicht als ein globaler Wert. Eine OES-Spektralanalyse identifiziert die Legierung, bevor wir anbieten.
03
Wir schlagen die richtige Legierung vor
War die Originallegierung für die Anwendung nicht optimal, empfehlen wir eine leistungsfähigere Alternative.
04
Wir gießen, wärmebehandeln und bearbeiten
Komplette Fertigung inklusive Wärmebehandlung und mechanischer Bearbeitung, wo erforderlich. Chemisches Zeugnis und Maßprotokoll bei Lieferung.
Modell für einen großen Schiffspropeller gefertigt — Zeichnungen existierten nicht
Was wir von Ihnen benötigen
Physisches MusterVerschlissen, gebrochen oder unvollständig — wir arbeiten mit dem, was Sie haben
ZeichnungenHilfreich, aber nicht erforderlich
AnwendungsbeschreibungWas das Teil leistet, wie es versagt
Benötigte StückzahlEinzelstück oder Serie
Werkstoffidentifikation
OES (Spectromaxx)Vollständige chemische Zusammensetzung
XRFElementanalyse vor Ort
HärteprüfungIm Anlieferungszustand
Metallographische UntersuchungGefügebestätigung
Bediente Märkte
Branchen, die wir bedienen
Jeder Markt auf dieser Seite hat eines gemeinsam: Ungeplanter Stillstand kostet weit mehr als das Gussteil. Deshalb beginnen wir mit Legierungsberatung, halten Liefertermine ein und dokumentieren jede Schmelze.
↗
Steinbrüche / Zuschlagstoffe / Zement
Brecher-Verschleißteile, Mühlenpanzerungen, Panzerplatten und Siebdecks. Manganhartstahl, Chromguss und martensitische Güten — die Legierung abgestimmt auf Brechstufe und Gesteinsart.
↗
Kraftwerke / Energie
Verschleißteile für Brennstoffmahlkreisläufe, hitzebeständige Gussteile, Pumpenkomponenten und per Reverse Engineering nachgefertigte Ersatzteile für alternde Erzeugungsanlagen.
↗
Düngemittelanlagen / Chemie
Gussteile aus 904L, Duplex und SuperDuplex für den Einsatz in Schwefel- und Phosphorsäure. Pumpengehäuse, Laufräder und Prozesskomponenten.
↗
Raffinerien / Petrochemie
Hitzebeständige Gussteile aus HK40 und 50Cr-50Ni für Ofen- und Reformerbetrieb sowie Edelstahl-Pumpen- und Armaturenkomponenten mit vollständiger Zertifizierung.
↗
Schifffahrt / Schiffsreparatur
Bronzepropeller, Buchsen, Pumpenlaufräder und Verschleißkomponenten. Korrosionsbeständige Legierungen für den Meerwassereinsatz. BV Marine & Offshore Recognition.
↗
Schwerindustrie / Hebetechnik
Kranlaufräder (42CrMo4 + RG12-Bronze), Konstruktionsgussteile und Ersatzteile für Industrieanlagen, die vom OEM nicht mehr unterstützt werden.
↗
Zerspanungsbetriebe / OEM
Zertifizierte Gussteile, roh oder vorbearbeitet, für Zerspanungsbetriebe und OEM-Hersteller. Ihre Zeichnung, unsere Metallurgie — gleichbleibende Wiederholserien.
← Branchen
Branche · Λατομεία
Steinbrüche / Zuschlagstoffe / Zement
Die Aufbereitung von Zuschlagstoffen ist ein Dauerbetrieb aus Schlag und Abrasion — und die falsche Legierung kostet Sie Tonnen pro Stunde. Seit drei Generationen gießen wir Brecher-Verschleißteile für griechische und internationale Steinbrüche — und spezifizieren sie wie ein Metallurge, nicht wie ein Katalog.
Bevor wir anbieten
Sechs Fragen an jeden Steinbruch
Die richtige Legierung hängt von Ihrer Maschine, Ihrem Gestein und Ihrem Betriebspunkt ab. Bevor wir einen Werkstoff vorschlagen, klärt unser technisches Team:
01
Welche Brechstufe? Primär, sekundär oder Mühle — jede Stufe hat ein anderes Schlag-/Abrasionsverhältnis und eine andere richtige Legierung.
02
Welche Legierung läuft heute? Die aktuelle Güte und ihre tatsächliche Standzeit setzen die Messlatte, die wir übertreffen müssen.
03
Magnet über den Bändern? Fremdmetall im Aufgabegut verändert die Schlagbeanspruchung — und die Legierungswahl.
04
Zufrieden mit dem letzten Lieferanten? Wenn Teile schnell verschlissen oder gebrochen sind, zeigt uns dieses Schadensbild, was zu korrigieren ist.
05
Welches Gestein — und ist es stabil? Abrasivität und Gleichmäßigkeit der Lagerstätte bestimmen Chrom- und Mangangehalt.
06
Brecherdrehzahl (RPM)? Die Rotordrehzahl definiert die Schlagenergie an Hämmern und Schlagleisten.
Liegt uns ein verschlissenes Musterteil vor, verifizieren wir zudem die vorhandene Chemie per optischer Emissionsspektrometrie, bevor wir etwas vorschlagen.
Legierung nach Brechstufe
Die richtige Güte für jede Stufe
Stufe
Komponenten
Legierung
Metallurgische Hinweise
Primärzerkleinerung (1. Stufe)
Brechbacken > ~150 kg · große Schlagleisten > ~150 kg · große Hämmer > ~70 kg
Manganhartstahl GX120Mn12
C/Mn-Verhältnis auf min. 1:11 gehalten, Chrom auf max. 0,5% begrenzt — maximale Schlagzähigkeit dort, wo der große Brocken zuerst auftrifft
Sekundärzerkleinerung (Aufgabe bis ~20 cm)
Mittlere Schlagleisten ~80–150 kg · mittlere Hämmer ~50–70 kg
GX120MnCr12-2 oder GX130MnCr18-2
C/Mn min. 1:10; Chrom bis 2,5% — je kleiner die Schlagleiste, desto mehr Cr für die Verschleißbeständigkeit
SchwindmaßeJe Legierung & je Abmessung — kein einzelner Globalfaktor
Eine einheitliche Wärmebehandlung pro Charge gibt jedem Gussteil einer Lieferung dieselbe Verschleißbeständigkeit. Das — und eine spezifikationsgerechte Chemie bei jeder Schmelze — ist beim Steinbruchguss das ganze Spiel. Und genauso behandeln wir es.
Bronzepropeller, Pumpenkomponenten, Buchsen und Verschleißteile für Werften, Schiffsreparaturbetriebe und Marinebetreiber. Korrosionsbeständige Legierungen, spezifiziert für den Seewassereinsatz.
Bauteil
Legierung
Verfahren
Propeller & Laufräder
CuAl-Bronze, CuSn-Sorten
Sandguss
Wellenhülsen & Laufbuchsen
Bronze nach Spezifikation
Schleuderguss
Gleitlager & Buchsen
RG12, CuSn-Sorten
Schleuderguss
Pumpengehäuse
Bronze, Duplex-Edelstahl
Sandguss
Beispiel Serienfertigung
Seewasser-Pumpengehäuse
Gegossene Pumpenkörper, auf Endmaß bearbeitet. Geflanschte Einlässe und bearbeitete Bohrungen, montagefertig — eine typische kontrollierte Serie: gleiches Modell, gleiche Wärmebehandlung, chemisches Zeugnis je Schmelze.
← Branchen
Branche
Schwerindustrie / Hebetechnik / Energie
Gussteile für Krane, industrielle Hebetechnik, Energieerzeugung und den allgemeinen Schwermaschinenbau. Ersatzteile für ältere Anlagen, für die es keine OEM-Versorgung mehr gibt.
Bauteil
Werkstoff
Hinweise
Kranlaufräder
42CrMo4-Radkörper + Verschleißring aus RG12-Bronze
Gegossen, wärmebehandelt, bearbeitet
Riemenscheiben & Seilscheiben
Stahl oder Sphäroguss
Sandguss, bearbeitet
Zahnradrohlinge / Gehäuse
Stahl oder Sphäroguss
Sandguss
Hitzebeständige Bauteile
HK40, 50Cr-50Ni
Anwendungen in Öfen, Drehrohröfen und Reformern
← Branchen
Branche
Kraftwerke / Energie
Kraftwerkstechnik läuft Jahrzehnte über ihre Auslegungslebensdauer hinaus — und der OEM hat den Support längst eingestellt. Wir halten sie am Laufen: Verschleißteile für Brennstoffmahlung und Aschetransport, hitzebeständige Gussteile, Pumpenkomponenten und abgekündigte Ersatzteile, per Reverse Engineering direkt vom verschlissenen Teil reproduziert.
Bauteil
Einsatz
Legierungsfamilie
Verschleißteile für Brennstoffmühlen — Hämmer, Schlagleisten, Auskleidungen
Per Reverse Engineering — Legierung per OES bestimmt
Warum Kraftwerke mit uns arbeiten
Revisionsgetriebene TermineAngebot innerhalb von 24 h · Lieferzusagen werden gehalten
Keine Zeichnungen erforderlichReverse Engineering am physischen Teil
RückverfolgbarkeitChemisches Zeugnis je Schmelze, mechanische Prüfungen, ZfP-Berichte
Ein Auftrag, fertiges TeilGegossen, wärmebehandelt und bearbeitet innerhalb der Gruppe
← Branchen
Branche
Düngemittelanlagen / Chemie
Schwefel- und Phosphorsäureeinsatz zerstört gewöhnlichen Edelstahl. Wir gießen die Sorten, die ihm standhalten — 904L, Duplex und SuperDuplex — für Pumpen, Armaturen und Prozessanlagen, mit chemischer Analyse jeder Schmelze vor dem Abguss.
Bauteil
Typisches Medium
Legierung
Säurepumpengehäuse & Laufräder
Schwefelsäure, reduzierende Säuren
904L (1.4539)
Pumpen- & Ventilgehäuse
Chloride, gemischte Prozessmedien
Duplex-Edelstahl (1.4462)
Hochbelasteter Korrosionseinsatz
Meerwasser, aggressive Prozessmedien
SuperDuplex / Ferallium 255
Rührwerks- & Prozesskomponenten
Je nach Medium und Temperatur
Auswahl mit unserer Beratung
Korrosionsberatung
Die Legierungsauswahl im Säureeinsatz hängt vom exakten Medium, seiner Konzentration und seiner Temperatur ab — eine Sorte, die 20% Schwefelsäure bei Raumtemperatur übersteht, kann bei 60 °C versagen. Nennen Sie uns die Einsatzbedingungen; wir bestätigen die Sorte vor der Angebotsabgabe und weisen die vollständige chemische Analyse auf dem Zeugnis aus.
← Branchen
Branche
Raffinerien / Petrochemie
Der Einsatz in Öfen und Reformern verlangt Legierungen, die ihr Gefüge bei Temperaturen halten, bei denen Kohlenstoffstahl längst versagt hat. Wir gießen HK40 und 50Cr-50Ni für Hochtemperaturkomponenten sowie Pumpen- und Ventilgussteile aus Edelstahl — jede Schmelze zertifiziert, jeder Auftrag rückverfolgbar.
Komponente
Einsatz
Legierung
Ofen- & Reformerkomponenten
Hochtemperatureinsatz bis ~1100 °C
HK40 (25Cr-20Ni)
Komponenten in schwefelhaltigen Atmosphären
Extreme Temperatur + Schwefelangriff
50Cr-50Ni (+Nb)
Pumpengehäuse & Laufräder
Korrosive Prozessströme
Duplex, 904L, Edelstahlsorten
Ventilgehäuse & Prozesskomponenten
Nach Anlagenspezifikation
Nach Werkstoffvorgabe des Kunden
Ersatzteile für Altanlagen
Anlagen ohne OEM-Support
Reverse Engineering, Legierung per OES verifiziert
Ausgelegt auf Ihre Stillstandstermine
DokumentationEN 10204 3.1-Zeugnis, ZfP- und Wärmebehandlungsprotokolle je Auftrag
WerkstoffverifizierungOES an jeder Schmelze — vor dem Abguss, nicht danach
Sie zerspanen, wir gießen. Wir beliefern Zerspanungsbetriebe und OEM-Hersteller mit zertifizierten Gussteilen — roh oder vorbearbeitet, mit je Maß auf der Zeichnung vereinbarten Bearbeitungszugaben, und Wiederholaufträgen, die jedes Mal mit derselben Analyse zurückkommen.
Was Sie bekommen
BearbeitungszugabeJe Maß vereinbart — Außen, Bohrung, Wanddicke, Höhe — nie ein Pauschalwert
ZustandRohguss oder vorbearbeitet, nach Ihrer Wahl
ZertifizierungChemisches Zeugnis je Schmelze · Härte auf Anfrage
WiederholgenauigkeitModelle archiviert — Wiederholaufträge entsprechen der ersten Charge
StückzahlAb einem Stück — keine Mindestmenge
Engineering-Support für Ihre Aufträge
GießsimulationBei kritischen Teilen — Dichtheit dort, wo Sie zerspanen
3D-sandgedruckte KerneKomplexe Innengeometrie ohne Werkzeugkosten
LegierungsberatungWerkstoffäquivalente und Substitutionen vor der Angebotsabgabe bestätigt
Ausgewählte abgeschlossene Projekte. Alle Spezifikationen bestätigt. Wir veröffentlichen keine unbelegten Aussagen zu Kundenergebnissen oder Standzeitverbesserungen.
Marine / Decksausrüstung
Anker-Kettennuss — Guss & Bearbeitung
Kettennüsse für Ankerwinden, mit verschraubten Kranzsegmenten — gegossen, bearbeitet und geprüft unter einem Dach.
Die Kettennuss ist das, was das Schiff tatsächlich hält: Ihre Taschen greifen die Ankerkette Glied für Glied. Das Profil muss zur Kette passen, und der Verschleiß trifft den Kranz — deshalb fertigen wir ihn in verschraubten Segmenten, die einzeln erneuert werden können.
Umfang
Was wir liefern
KettennussGegossen und auf das Kettenprofil bearbeitet
KranzVerschraubte Segmente, einzeln austauschbar
Reverse EngineeringVom verschlissenen Teil, ohne Zeichnung
AnwendungAnkerwinde / Decksausrüstung
Ablauf
Modell und Form im eigenen Haus, Chemie vor dem Abguss per OES bestätigt, danach Wärmebehandlung und Bearbeitung der Kettentaschen und Auflageflächen. Die Kranzsegmente werden passend bearbeitet und gebohrt, sodass die Baugruppe ohne Anpassarbeiten an Deck verschraubt wird.
Prüfung
Chemische Analyse (OES) der Schmelze, Maßprüfung der Kettentaschen gegen die Kettengröße und ZfP nach Auftragsspezifikation. Die Dokumentation wird mit den Teilen geliefert.
← Projekte
Projekt · Decksausrüstung
Kettennuss der Ankerwinde
Ein Zahnrad, jede Stufe im eigenen Haus — fotografiert, während es geschah. So sieht „gegossen, wärmebehandelt und bearbeitet unter einer Projektnummer" in der Praxis aus.
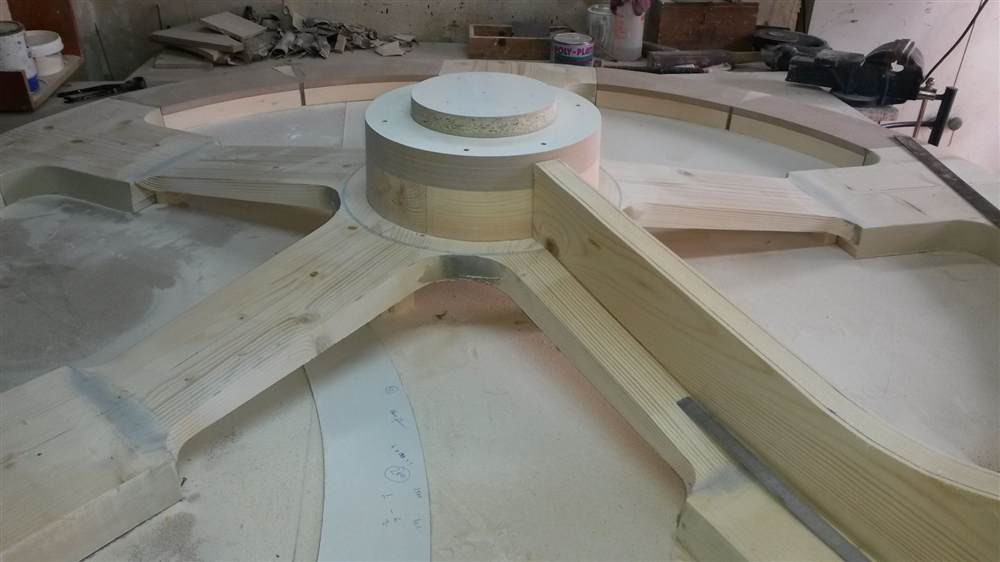
01 · MODELL
Das Holzmodell entsteht in unserem Modellbau mit legierungsspezifischen Schwindmaßen und Bearbeitungszugabe je Abmessung — und wird zu 100 % geprüft, bevor es Sand berührt.
02 · FORM
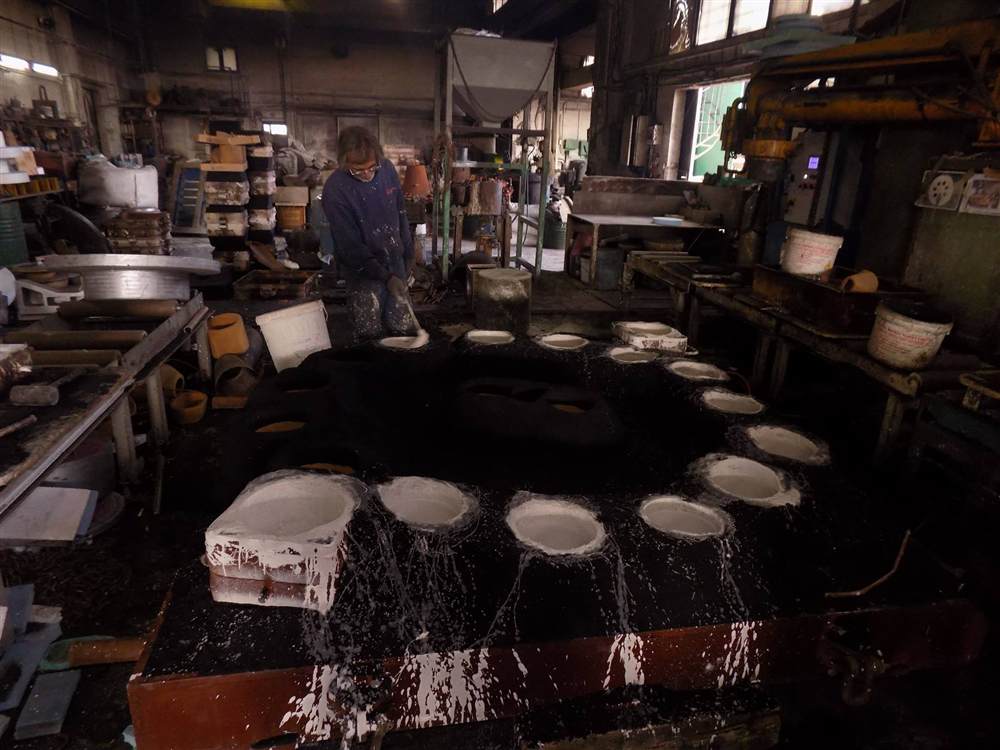
Die Form wird geschlossen, mit feuerfester Schlichte gestrichen und mit Speisern für den Querschnitt versehen — die stille Arbeit, die über ein fehlerfreies Gussteil entscheidet.
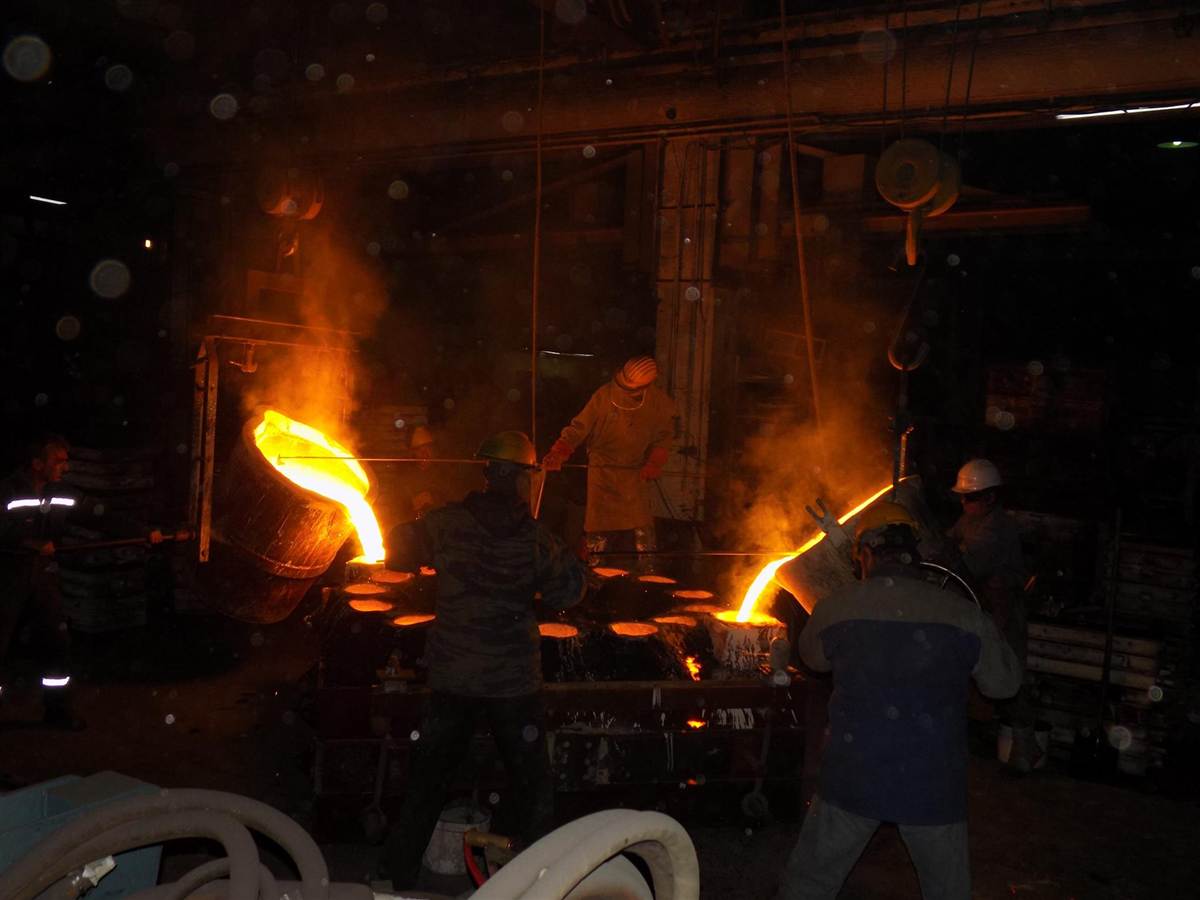
03 · ABGUSS
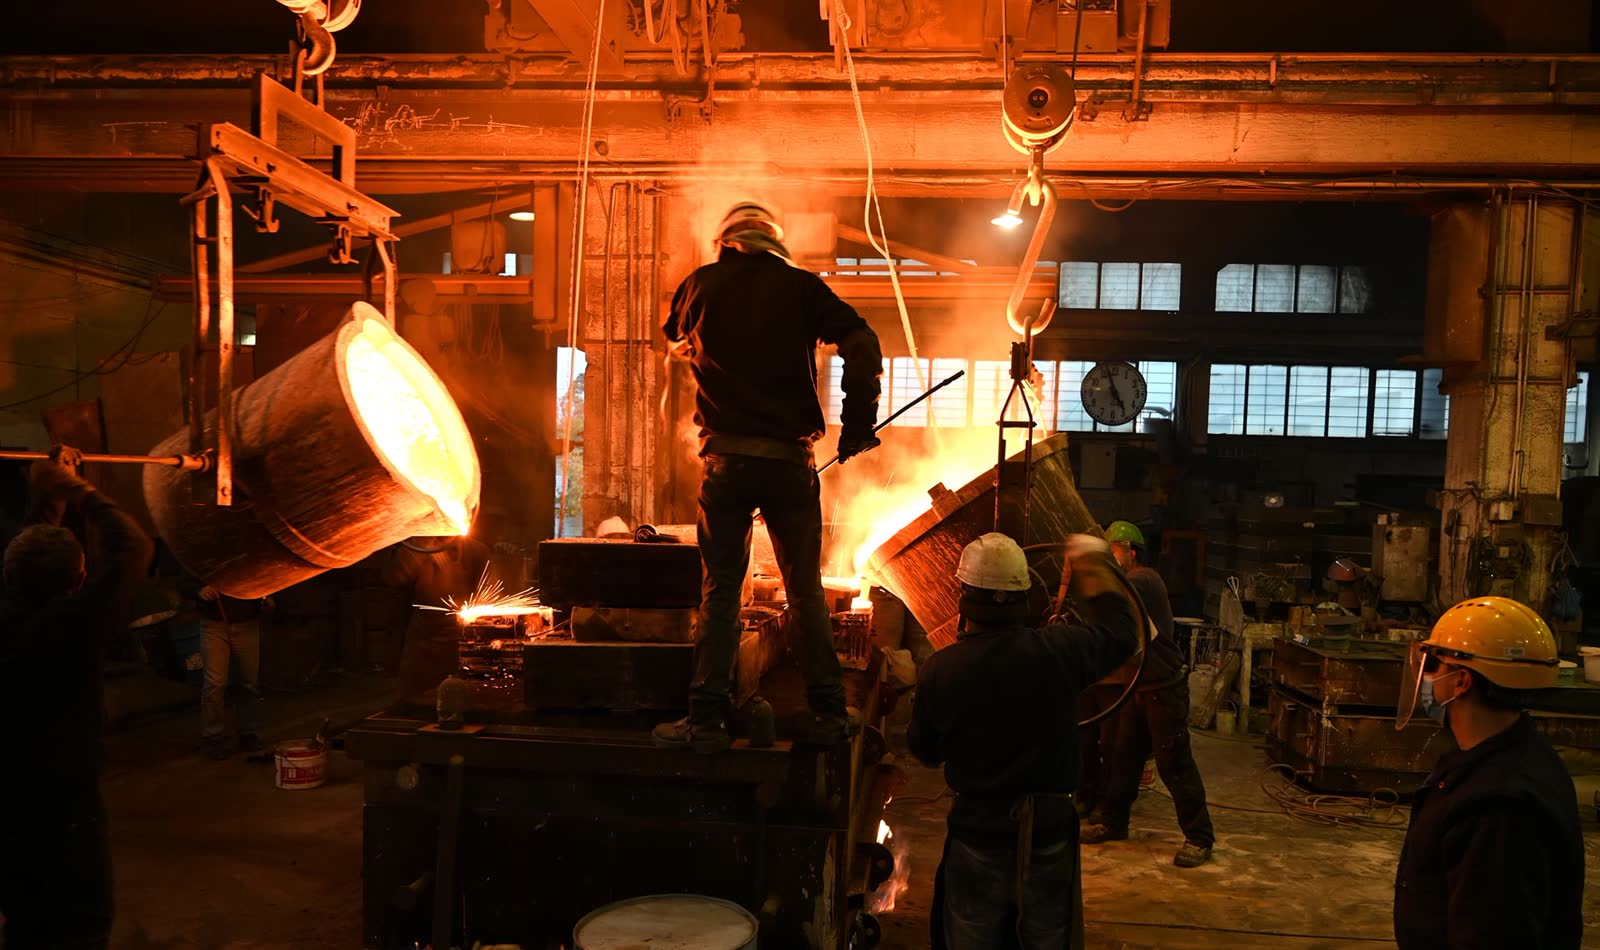
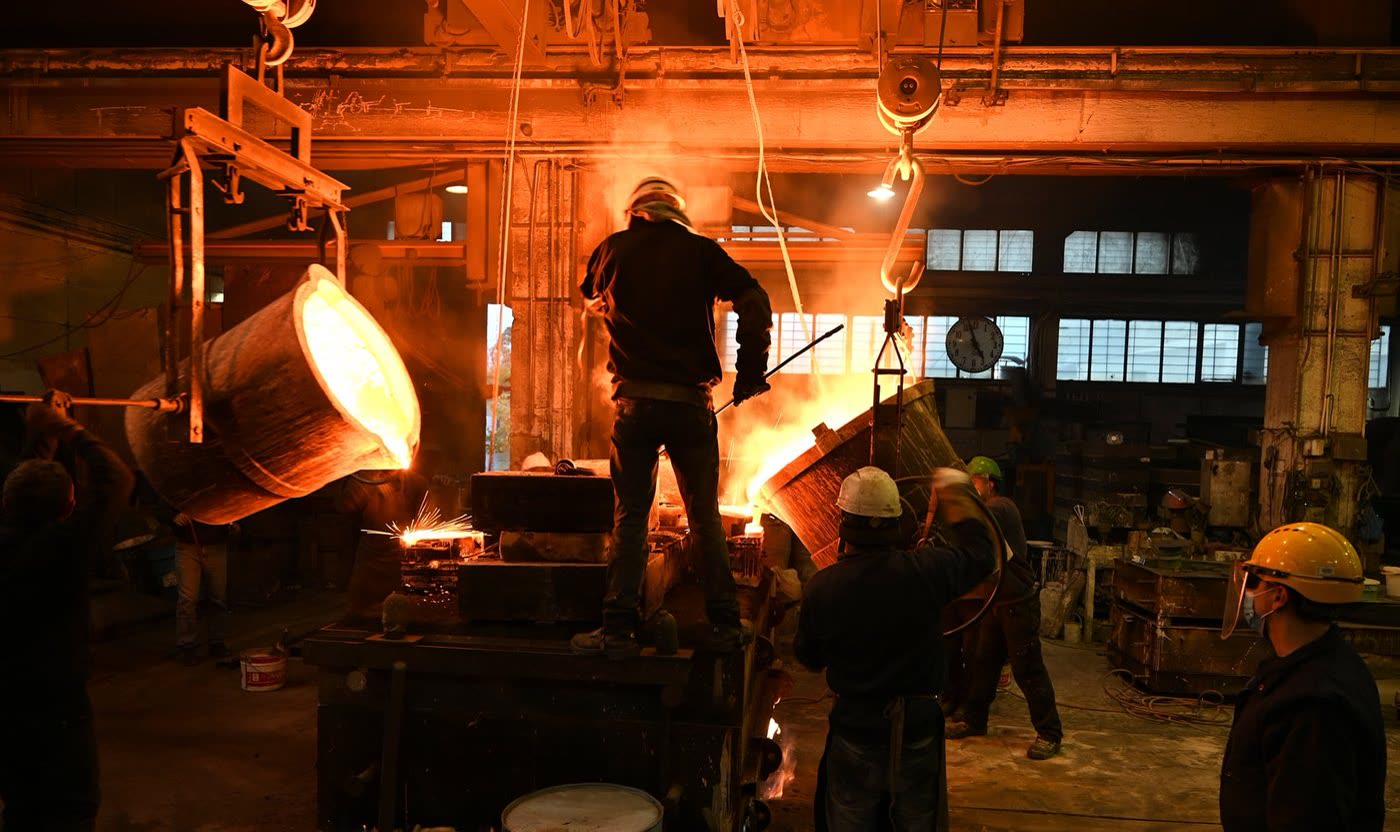
Die Chemie wird vor dem Abguss per OES bestätigt, die Temperatur im Fenster der Legierung gehalten. Zwei Pfannen, ein Rhythmus — der Moment, für den alles davor gemacht wurde.
04 · BEARBEITUNG
Nach der Wärmebehandlung kommt das Rad auf die Drehmaschine unseres Werks in Perama und geht mit Endmaßen laut Zeichnung herunter — geprüft, dokumentiert, einbaufertig.
← Projekte
Projekt · Pumpenkomponenten
Pumpenlaufräder, von Anfang bis Ende
Laufräder gehören zu unseren Kernprodukten — präzise gegossen und bearbeitet für anspruchsvollen Pumpenbetrieb in Wasser, Abwasser, Schifffahrt und Prozesstechnik. Wir fertigen sie aus Edelstahl, Bronze und Gusseisen, jeden Schritt im eigenen Haus, sodass Wuchtung, Maßhaltigkeit und Oberfläche vom ersten Abguss bis zur Endprüfung kontrolliert werden.
01 · MODELL
Modellbau im eigenen Haus, mit 3D-gedruckten Kernen, wo die Schaufelgeometrie es verlangt.
02 · GUSS
Chemie per OES bei jeder Schmelze bestätigt, im Werkstoff, den die Anwendung wirklich verlangt.
03 · BEARBEITUNG
CNC-Bearbeitung von Nabe, Bohrung, Passfedernut und Dichtflächen auf Endmaß laut Zeichnung.
04 · WUCHTEN
Dynamisches Wuchten für ruhigen, vibrationsfreien Lauf vor dem Versand.
Werkstoffe unserer Laufräder
Edelstahl
AISI 316 · CF8M · Duplex · Super Duplex
Bronze
RG12 · CuAl (aluminium bronze) · CuSn
Gusseisen
GG25 (EN-GJL-250) · ductile GGG grades
Einzelnes Ersatzlaufrad oder Wiederholserie — Modelle bleiben archiviert und kontrolliert, sodass eine Nachbestellung dieselbe Geometrie und Chemie reproduziert.
← Projekte
Projekt · Marine / Verteidigung
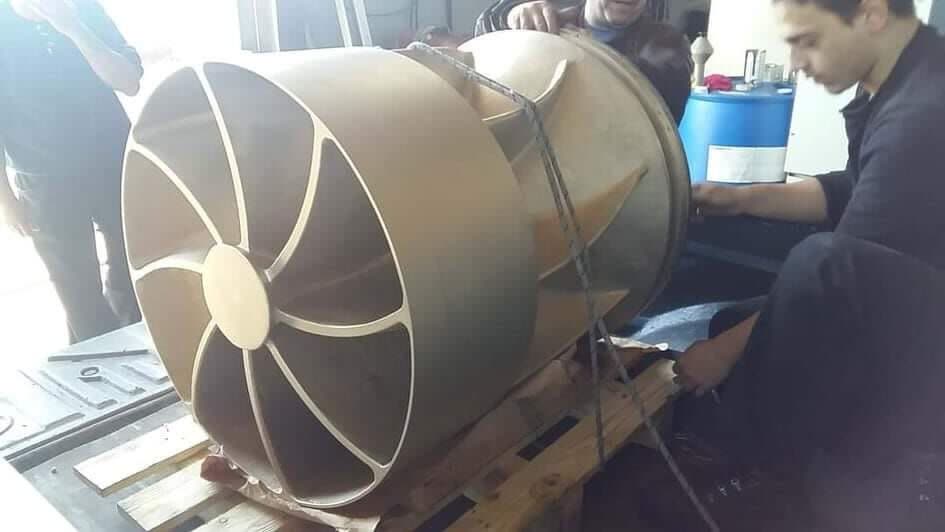
Vortex-Boss-Propellerdiffusor
Die Herausforderung
Ein Vortex-Boss-Propellerdiffusor (PBVD) für den Marineeinsatz — gegossen in Aluminiumbronze, dem „König der Bronzen". Die Legierung ist außergewöhnlich fest, aber anspruchsvoll zu gießen: Aluminium oxidiert leicht und bildet beim Schmelzen und Gießen Oxideinschlüsse. Nach eingehender Studie übernahmen wir das Projekt und führten es vollständig durch.
Was wir taten
Reverse Engineering zur Formauslegung aus dem physischen Teil · Guss in CuAl10FeNi5 · Drehen · dynamisches Wuchten · vollständige Dokumentation — ein Komplettpaket, einsatzbereit geliefert.
Werkstoff — Aluminiumbronze CuAl10FeNi5
0,2%-Dehngrenze280 N/mm²
Zugfestigkeit650 N/mm²
Dehnung12 %
Härte150 HB
Wo diese Legierung hingehört
Bauteile unter hoher Last in aggressiven, korrosiven Umgebungen und plötzlicher Beanspruchung — Propeller, Pumpen, Lager und Gehäuse für Marine und Verteidigung.
← Projekte
Projekt · Zement / Schwerindustrie
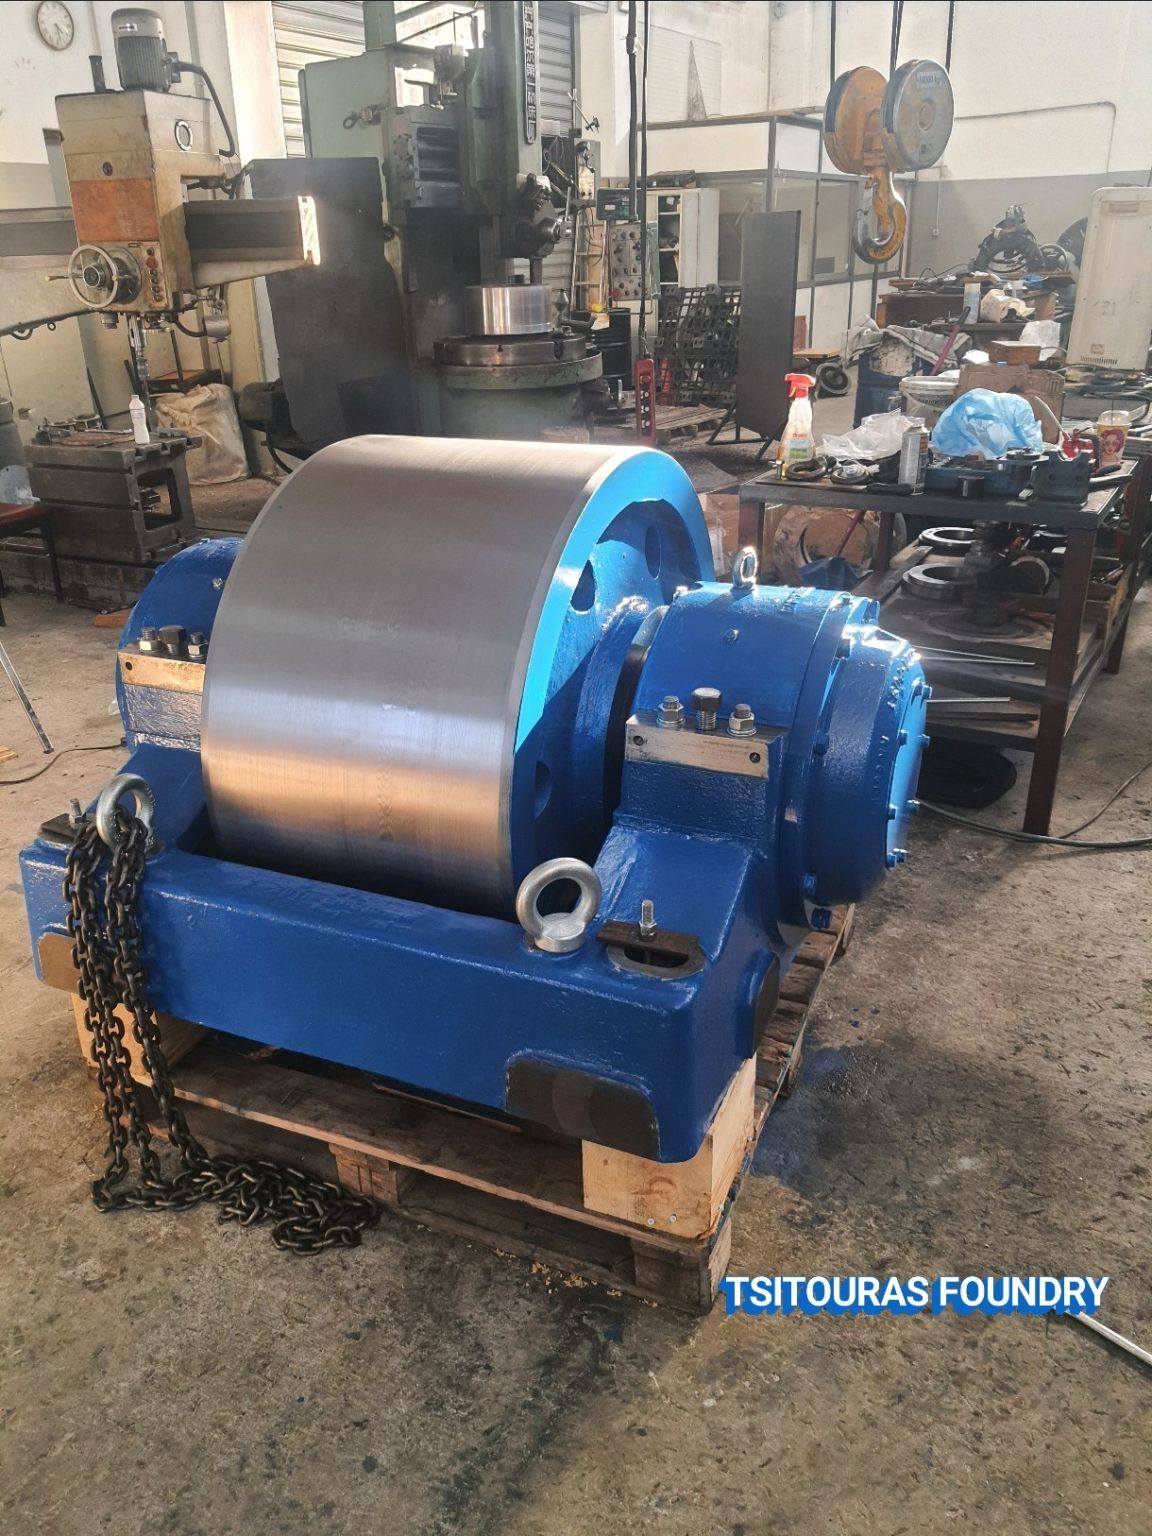
Drehofen-Stützrolle
Eine komplette Drehofen-Stützrollen-Baugruppe, im eigenen Haus konstruiert, gegossen, bearbeitet und montiert — Gesamtgewicht 5.500 kg. Ein Lieferant von der Formauslegung bis zur fertigen, gelagerten Einheit, versandbereit ins Ausland.
Lieferumfang
Gesamtgewicht5,500 kg
RolleGuss aus vergütetem Stahl
Basis & DeckelGusseisen
BearbeitungBasis, Welle und Lagersitze
MontageWellenmontage auf SKF-Lagern
Aus der Werkstatt
Fotos
Gussteile, Bearbeitung und Baugruppen aus unserer Gießerei in Mandra und unserem Bearbeitungswerk in Perama — fotografiert, während die Arbeit lief.
Qualitätssicherung
Prüfung in jeder Phase
Chemische Analyse, mechanische Prüfung, zerstörungsfreie Prüfung und Maßkontrolle — alles im eigenen Haus durch unser eigenes Team. ISO 9001 zertifiziert. Lückenlose Materialrückverfolgbarkeit von der Schmelze bis zur Auslieferung.
ISO
9001
ISO 9001:2015 zertifiziert
Konsistente Qualitätsprozesse, vollständige Dokumentation und Materialrückverfolgbarkeit von der Schmelze bis zur Endprüfung. Chemisches Zeugnis und Maßprotokoll für jeden zertifizierten Auftrag verfügbar.
Materialrückverfolgbarkeit für jede Schmelze
Chemisches Zeugnis zu jedem Auftrag
Mechanische Prüfung im eigenen Haus
ZfP nach Kundenspezifikation
Ausstattung & Verfahren
Verfahren der Qualitätssicherung
OES
Optisches Emissionsspektrometer Spectromaxx. Vollständige Multielement-Analyse jeder Schmelze vor Gussbeginn.
XRF
Hitachi XRF für schnelles Element-Screening vor Ort und Wareneingangsprüfung.
Zugversuch
Zug- und Dehnungsprüfung im eigenen Haus. Proben aus Produktionsschmelzen zur Verifizierung der mechanischen Eigenschaften gegen die Spezifikation.
HB
Härteprüfung (Brinell) im eigenen Haus. Für die Verifizierung von Verschleißteilen, die Bestätigung der Wärmebehandlung und die Materialidentifikation.
UT
Ultraschallprüfung auf innere Ungänzen, Porosität sowie zur Wanddickenmessung.
MT
Magnetpulverprüfung auf oberflächennahe und Oberflächenfehler in ferromagnetischen Gussteilen.
PT
Farbeindringprüfung auf zur Oberfläche offene Fehler. Für nicht ferromagnetische Werkstoffe einschließlich Edelstahl und Bronze.
Met.
Metallografische Untersuchung zur Gefügeverifizierung, Grafitmorphologie bei Eisenguss und Karbidverteilung bei Weißgusseisen.
← Qualitätssicherung
QS-Verfahren
Chemische Analyse
Die chemische Zusammensetzung wird an jeder Schmelze vor Gussbeginn verifiziert. Wir betreiben drei sich ergänzende Analysegeräte, um die Legierungsverifizierung in jeder Produktionsphase sicherzustellen.
Gerät
Verfahren
Anwendung
Spectromaxx
Optische Emissionsspektrometrie (OES)
Vollständige Multielement-Analyse an Produktionsschmelzen. Primäre Schmelzverifizierung vor dem Guss.
Hitachi XRF
Röntgenfluoreszenzanalyse
Schnelles Screening vor Ort. Wareneingangsprüfung. Legierungsidentifikation an Kundenmustern und großen Gussteilen.
Was wir dokumentieren
Chemisches ZeugnisFür jeden zertifizierten Auftrag verfügbar
Berichtete ElementeGemäß anwendbarer Norm oder Kundenspezifikation
RückverfolgbarkeitChargennummer mit Gussteil und Lieferdokumenten verknüpft
← Qualitätssicherung
QS-Verfahren
Mechanische Prüfung
Zug-, Dehnungs- und Härteprüfung im eigenen Haus an Produktionsproben. Ergebnisse werden gegen die anwendbare Werkstoffnorm oder die Kundenspezifikation berichtet.
Prüfung
Ausstattung
Was sie bestätigt
Zugfestigkeit
Eigene Prüfmaschine
Zugfestigkeit (Rm) gemäß Spezifikation
Dehnung
Eigene Prüfmaschine
Duktilität — wichtig für sicherheitskritische Komponenten
Härte (Brinell)
Eigenes Härteprüfgerät
Bestätigung der Wärmebehandlung, Verifizierung von Verschleißteilen
Kerbschlagprüfung
Nach Abnahmekriterien der Sorte
Zähigkeitsnachweis für Verschleißteile — z. B. min. 150 J bei Manganhartstahl für Primärbrecher
← Qualitätssicherung
QS-Verfahren
Zerstörungsfreie Prüfung
Ultraschallprüfung, Magnetpulverprüfung und Farbeindringprüfung im eigenen Haus. ZfP erfolgt nach Spezifikation — nicht jedes Gussteil erfordert eine ZfP; wir wählen das passende Verfahren für die Anwendung und die Auftragsanforderungen.
Verfahren
Abkürzung
Detektiert
Anwendbar auf
Ultraschallprüfung
UT
Innere Ungänzen, Porosität, Wanddicke
Die meisten Eisen- und Nichteisen-Gussteile
Magnetpulverprüfung
MT
Risse und Ungänzen an und nahe der Oberfläche
Ferromagnetische Werkstoffe (Stahl, Eisen)
Farbeindringprüfung
PT
Oberflächenoffene Fehler
Alle Werkstoffe, auch Edelstahl und Bronze
Anwendung nach Spezifikation
Bei Verschleißteilen für Steinbrüche ist die Farbeindringprüfung an Speiser- und Anschnittzonen Standardpraxis — genau dort, wo Risse entstehen würden. Bei zertifizierten Aufträgen richten sich ZfP-Verfahren und -Umfang nach der Kundenspezifikation, und die Prüfberichte begleiten die Lieferung.
← Qualitätskontrolle
QC-Verfahren
Härte & Metallographie
Härteprüfung und metallographische Untersuchung verifizieren die Ergebnisse der Wärmebehandlung, die Legierungsintegrität der Verschleißteile und die Konformität des Gefüges.
Prüfung
Verfahren
Typischer Einsatz
Brinell-Härte
Brinell-Prüfgerät im Haus
Verifizierung von Verschleißteilen, Bestätigung der Wärmebehandlung, große Gussquerschnitte
Rockwell-Härte (HRC)
Prüfgerät im Haus
Verifizierung von Weißgusseisen — z. B. min. 55 HRC bei GX300CrMo-Mühlengüten
Die TSITOURAS FOUNDRY GROUP betreibt zwei unabhängig voneinander zertifizierte Werke. Die Gießerei in Mandra (Tsitouras Bros Co.) hält ISO 9001, ISO 14001 und die Bureau Veritas Marine & Offshore Recognition. Der Zerspanungsbetrieb in Perama (Tsitouras Metallurgy S.A.) ist für Metallkonstruktionen, mechanische Bearbeitung und Reparaturen nach ISO 9001 zertifiziert. Alle Zertifikate sind von Bureau Veritas ausgestellt und stehen unten zum Download bereit.
Gesellschaft · Gießerei
Tsitouras Bros Co. — Mandra
ISO 9001:2015
Qualitätsmanagement — Gießen von Eisen- und Nichteisenwerkstoffen, Schleuderguss, Stahlguss nach DIN EN 10293, Metallkonstruktionen.
Stelle: Bureau Veritas (UKAS)
Zert.-Nr.: GR002561
ISO 14001:2015
Umweltmanagement — gleicher Geltungsbereich wie das ISO 9001 der Gießerei. Guss, Schleuderguss nach DIN EN 10293, Metallkonstruktionen.
Stelle: Bureau Veritas (UKAS)
Zert.-Nr.: GR004787
Gültig: 19-07-2024 — 18-07-2027
BV Marine Recognition · Mode II
Bureau Veritas Marine & Offshore Recognition für die Herstellung von Gussteilen (BV NR320). Erforderlich für klassenzugelassene Marine- und Offshore-Arbeiten.
Qualitätsmanagement für Metallkonstruktionen, Metallzerspanung und Reparaturen im Zerspanungsbetrieb Perama. Zertifiziert durch Bureau Veritas Italy. IAF-Code 17 — Basismetalle & Metallerzeugnisse.
GießsimulationsberichtVerfügbar für kritische Gussteile
BearbeitungsprüfberichtMaßprotokoll für bearbeitete Teile (Tsitouras Metallurgy S.A.)
Gruppenstruktur
Tsitouras Foundry Group
TSITOURAS FOUNDRY GROUP ist der Handelsname, der zwei familiengeführte Industrieunternehmen mit zwei zertifizierten Werken in Attika vereint. Gegossen wird in der Gießerei Mandra unter Tsitouras Bros Co.; mechanische Bearbeitung, Metallkonstruktionen und Reparaturen erfolgen im Zerspanungsbetrieb Perama unter Tsitouras Metallurgy S.A. Beide Gesellschaften sind unabhängig voneinander durch Bureau Veritas nach ISO 9001:2015 zertifiziert.
Gesellschaft 01 · Gießerei
Tsitouras Bros Co.
Das Stammhaus der Gruppe, gegründet 1930. Betreibt die Gießerei in Mandra, Attika. Sandguss, Schleuderguss, Wärmebehandlung und Gießsimulation. Speziallegierungen wie Manganhartstahl, hochchromhaltiges Weißgusseisen, Duplex, SuperDuplex, 904L und Bronze.
TätigkeitEisen- & Nichteisenguss
WerkLoutsas 38, 25ο χλμ ΝΕΟΑΚ, Mandra Attikis
Postleitzahl19600
Gegründet1930
Telefon+30 210 5550700
ISO 9001:2015BV · GR002561
ISO 14001:2015BV · GR004787
BV Marine RecognitionNR320 · SMS.W.II/113742/A.0
Gesellschaft 02 · Zerspanungsbetrieb
Tsitouras Metallurgy S.A.
Zerspanungs- und Metallbaubetrieb in Perama, Athen. CNC- und konventionelles Drehen, Bohren, Fräsen. Metallkonstruktionen, mechanische Reparaturen und Endbearbeitung für Gussteile aus der eigenen Gießerei — und für Drittkunden.
Die meisten Gießereien gießen — und schicken das Rohgussteil anschließend zu einem externen Zerspanungsbetrieb. Wir nicht. Ein einziger Auftrag an die TSITOURAS FOUNDRY GROUP wird in Mandra gegossen, vor Ort wärmebehandelt und in Perama unter einer Projektnummer auf Endmaß bearbeitet. Zwei QMS-Audits, zwei ISO-9001-Zertifikate, eine durchgängige Verantwortungskette. Die Dokumentation kommt konsolidiert aus einer Hand, die Durchlaufzeiten verkürzen sich, und das Teil trifft einbaufertig ein.
Unternehmen
Über Tsitouras
Familiengeführte Gießereigruppe in dritter Generation, gegründet 1930. Zwei Standorte in Attika: die Gießerei in Mandra und der Zerspanungsbetrieb im Industriepark Schisto, Perama — dem traditionellen Zentrum des griechischen Schwermaschinenbaus, direkt am Hafen von Piräus.
Wir betreiben fünf Induktionsschmelzöfen mit rund 7 Tonnen Schmelzkapazität pro Schicht, zwei Wärmebehandlungsöfen, Schleudergussanlagen sowie eigene CNC- und konventionelle Bearbeitung. Die Qualitätskontrolle führt unser eigenes Team mit eigener Ausrüstung durch.
Wir beliefern Steinbrüche, Bergbaubetriebe, Zementwerke, Werften, Schiffsreparaturbetriebe und die Schwerindustrie in Griechenland und international. Auftragsbezogene Fertigung — vom Einzelstück bis zur kontrollierten Serie. Keine Mindestbestellmenge.
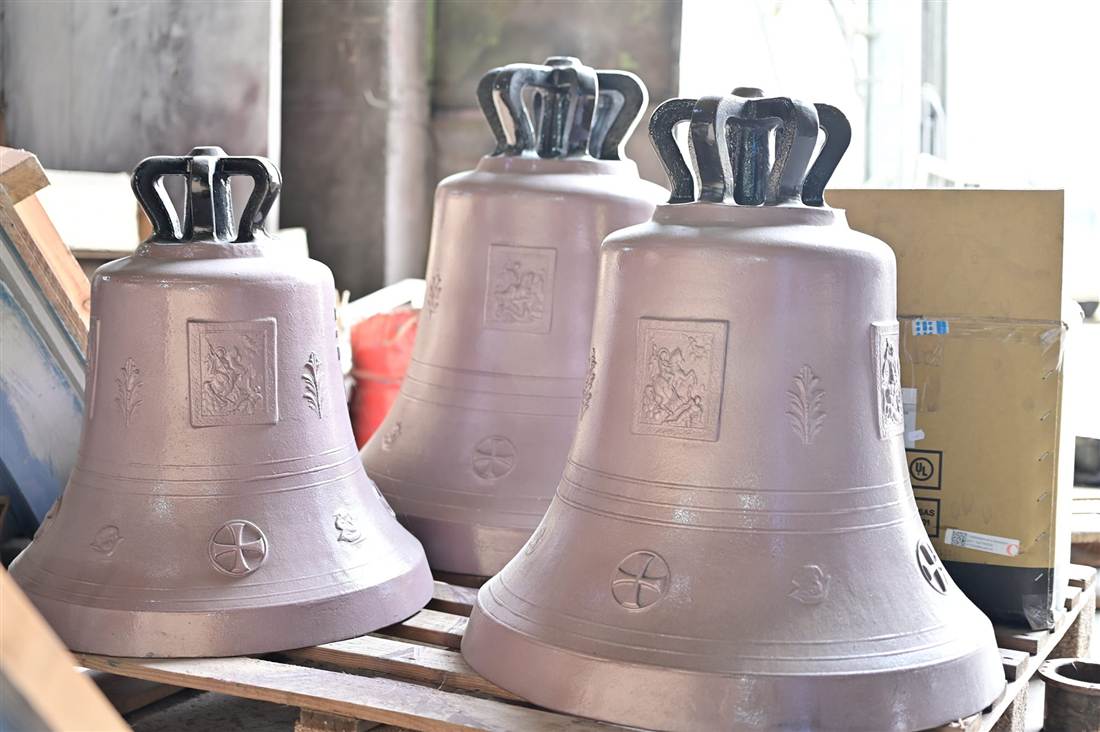
Spyros Tsitouras beginnt mit dem Gießen von Metallen und Kirchenglocken — das Handwerk, mit dem alles begann. Tsitouras-Glocken läuten bis heute in ganz Griechenland und weit darüber hinaus.
1975
Das Unternehmen
Evangelos Tsitouras gründet das Unternehmen offiziell und macht aus der Werkstatt eine professionelle Gießerei — die Disziplin der Industrie trifft auf den Instinkt des Handwerks.
HEUTE
Die dritte Generation
Zwei Werke, eine Familie: Gießerei und Glocken in einem Zweig, die mechanische Werkstatt im anderen, Vertrieb und Koordination im dritten — mit Gussexporten in mehr als 30 Länder.
„Jeder Tag in der Gießerei und in der Werkstatt bringt eine neue Herausforderung. Keine zwei Gussteile sind gleich, keine zwei Bearbeitungen identisch. Jedes Projekt verlangt Präzision, Problemlösung, Teamarbeit und Erfahrung — und jedes fertige Bauteil erzählt eine Geschichte."
— Konstantinos Tsitouras · dritte Generation
Kirchenglocken — seit 1930 von der Familie gegossen und gestimmt