Προσομοίωση Χύτευσης
Ανάλυση θερμικής συμπεριφοράς και ροής τήγματος πριν από την παραγωγή με λογισμικό προσομοίωσης χύτευσης. Μοντελοποιούμε την ακολουθία πλήρωσης, τον ρυθμό ψύξης και την πορεία της στερεοποίησης και προβλέπουμε κοιλότητες συστολής, πορώδες και θερμά σημεία πριν χυθεί μέταλλο. Η προσομοίωση μειώνει τις δοκιμαστικές χυτεύσεις, το σκάρτο και τον χρόνο παράδοσης σε κρίσιμα ή υψηλής αξίας τεμάχια.
• Κρίσιμα εξαρτήματα με προδιαγεγραμμένη εσωτερική υγεία υλικού (απαιτείται έλεγχος UT)
• Χυτά υψηλής αξίας όπου το κόστος του σκάρτου δικαιολογεί την επένδυση σε προσομοίωση
• Σύνθετες γεωμετρίες με μεταβάσεις από παχιές σε λεπτές διατομές
• Νέα σχέδια εξαρτημάτων χωρίς προηγούμενο ιστορικό χύτευσης
• Εξαρτήματα που απαιτούν βελτιστοποίηση τροφοδοτών για μείωση του μηχανουργικού περιθωρίου
Από το Σχέδιο στην Προσομοίωση
Εισαγωγή γεωμετρίας εξαρτήματος από σχέδιο πελάτη ή 3D μοντέλο
Μοντελοποίηση συστήματος καθόδου, καναλιών, σημείων τροφοδοσίας και τροφοδοτών
Δημιουργία πλέγματος πεπερασμένων στοιχείων για θερμική ανάλυση
Ανάλυση πλήρωσης, στερεοποίησης και ψύξης
Εντοπισμός κοιλοτήτων συστολής, πορώδους και θερμών σημείων
Προσαρμογή θέσεων τροφοδοτών για εξάλειψη των ελαττωμάτων
Η προσομοίωση προσθέτει 2–4 ημέρες στην αρχική προετοιμασία, μπορεί όμως να εξαλείψει εβδομάδες δοκιμαστικών χυτεύσεων. Σε κρίσιμα εξαρτήματα ή σύνθετες γεωμετρίες, το ποσοστό επιτυχίας με την πρώτη χύτευση αυξάνεται σημαντικά.
Στερεοποίηση & Θερμοκρασία, Πριν από την Πρώτη Χύτευση
Δύο προσομοιώσεις από μια μελέτη τροφοδοτών. Η ακολουθία κλάσματος στερεού δείχνει πού βρίσκεται το τελευταίο υγρό μέταλλο και πώς κάθε τροφοδότης εξασφαλίζει την τροφοδοσία του· το θερμοκρασιακό πεδίο δείχνει τη διαδρομή ψύξης σε κάθε αλλαγή διατομής. Οι κρίσιμες γεωμετρίες ελέγχονται έτσι πριν κατασκευαστεί το μοντέλο.
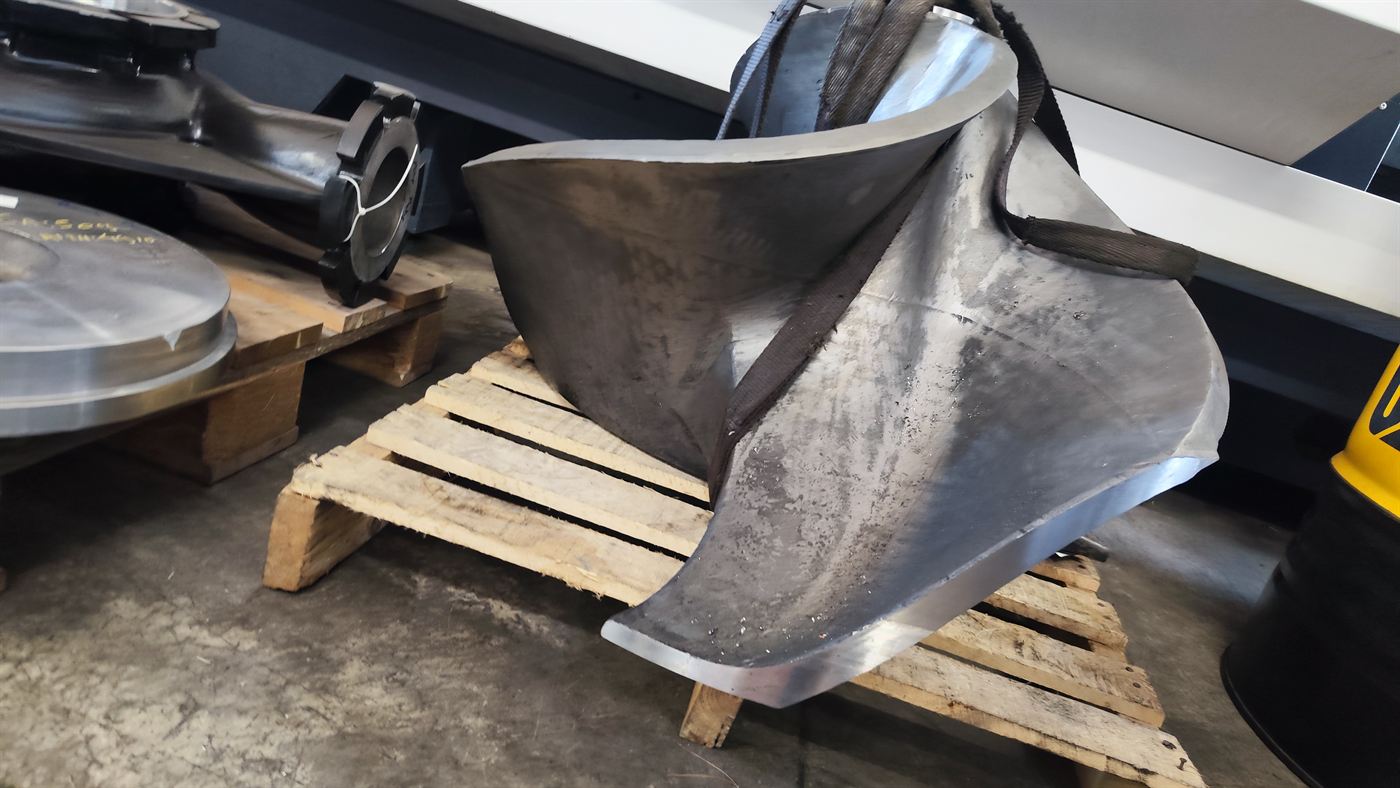
Ρότορας pulper, πρώτα προσομοίωση, μετά χύτευση
Πεδίο θερμοκρασίας κατά τη στερεοποίηση ενός ρότορα pulper και ο ίδιος ο ρότορας, χυτευμένος σε INOX 316.